2026-09-15 15:05:44 分类:商机
上周三后半夜,我刚换完工作服要走。
调度摔了一摞检验单在我桌上,声音都劈了。
这批给本地汽配厂的汽车门板,废了三分之一,全是刃口崩边。
我跑到冲床跟前扒出废料,手一摸凹模刃口,得,又中招了。
客户图便宜,找了个小冲压模具厂家开模。
说好了用Cr12MoV的锻料,结果偷换了回收翻新料。
淬火硬度差了8度都不止,能干得住连续冲压才怪。
很多外行觉得,冲压好不好全看冲床。
其实错了,模具才是冲床的饭碗,冲压模具厂家的水,深着呢。
别光盯报价,这里藏着看不见的妥协
现在开冲压模,主流是两条技术路线。
一条是传统的箱式淬火,价格低,速度快,缺点是变形量大,精度保持性差。
另一条是真空淬火,变形量能控制在箱式淬火的五分之一以内,硬度均匀,精度保持好,就是价格要贵出15%到20%。
怎么选?全看你产品的要求。
汽车结构件要求料厚公差控制在±0.02mm就够,消费电子的接插件,公差要到±0.005mm,后者必须用真空淬火,没得选。
说实话,行业里有个不说的秘密。
你一上来就砍价,要比市场价低三成的价格,厂家接了单,怎么赚?
不会明着给你差料,只会偷偷给你做妥协。
比如要求25mm厚的上模座,他给你偷减1mm,做成24mm。
表面上看不出来任何问题,实际模具刚性差了3%,冲个大几十万次就会塌腰,尺寸飘得没边。
对吧?大家都要吃饭,你要低价,就得接受人家暗地缩料。
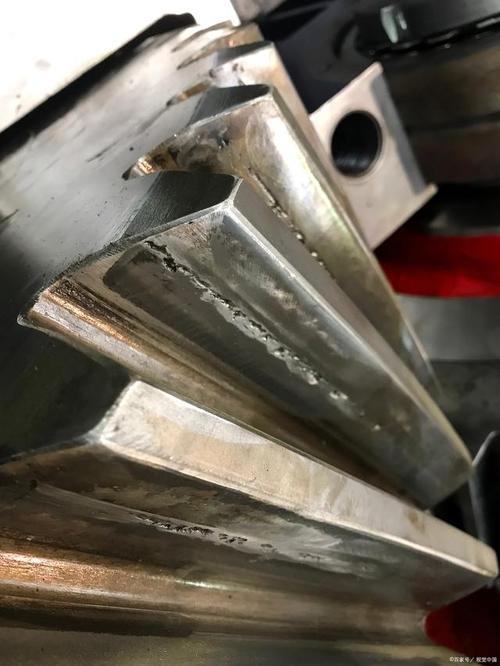 冲压模具凹模刃口崩边实物图
不同行业的要求,根本不是一回事
我干了22年,接过各行各业的模,说两个常见的,你就懂了。
第一个是新能源汽配行业。
去年有个做动力电池壳的客户找过来,说之前开的模,冲20万次就出大毛刺,根本没法用。
人家要求是什么?连续冲压100万次不用换刃修磨。
原来那个冲压模具厂家,省了TD表面处理的钱,一套模省八千块。
TD处理做完,表面硬度能到HV3000,耐磨度直接翻三倍,刚好满足要求。
你省了这笔钱,可不就三个月就废了?
第二个场景,消费电子行业。
上半年接了国内某折叠屏厂的中框冲压模订单。
要求模具配合间隙不能超过0.003mm,差不多是头发丝直径的二十分之一。
差一丝,冲出来的中框就有暗划痕,整批报废。
我们研配的时候,光人工配模就花了三倍的工时,不敢省一分钟。
人家要的就是镜面精度,你偷工,亏的是客户自己。
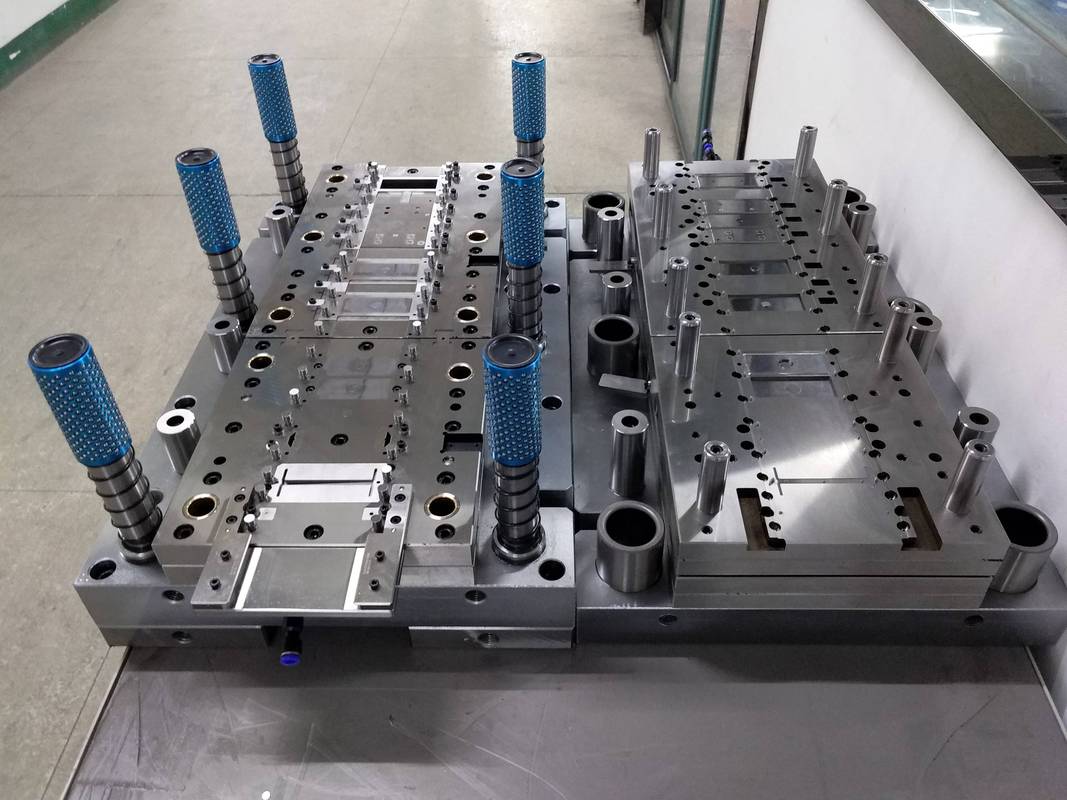 新能源电池壳连续冲压模具实物图
进口替代风口下,藏着没人说的暗礁
 进口替代风口下,藏着没人说的暗礁
这几年大家都喊进口替代,不少冲压模具厂家都上了五轴联动机床,原来只能从日本德国进口的多工位级进模,现在国内也能做了。
价格比进口便宜三分之二,交期短一半,确实是好事。
不过话说回来,行业里有个难题,没人愿意公开说。
就是模具行业的标准滞后太严重了。
十年前定的标准,那时候哪有这么多新材料?
现在动力电池用的铝涂层复合板,光伏接线盒的玻纤增强塑料,强度高粘性大,根本没有现成的模具选材和硬度规范。
全靠各个厂家自己摸经验,踩中坑就是整批报废。
很多厂家吹自己能完全替代进口,其实核心的材料工艺数据库,跟人家国外大厂差得远,不是买几台新机器就能补上的。
今天早上我蹲在冲床旁边抽烟,跟新来的徒弟说。
干我们这行,记住一句土话:一分价钱一分货,一厘精度一厘功。
别管吹得多么天花乱坠,拿到模先打一百件试试水,刃口硬不硬,尺寸稳不稳,打了才知道。
你上来就只看报价,不看料不看工艺,不出事才怪。
对了,你们有没有遇过那种报低价偷工的冲压模具厂家?欢迎同行过来唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:冲压模具厂家:车间里没说透的那些真话
文章链接:https://yxqcspc.com/15658/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
