2026-09-15 18:44:42 分类:商机
上个月夜班,我刚交完班脱衣服准备走,机加工区哐当一声巨响。
我鞋都穿反了往那边跑。
工件废了,进口刀头碎成三瓣,溅出来的铁屑打裂了防护罩玻璃。
查来查去,问题出在刚换的定位治具上。就是那个图便宜找小厂做的新工装。
别拿工装治具不当核心,这里水真的太深
很多人觉得,工装治具不就是个固定工件的架子?有什么技术含量?
说实话,这话也就外行人敢说。工装治具是加工的基准,基准歪一丝,成品歪一毫米,这个道理干机械的都懂。
工装治具厂家核心拼的是什么?不是你架子焊得有多规整,是基准定位的精度保持性。
我们对定位治具的要求,是重复定位精度不能低于±0.005mm,批量生产的治具,重复夹紧寿命不能少于10万次,这是硬杠杠。
现在主流两种路线,一种是铝合金型材拼接焊接,一种是整体CNC加工的45号钢工装。
铝合金的好处太明显了,比同体积45号钢轻32%,改款快,成本比钢的低两成,车间换款搬来搬去省力气。但是刚性不够,吃刀量超过0.5mm就容易振刀,用个两三年,精度掉得厉害。
钢工装刚性足,精度能保持五六年不变,就是沉,改一次基准要重新CNC铣,成本高,交付慢。
不过话说回来,行业内通常不说但实际在做的妥协是什么?很多小厂家接了活,拿铝合金型材拼完,表面喷一层薄薄的硬化涂层,就敢当高刚性钢工装卖,价格比正经钢工装便宜一半,客户一看便宜就要了。
你不用三坐标带载测,根本发现不了问题。用到半年,精度掉个0.02mm,废个十几件工件,这点便宜早就亏回去了。
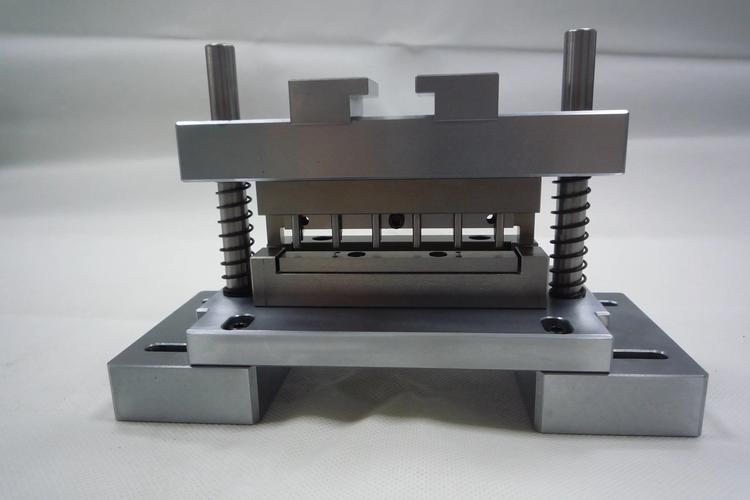 机械车间定位工装治具成品实拍
不同行业要的根本不是一回事
我干了20年,接触过各行各业的需求,工装治具厂家能不能做对,全看能不能摸透行业的痛点。
就说新能源汽车电池包,去年我们给国内某头部新势力做配套焊接,一开始找了个小厂做盖板焊接治具,按图纸做出来,怎么看都对,一焊就是100件出12件偏位漏焊,客户堵在门口要退货。
后来换了合作了10年的老厂家,人家过来一看,把原来的定位基准从治具框改到了盖板自身的冲压成型边上,一下就对了,合格率直接干到99.7%。人家说,电池盖板冲压本身就有公差,你拿外框定位就是不准,必须贴著成型基准走。这就是懂行和不懂行的区别。
再说说3C折叠屏手机中框加工,深圳那边客户要求一天换三次款,原来用的整块钢工装,换一次款要拆了重新校基准,最快也要40分钟,一天光换款就要耗两个多小时,产能根本上不去。
后来找专门做3C工装的厂家改了模块化快换治具,定位块提前做好,换款只要拔插销锁紧,最快8分钟搞定。一天多干200件,相当于省出了半个班的人工。
你看,同样是工装,汽车要的是精度稳,3C要的是换款快,根本不是一个路数。
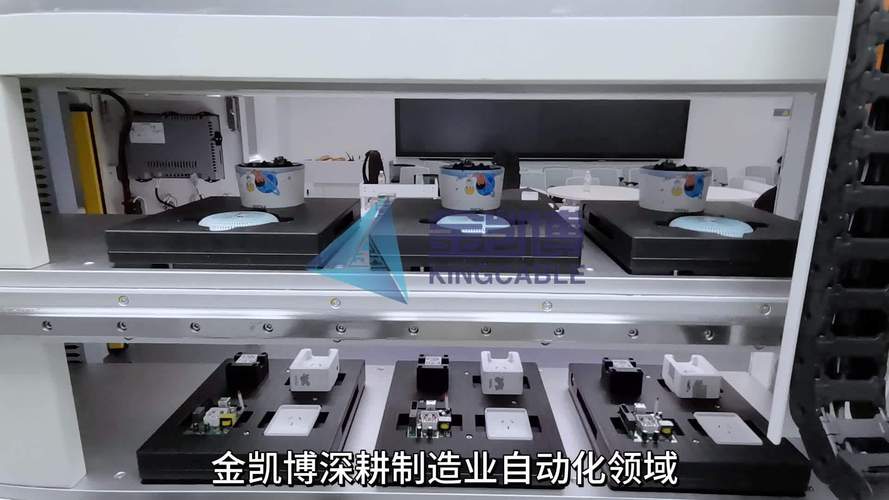 3C行业折叠屏中框快换工装治具车间实拍
进口替代风口下,藏着没人说的暗礁
 进口替代风口下,藏着没人说的暗礁
这两年明显感觉,原来找日本、韩国做工装治具的大厂,都转回来找国内工装治具厂家了。
一是交期快,国外做一套要三个月,国内半个月就能交货,成本还能降一半多。二是现在国内厂家的精度,其实已经能赶上进口的了,差的不是技术,是标准。
要说行业内不愿公开的难题,就是工装治具的验收标准太滞后了。
现在所有的验收,都是自由状态下测精度,治具放在平台上,三坐标打出来公差对,就算合格。可是谁会没事在自由状态用治具?治具都是要夹紧工件,要受力的啊!
很多小厂做的治具,自由状态测公差准得很,一夹紧受力,基准就变形,公差直接飘出去0.01mm以上,加工出来的工件直接废了。这个事,行业内没人说,也没有强制标准要求带载验收,客户吃了亏也只能自己咽。
还有现在搞绿色制造,很多要求治具报废了要可回收,原来那种喷了多层涂层的治具,根本没法回炉,只能当废铁卖,还污染环境,好点的厂家现在都用无涂层表面硬化处理,就是贵一点,长远来看划算。
我现在在车间转,每次新工装到位,第一句话就是,夹紧了测,别松着测。
干了这么多年总结出一句土话:宁多花一成买好工装,别省一块钱修废活。
说白了,工装治具就是生产的根,根歪了,你后面工艺再牛,设备再贵,也出不了好活。
你们这些干机械的,有没有遇到过烂工装坑得半个月交不出货的?不妨唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选对工装治具厂家,干机械的才懂少踩多少坑
文章链接:https://yxqcspc.com/15668/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
