老工程师聊分度头厂家:行内不说的实操门道

上周三早班,我刚擦完机床。 就听见铣床那边轰的一声炸锅。 年轻徒弟小周干的一批六模数齿轮,干到倒数第二件,分度头突然滑齿了。 六件40Cr锻坯,全废。一件小一千八,小一万块钱打了水漂。
机械车间分度头滑齿故障现场图
机械车间分度头滑齿故障现场图

外行看价格,内行看藏在壳子里的门道

外行看价格,内行看藏在壳子里的门道
外行看价格,内行看藏在壳子里的门道
很多人觉得分度头不就是个摇着分度的铁疙瘩? 哪有什么技术含量? 其实不然,分度头的核心全在蜗杆副和壳体上。 行内选分度头,第一个看分度精度,国标里普通分度头分两级,一级精度是±15″,二级是±30″,蜗杆齿面的淬硬层必须保证在1.2-1.5mm,少一点,用不了半年就磨偏,多一点,齿面容易裂。 现在主流的两个路线,一个是整体铸铁壳体,一个是钢板焊接壳体。 整体铸铁的减震性好,加工的时候吃刀量大也不抖,精度稳,但是成本比焊接的高出去快三成,重十几公斤,搬运也麻烦。 焊接壳体轻,下料焊起来就能用,成本低很多。 说实话,现在百分之七八十的中小厂家都转做焊接壳体了,对吧? 不过话说回来,行业内通常不说但实际在做的妥协是什么? 焊接完的壳体,必须放半年自然时效,或者进炉做去应力处理,不然用个一两年,焊缝周围慢慢变形,精度直接掉一半。 现在有几家厂家真做?大多焊完喷个漆,放两三天就打包发走了。 买的人只看价格便宜,哪知道这里埋了雷。

不同行业要不同货,选错了亏到哭

我干了二十年,接过太多报修的活,大多不是用坏的,是选错了。 去年接了一个做挤出模具的客户的单子,他们做大型塑料模具的斜导柱,要求每根斜导柱的分度误差不能超20秒,之前图便宜找了个小分度头厂家,拿二级精度的货冒充一级的,干出来的斜导柱装到模具里,合模的时候漏料,一套模具三十多万,直接废了。 人家客户要索赔,老板差点关门。 另一个例子是做汽车半轴的厂子,他们批量加工花键,要求分度头每天转位上万次,连续转不能掉精度。 本来要求配P4级的高精度轴承,结果厂家偷偷换成了普通0级轴承,差了不到两百块钱成本。 用了三个半月,夜班的时候直接抱轴,整个生产线停了三天,赶不出来货赔了十几万违约金,你说亏不亏?
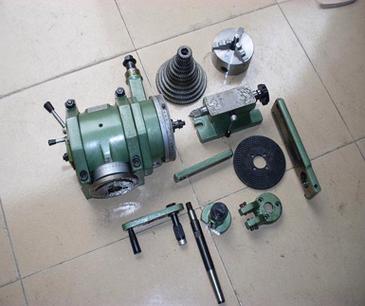
万能铣床加工齿轮用分度头实物图
万能铣床加工齿轮用分度头实物图
我见过太多采购选分度头,就比三家报价,谁便宜拿谁的。 根本不问你壳体做没做时效,蜗杆磨了几道,轴承用的什么等级。 等出了事,才想起找人家,小厂家早就跑路了,大厂家也只会说你使用不当,概不负责。

进口替代潮下,藏着行业不愿说的暗礁

进口替代潮下,藏着行业不愿说的暗礁
进口替代潮下,藏着行业不愿说的暗礁
这两年进口货贵,很多客户都找国产分度头厂家,说要替代进口,好事。 但是好多厂家吹得天花乱坠,说自己精度能达到进口水平,实际核心的蜗杆精磨工艺,还是差一口气。 进口的蜗杆磨能做到粗糙度Ra0.4,国产好多还停留在Ra0.8,摇起来发涩,用半年就磨大了侧隙。 而且有个行业内不愿公开的难题,现在咱们国家分度头的执行标准还是1995年的旧国标,很多新应用场景的要求根本没覆盖。 比如现在自动化生产线用的数控分度头,要求精度达到±2″,旧国标里根本没有这个精度等级,很多厂家就自己瞎标,你拿到货测出来差十倍,也没地方说理去。 还有现在说绿色制造翻新分度头,很多翻新厂家就是把旧壳子喷个新漆,换个新摇把,内部磨损的蜗杆副磨都不磨,直接打包当九成新卖,价格比新的便宜三分之一,买回去用不了一个月就出问题。 我今天在车间磨那个坏了的分度头,磨完装起来试了一圈。 转起来顺得很,精度也回来了。 干我们这行,有句土话:“买铁疙瘩,要摸,要转,不能光看纸上的数。” 你买分度头,哪怕是大厂家的货,你也要自己摇一圈,感觉一下有没有卡涩,停下来看看准不准,别拿到货直接上架干活。 你们这些年踩过分度头厂家的坑吗?不妨出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊分度头厂家:行内不说的实操门道
文章链接:https://yxqcspc.com/15672/