2026-09-15 21:30:53 分类:商机
上个月早会刚开完,三楼铣刨组哐当一声巨响。
跑过去一看,刚拉完荒的45号钢模块掉在机床导轨上,
一把进口涂层立铣刀断成三截,导轨面砸出俩小坑。
主任拍着操作台骂,谁选的这破吸盘?
新来的小徒弟缩在边上小声说,网上找的永磁吸盘厂家,比咱们原来用的便宜三千块啊。
别光看标注吸力,核心参数藏在看不见的地方
很多人买永磁吸盘,上来就问你最大吸力多少,
其实吸力够不够是一回事,能用多久是另一回事。
永磁吸盘不靠通电励磁,靠的就是里面的钕铁硼磁钢。
我干了二十年,认准三个硬参数,差一个都不能要。
第一,磁钢剩磁必须大于1.2T,低于这个数,厚工件吃刀深一点就稳不住。
第二,矫顽力不能低于1600kA/m,不然夏天车间温度超过40度,磁力偷偷往下掉。
第三,吸盘工作面的平面度公差,必须控制在0.02mm每平方分米,差一丝,加工出来的工件就歪。
现在市面上主流两种方案,全钢本体和铝本体。
全钢本体耐磨,砸个碰个不容易出坑,
缺点就是沉,十几千瓦的机床换吸盘,得四个壮小伙子抬,安装调平费大半天。
铝本体轻,散热好,加工的时候不容易因为吸盘积热变形,
但是铝本身软,高频切削用个三四年,工作面肯定会凹下去。
说实话,行业内通常不说但实际在做的妥协,我今天抖出来。
很多小厂家拿铝本体喷一层深灰色的仿钢漆,摸上去质感跟钢差不多,
外行根本看不出来,卖的是全钢的价格,赚的是翻倍的差价。
还有些做全钢的,不用全新磁钢,拿回收的拆机电感磁钢打碎重铸,
价格降下来了,磁力三年掉将近两成,你不说他永远不会告诉你。
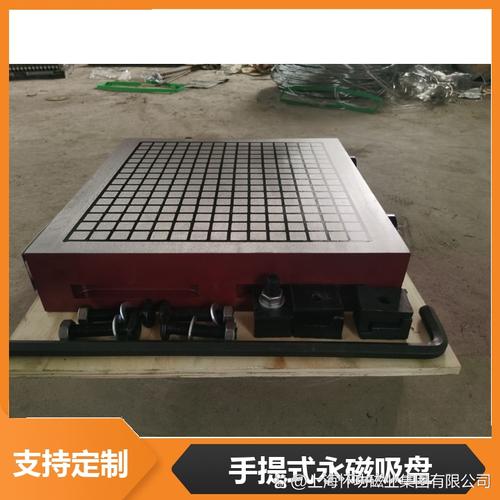 机械加工车间永磁吸盘拆卸施工图
说实话,我见过太多图便宜买这种货的,
用不到一年,精度差到废活,最后算总账,换吸盘加废的工件,比买个好的贵两倍都不止。
不同行业要的根本不是同一种吸盘
你别以为永磁吸盘都是一个样,不同行业的要求,差着十万八千里。
前两年给江浙一家做汽车覆盖件模具的厂整设备,
他们原来找本地小永磁吸盘厂家做了一块一米二乘一米的吸盘,
加工半吨重的模仁,每次拉荒都振刀,粗糙度根本达不到要求,
换了三把刀都不行,最后找我过去看。
我一测磁力,吸盘四个角的磁力比中心差了快三成,就是磁钢拼接没做好,
后来换了一家大厂做的分路密排磁钢的吸盘,
再加工,粗糙度直接下来了,合格。模具行业要的就是精度,磁力均匀度比最大吸力重要一万倍。
另一个场景,山东临沂那边做废钢回收的朋友找我,
他们龙门剪上用的大永磁吸盘,原来的用了十个月,就吸不起三吨重的重废钢,
冬天零下十五度,掉下来砸凹了拖车的车斗,差点出人命。
你猜怎么着?厂家用的是普通矫顽力的磁钢,根本没做耐低温处理,
低温下磁力直接掉了一半,露天环境温差大,衰减更快。
后来换了定制的耐高低温磁钢的吸盘,用了快五年了,现在还好好的。
废钢回收行业要的就是耐造,耐温差耐磕碰,颜值精度都是次要的,命最重要。
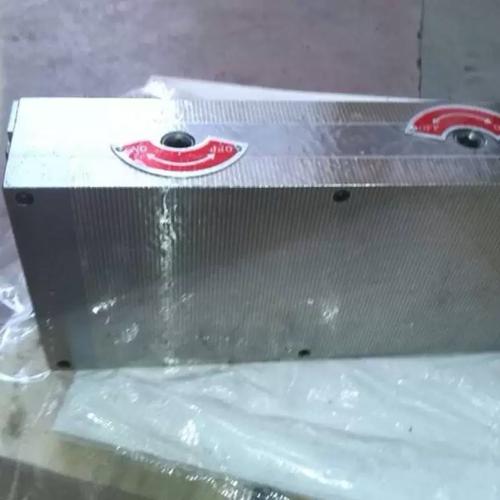 模具加工中心永磁吸盘装夹工件图
不过话说回来,很多永磁吸盘厂家都不会主动问你是用在什么地方,
上来就给你推卖的最贵的,或者成本最低的,根本不管你适配不适配。
风口上的新变化,和没人愿意说的坑
 风口上的新变化,和没人愿意说的坑
这两年进口替代喊得凶,原来高端高精度的永磁吸盘都是日本德国进口,
价格贵,交货期要两三个月,现在国内头部的永磁吸盘厂家,
已经能做到跟进口货一样的精度,价格才三分之一,交货期一周就能发,
这对咱们用户来说确实是好事。还有节电,原来的电磁吸盘一天到晚通电,
永磁吸盘只有换工件的时候动一下电,一匹的机床一年能省小一万度电,符合绿色制造的要求,这不假。
但是有个行业内没人愿意公开说的难题,我今天说出来,大家小心。
现在咱们国家的永磁吸盘行业标准,还是十几年前定的,
只要求检测静态常温下的最大吸力,从来不测动态切削下的磁力稳定性,也不测温度变化带来的磁力衰减。
啥意思?就是小厂家只要做出来静态吸力够,就算合格,哪怕用半年磁力掉一半,也符合标准,你维权都维不了。
很多用户买的时候看检测报告合格,用起来不对,找厂家,厂家拿标准压你,说我符合国家标准,你自己用坏的,没办法。
那天修好机床,换了正规厂家的吸盘,我跟小徒弟说,
“买永磁吸盘,别贪那点纸面便宜,磁力是藏在肚子里的,掉一次工件,赚的那点差价全赔进去”。
你们车间这么多年,遇见过什么奇葩的劣质永磁吸盘坑?不妨出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊永磁吸盘厂家:选不对,坑惨一整个车间
文章链接:https://yxqcspc.com/15676/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
