2026-09-16 00:51:55 分类:商机
上个月刚上班,就撞见调度摔电话。
一批给重卡厂供的半轴,全废了。
淬火硬度差了8度,十万块的料,直接回炉重炼都不行。
老板蹲在车间门口抽了三盒烟,原来那台炉子是找外地小厂拼的,出了问题人家三天才派来一个学徒工,张口就说你们操作不当。
看不见的核心门槛,外行根本不懂
很多人觉得淬火炉不就是个烧火的柜子?
那可大错特错。
好的淬火炉厂家,卡死三个硬指标,少一个都白搭。
第一,炉膛有效工作区的温度均匀度,必须控制在±3℃以内,差一度,硬度就能差好几个点。
第二,合格的炉体密封,漏热率不能超过1.2%,不然车间夏天能热到四十度,还白白烧钱。
第三,连续淬火线的进给精度误差,得卡在0.5mm以内,走快了保温不够,走慢了过烧,全是废活。
现在主流两条路线,燃气加热和电加热。
燃气的好处是运行成本低,升温速度快,适合大批量的活。
但烧嘴不对,控温逻辑没调好,炉温波动能飘出去十好几度,小厂家根本做不到稳定。
电加热的好处是控温准,干净,没废气。
但运行成本比燃气高小二十个点,一年下来多花十几万都是常事。
说实话,行业内有个不说的妥协。
很多厂家明明见客户厂区通了天然气,硬推电加热炉子。
为什么?电加热炉子整体造价比燃气高十几万,销售提成多啊。
还有些小厂做燃气炉,给你配最便宜的国产烧嘴,半年就烧变形,你还以为是自己燃料不好。
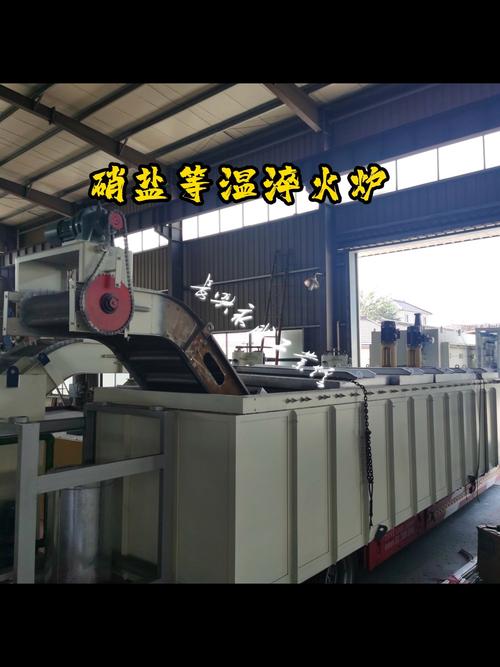 工业车间连续网带淬火炉实拍
不同行业要不同炉子,通用款都是坑
我干了二十年热处理,见过太多买通用炉子踩坑的。
先讲商用车汽配行业。
去年山东聊城一个做半轴的老板找我,说他那台新炉子,每炉都有一成多的不合格品,退货退到怕。
我去看了,厂家给的是通用箱式炉,料盘随便摆,冷却喷嘴对着中心吹,边上的工件冷却速度不够,硬度当然上不去。
后来换了一家专门做汽配淬火炉的厂家,人家重新改了料盘开孔角度,喷嘴分三层控压,不合格率直接掉到0.3%以下,每月省出十几万返工费。
这个行业要的就是批量一致性,一万件活出三件不合格,你都赔不起。
再讲木工刀具行业。
广东佛山那家做硬质合金刀具的厂子,之前贪便宜找了个小厂家做真空淬火炉,做出来的刀具红硬性不够,工人切三个小时木材就得换刀,客户投诉没完。
后来找专门做工具热处理的淬火炉厂家,人家把预升温阶段拆成三段控温,每段保温时间精准到十秒以内,出来的刀具硬度均匀,心部韧性够,寿命直接翻了一倍还多。
这个行业要的就是表面硬心部韧,差一点,使用寿命天差地别。
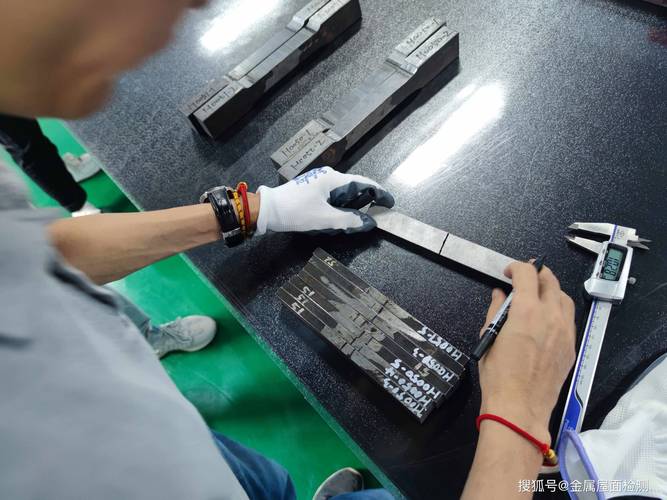 汽车半轴淬火后硬度检测现场
新风口底下,藏着行业不愿说的暗礁
现在都喊着智能制造,绿色制造,进口替代。
很多厂家吹自己的炉子带联网,带远程监控,全智能。
不过话说回来,我见过好几台所谓的智能炉子,那联网模块就是个摆设,除了能导出个数据,啥用没有,还多花十几万。
行业里有个不愿公开的难题。
现在的淬火炉国家标准,还是快十年前修订的,对余热回收根本没有强制要求。
很多厂家号称自己做了余热回收,能节能多少多少,其实就是装了个廉价的小换热器,实际余热回收率不到30%,就是骗政策补贴的。
用户买回去,一年省不了两三千,多花的钱十年都回不了本。
还有进口替代这事,也乱。
不少国内厂家说自己能完全替代进口真空淬火炉,价格比进口便宜一半。
拆开看,核心的控温模块、真空密封件全是进口的,本身成本就没降多少,赚的就是信息差,真出了问题,配件还得等进口,耽误工期。
说实话,我见过不少厂子,为了拿补贴买了所谓的绿色智能淬火炉,用起来还不如人家老厂子做的普通炉子顺手稳定。
回到上个月那批废半轴的事。
后来那个老板咬咬牙,把那台拼出来的炉子卖了废铁,换了本地一家做了三十年的老牌淬火炉厂家的货。
现在三个月过去了,一件不合格品都没出。
我干了一辈子热处理,就认一句土话:
买炉子,别光看报价和宣传,得蹲到对方用户车间看三天出活。
稳定出活比什么花里胡哨的概念都重要。
你们车间选淬火炉,都踩过什么离谱的坑?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选对淬火炉厂家,少踩十年车间大坑
文章链接:https://yxqcspc.com/15686/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
