渗碳炉厂家的水,比你车间淬火槽还深
说实话,很多买设备的老板,只看报价,只看能不能塞进车间,根本不琢磨里面的门道。 渗碳这活儿,说白了就是把碳原子渗进工件表层,淬火之后表层硬、芯部韧,能扛住磨损和冲击。 核心就俩事:碳势控得准不准,炉温匀不匀。 普通乘用汽车齿轮,要求渗碳层深度就在0.8-1.2mm,差个0.1mm,使用寿命就能差三倍。 合格的连续渗碳炉,炉内压要稳定控制在10-30Pa,压高了漏气,压低了进空气,工件氧化直接废。 还有氧探头的碳势测量误差不能超过0.02%,差一点点,渗碳层深度就不达标。 现在主流就两条路线:井式渗碳炉和密封箱式渗碳炉。 井式便宜,能做三米以上的大件,但是工件挂着,上下温度差就能差五十度,渗碳层均匀性差,适合对一致性要求不高的单件活。 密封箱式炉,推料进工位,每个区的温度控得死准,批量小件一致性拉满,但是价格比同产能井式高40%不止。 不过话说回来,行业内通常不说但实际在做的妥协,你猜是什么? 就是保温层偷换材料。 全新的高纯硅酸铝保温棉,能长期扛1200度的渗碳温度,用十几年都没问题,小厂家换成回收的旧棉,成本直接降十几万,耐温不到1000度,三五年就粉化,保温掉链子,你买的时候根本看不出来。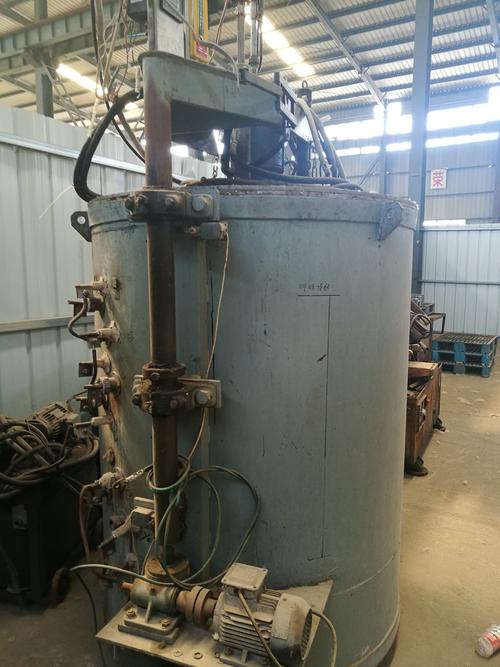
不同行业要的根本不是一个东西,别乱凑活
进口替代热乎的,底下藏着暗礁