2026-09-17 13:34:40 分类:商机
昨天整理旧工具柜,翻出来那把当初捅了娄子的立铣刀。
刀头还留着半拉断齿,是去年那批废了的航天铝合金框剩下的。
当时新来的大学生带班,赶工期,说加工中心自带刀补,预调那步省了吧。
结果干出来26件货,全部超差0.02mm,整批报废,赔了小二十万。
那批废了的航天铝框,给年轻人上了一课
很多人觉得刀具预调不就是上机前量个长度半径吗?有啥难的。
说白了就是把刀具的实际刀尖位置,提前测出来给机床补正。
你想想,同一批刀柄装刀,哪怕是HSK63的,每一把装完刀尖伸出量差个几个丝太正常了。
三个丝就是0.03mm,现在高端加工要求公差才多少?
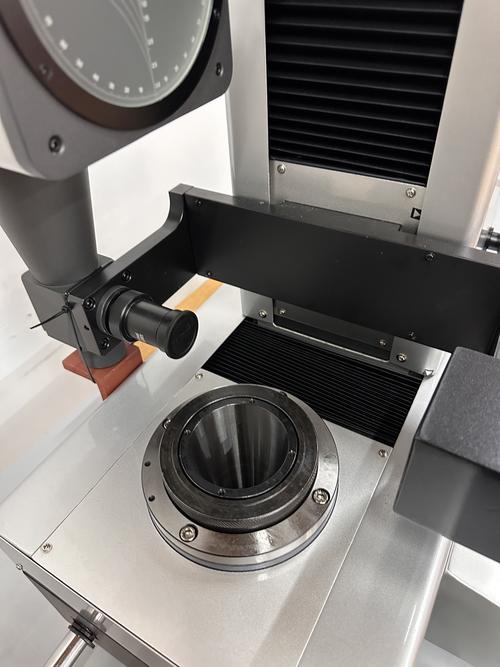 机械车间离线刀具预调仪操作实拍
关键就是三个必须卡死的数。
第一,轴向径向精度都要做到±0.003mm以内,差一丝都不行。
第二,预调环境温度要稳定在20±2度,差个三度误差就能翻一倍。
第三,装刀锁紧扭矩必须按标准来,比如常用的HSK100A就得锁到180N·m,差20都出问题。
我见过多少工人拿个扳手瞎拧,要么松了撞刀要么拧裂了刀柄,全是踩出来的坑。
两种预调路线,藏着行业没说透的妥协
现在主流就是两条路线:离线预调和在线预调。
离线就是专门拿预调仪在机外测,测完再装到机床上。
在线就是加工中心自带测头,每换一把刀自己测。
说实话,各有各的毛病。
离线的不占机床工时,一台预调仪能供七八台加工中心,摊下来成本很低。
缺点就是搬来搬去,温度变化和装夹重复精度会掉误差,熟练工也得每次留余量补。
在线的方便,上机不用动,换完刀自动测,精度稳得多。
但一台机床加个合格测头就得小几万,测一次刀要花三四分钟,一天换十把刀就是半小时,算下来产能丢不少。
不过话说回来,百分之八十的国内机加厂,实际都是混着用。
粗加工拉荒用的刀,不预调直接上,靠机床刀补凑活就行。
只有精加工的关键刀,才会拿去离线预调,真到上机还要再补一刀对刀。
这就是行业内通常不说但实际都在做的妥协——说白了就是为了省时间省成本,真按标准全预调,老板得跟你急,对吧?
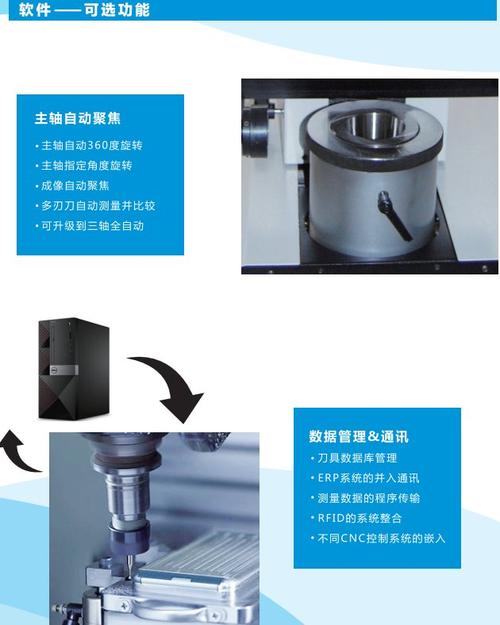 加工中心在线刀具预调测头安装图
拿航空航天结构件来说,要求就死得很。
我们前年给某航天院所做卫星支架框,材料是整块2A12铝,要求平面度0.01mm。
那要求所有精加工刀都必须预调,轴向跳动控制在0.005mm以内。
当时有个小伙子预调的时候没擦干净刀柄锥面,沾了个细铝屑,装上去差了0.008mm,干出来直接报废,一块料坯八万多,心疼了快半个月。
换汽车覆盖件模具加工,要求就不一样。
模具挖大型腔,一把刀几十公斤,换一次刀就得十分钟。
我们这边给某自主车企做模具,要求预调的时候把刀尖圆角半径也测出来,直接输入机床补偿。
之前有次预调错了圆角,跑合的时候啃坏了型面,补焊抛光花了三天,硬生生错过了交期。
现在我们这里不管大小刀,只要是精加工型面的,必预调,省下来的时间比花出去的多太多。
进口替代风口下,藏着没人愿意说的暗礁
 进口替代风口下,藏着没人愿意说的暗礁
最近几年国内做预调仪的厂子起来了,原来一台进口的要三四十万,现在国产的十五六万就能拿下,精度差不了一丝半点。
很多中小厂都换了,这事真的挺好,帮大家省了不少硬成本。
但是有个事行业里没人愿意公开说。
现行的预调仪精度标准,只测恒温车间20度稳态下的误差,根本没提环境温度波动的修正要求。
夏天车间不开够空调,温度从20度升到28度,预调仪的导轨本身就热胀,测出来的长度就能差个五六个丝。
很多新工厂买了国产预调仪,说精度不行,其实根本不是仪器的问题,是没人告诉你要做温度补偿啊。
标准都没要求,厂家干嘛主动说,平白给自己找麻烦?
说实话,现在喊智能制造喊得凶,很多厂子连刀具预调这个最基础的环节都没做对。
你连刀的实际位置都测不准,工业互联网再花哨,采上来的数据都是错的,能变出什么好活?
我干了快三十年机加,总结出来一句土话:
预调多花十分钟,上机少哭三小时。
真的没什么高大上的道理,都是拿一堆废件堆出来的经验。
你们厂里,为了赶产能,偷偷砍掉预调环节的事,有没有?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:刀具预调:被很多新工厂忽略的车间隐形标尺
文章链接:https://yxqcspc.com/15798/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
