2026-09-17 15:46:43 分类:商机
上个月刚上班,质检室就拉来个大家伙。
去年赶工做的20吨龙门铣底座,客户拉过去安装,一找平,发现安装面中间凸了快3毫米,直接退回来了。
主任叼着烟站在工件旁边,烟灰掉了一地都没察觉,末了蹦出来一句:“又是这龟儿子焊接变形搞的。”
半个月的活,全打水漂。所有人加班调休补,连食堂加菜的钱都从部门奖金扣了。
为什么焊接变形躲不开?
说白了不就是热胀冷缩那点事?但真落到干活上,就是能把老焊工都坑哭。
焊接就是把钢材局部烧到上千度,融化了接在一起。加热的地方涨,旁边冷的地方不让它涨,冷却的时候收缩又拉着整块工件跑。歪了,扭了,凸凹了,全来了。
说实话我干了20年,见过一百种变形,几乎没重样的。但有几个数,我记了20年,从来不敢忘。
普通Q235钢板,焊道冷却后,每米收缩1~1.5毫米。你做一根12米的起重机大梁,单面焊完,直接缩出去十几个毫米,下料不算这个量,出来的梁长度都不对。
还有,只要局部温度超过600℃,钢材屈服强度直接掉一半,还没等冷却,那块软的地方就被扯歪了,你再怎么拉都拉不回来。
要是改成交替双面焊,比单面连续焊的变形量能降70%以上,这个数我拿游标卡尺量过无数次,错不了。
现在市面上两种主流做法,一种是提前做反变形,下料的时候就把工件掰成反方向的弧度,焊完收缩刚好拉平。另一种是先焊完,变形了再校正,火校或者压力校都行。
不过话说回来,行业内通常不说但实际都在做的妥协是什么?
百分之八十的中小厂,不会给你认认真真算反变形量。算反变形要仿真,要调工装,费时间费钱。都是先焊,变形大了就拿去烤一烤压一压,变形小了就打磨磨平骗质检。反正大部分工件安装的时候都要打垫铁,差个零点几毫米,没人会拆开来查。
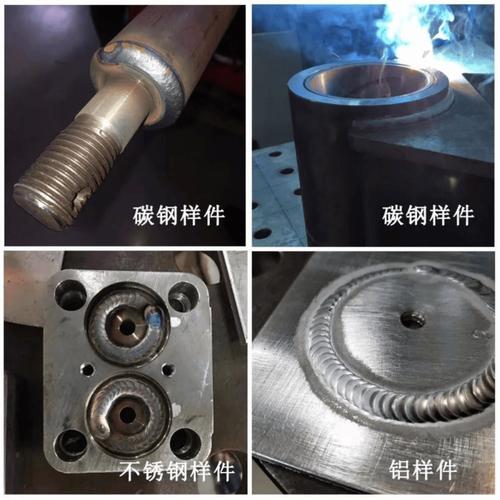 机械加工车间焊接工件变形对比图
不同行业的变形要求差得离谱
我前两年给工程机械厂做工艺,见过挖机动臂变形超差,整批12根全部割开重焊。
挖机动臂整天吊着重货甩来甩去,扭转变形超过千分之一,用不了半年焊缝就裂。那批活就是下料的时候,班长图省事儿,把预先留的反拱量切了2毫米,结果焊完扭了1度多,一根动臂成本一万多,二十多万直接打了水漂。
换新能源行业就完全不一样。
现在新势力做动力电池托盘,要求平面度每平米不超过0.3毫米,差一点水冷板就贴不紧,电池温度一高,随时出问题。
我上个月碰到一个老板,上了激光焊以为就能解决变形,结果为了焊透,把功率调大了200瓦,整批50个托盘,48个变形超差,只能一个个去压,压废了十几个,亏得他直骂娘。
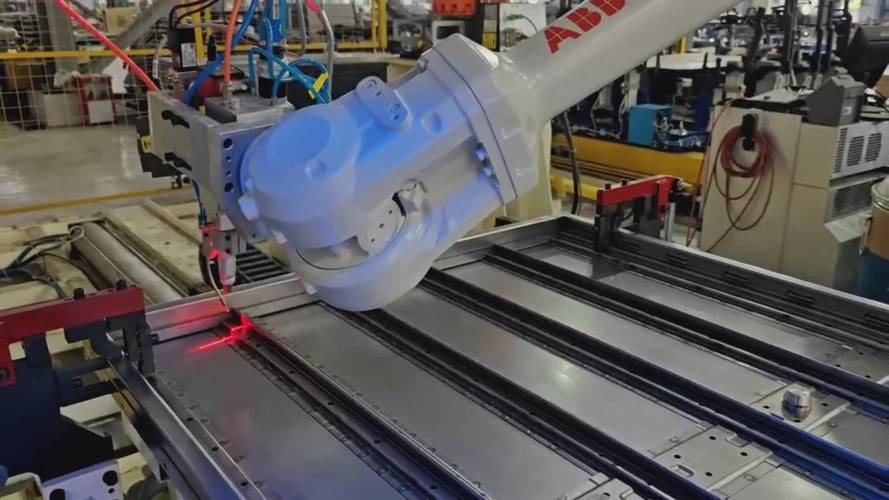 新能源动力电池托盘焊接后变形检测图
新风口下藏着老暗礁
 新风口下藏着老暗礁
现在都讲智能制造,好多厂上了机器人焊接,还有人吹搅拌摩擦焊能根治焊接变形。
说实话,搅拌摩擦焊确实好,不用熔化,冷加工,变形比熔化焊小一大半。但一套配套工装几十万,小厂接一批几十万的活,光工装就占了三分之一成本,谁舍得用?还是回去老方法凑活。
行业里有个不愿公开的难题,现在的变形公差标准还是十多年前出的,根本跟不上新行业的要求。
就说光伏的跟踪支架,现在要求变形量比旧国标严三倍,好多小厂拿着旧国标出货,运到现场支架歪得转不动,就推给安装队没装好,最后都是工地自己垫钱整改。还有现在搞绿色制造,喊着要减少焊材用量,好多厂就偷偷缩焊脚尺寸,焊道少了变形确实小,但是强度差一大截,不用个三五年就断,这种事谁愿意说破?
我昨天在车间下料,看着徒弟对着图纸算反变形量,突然想起刚上班的时候师父跟我说的一句话:
“宁留一分反变形,不省半吨校正功。”
这么多年过来,我试过偷工减料,试过蒙混过关,最后发现这句话才是真的能省成本。
你们干车间这么多年,碰过最离谱的焊接变形事故是什么?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:焊接变形:车间干了20年攒出来的实操干货
文章链接:https://yxqcspc.com/15804/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
