上个月跟一个做医疗设备的老板喝茶,他脸拉得比驴长。一批出口的防护壳,折弯差了0.2mm,安装孔对不准,整批120件全部作废,光304不锈钢原材料就搭进去16万。
这种坑,我见过不下十次。很多人选钣金厂只看报价、看交期,把折弯精度这回事放到签完合同才想,最后亏的都是自己。
别听销售吹参数,这几个维度摸清楚再说
张口就说我们精度能做到多少多少,鬼才信。真要验,别玩虚的,直接摸这三点。
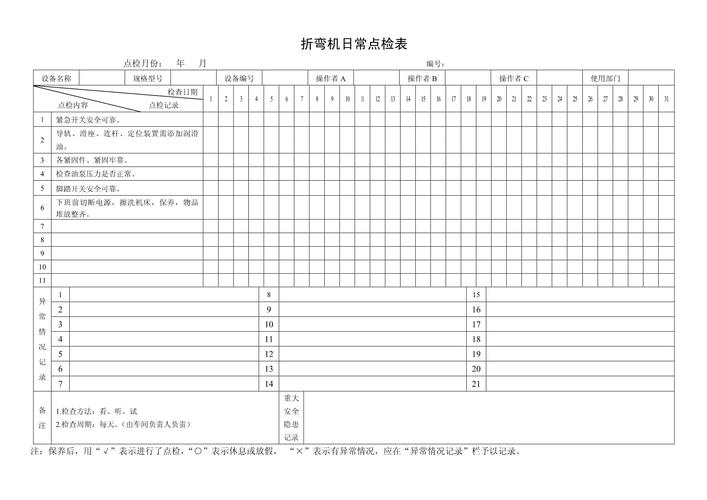
第一,翻机床的精度标定记录,别只看设备牌子。太多厂家拿进口阿玛达、通快当幌子,说我们全是进口机床,精度肯定没问题。你问他要近三个月的标定记录,一半以上拿不出来。机床天天用,导轨磨、间隙变,折个几千件精度就飘了,不定期校准,再贵的设备也是白搭。我上次去一个厂,设备确实是进口的,一看记录,上一次标定还是一年前,你说敢把活给他吗?去验厂,别光在会客室喝茶,直接扎车间翻运维本,找那种每个月都定期校准的,这才是真靠谱。
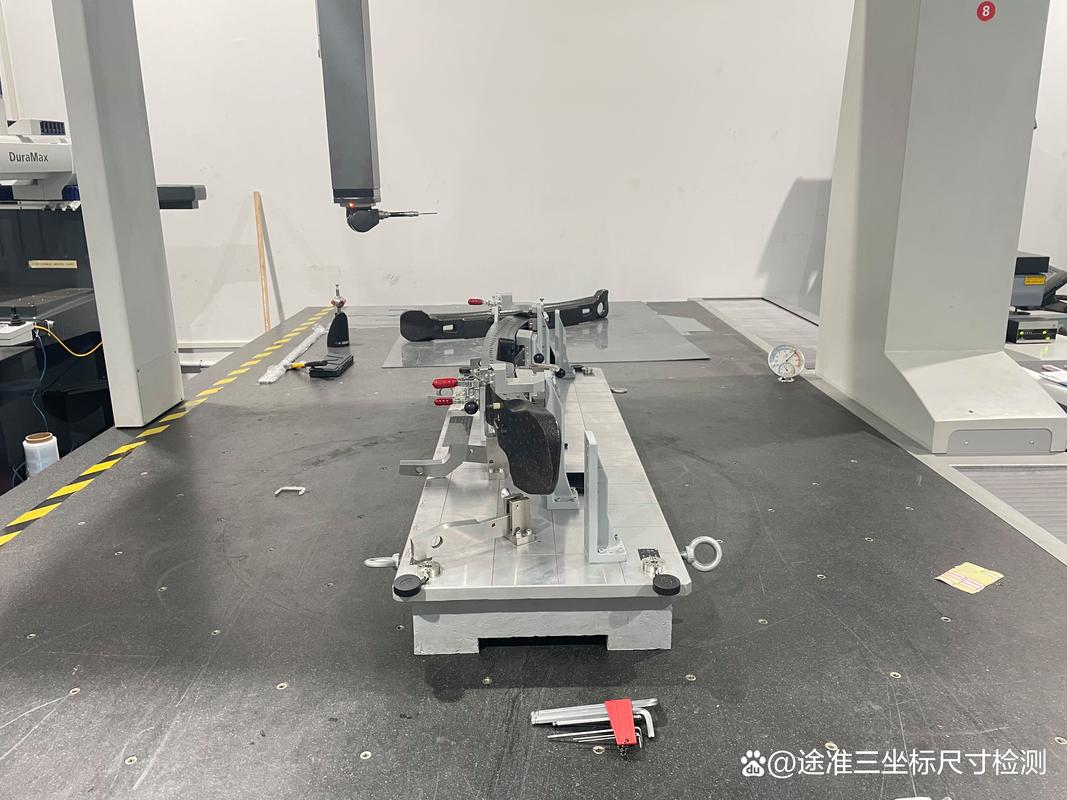
第二,带自己的料试折,别拿厂家备好的样。厂家给你看的样,那都是百里挑一挑出来的,1mm薄板折个90度,谁都能做到准。你要做的是5mm厚的冷轧板,那就自己带原材去,现场下料现场折,折完直接拿卡尺、三坐标测,同一个件测三个不同位置的角度,看看误差有多大。有的厂家折样件准得很,真给你批量做,就偷偷放公差,你自己带料试,他藏都藏不住。
第三,看工人的操作习惯,比自动化还重要。哪怕是全数控折弯,材料回弹的补偿,最后还是要靠工人调。我见过干了20年的老折弯师傅,摸一下料就知道要多补1.5度,折出来的角度差不超过0.1度。你去车间转一圈,看看工人折完会不会抽件测角度,会不会把回弹量记在工序卡上,那种上来就开机,折完堆一边不管的,绝对别碰。这种厂出来的活,一批一个精度,你哭都没地方哭。
什么样的厂家,折弯精度能稳得住
我跑了这么多厂,总结出来,能把折弯精度稳住的,就两类,绝对错不了。
第一类是专做细分高精度领域的中小厂。那种大而全什么活都接的,今天折广告牌明天折钢结构,精度要求忽高忽低,工人早就养出了凑活的习惯,给你做高精度活,顺手就凑活过去了。而专做细分的不一样,比如只做新能源锂电结构件,只做医疗设备防护壳,他们的客户全是卡精度卡得死的,丢了精度就没饭吃,所以从下料到折弯到质检,全环节卡得严。我知道东莞有个叫锐兴的小厂,全厂才30多个人,就做锂电结构件,每折10件抽2件测,公差超0.1mm直接回炉,报价比大集团便宜一点,精度还更稳。
第二类就是有独立精度管控岗的配套大厂。不是那种什么单子都接的大型钣金集团,是专门给汽车、医疗、通讯做配套的大厂,他们有专门的折弯工序质检,还有SPC精度管控,只要精度波动超过预警值,马上停机调机床,整批都不会流出去。这类厂虽然报价贵一点,但是批量做下来精度波动极小,适合大单子长期合作。
那种啥领域都插一脚,号称什么都能做的厂,趁早绕路走,十个有九个坑。
不同采购规模,该用什么策略避坑
说实话,不同的单量,策略完全不一样,别一套用到死。
如果你只是小批量打样,十几件几十件,别贪便宜找免费打样的大厂。免费的永远是最贵的,大厂家排产排到半个月后,给你安排个学徒练手,折出来差个半毫米你都没地方说理去。找那种收合理打样费,同意量产抵扣打样费的细分小厂,沟通直接,老板自己都可能上手给你折,精度反而更有保障。
如果你是大批量量产,一个月几百上千件,一定要加签精度赔付条款。别只写“符合公差要求”就完了,写清楚,整批超差率超过2%,原材料损失由厂家承担,退换货运费谁出,不合格件怎么补,全部写进合同。别觉得谈赔付不好意思,真出了事,这就是你的护身符。
最后给你列几个避坑的点,记死了:
凡是张口就说“我们能做到0误差”的,直接拉黑。折弯有材料回弹,怎么可能0误差,纯吹牛逼。
不让你看标定记录,不让你现场试折的,别签。肯定是精度达不到,心里有鬼。
报价比市场价低15%以上的,别碰。他要么给你用不校准的旧机床,要么偷偷放宽公差,最后废了你的货,省那点加工费不够填坑的。
不过话说回来,也不是说精度越高越好,匹配你的需求就行。你做个普通机柜,0.5mm公差足够,没必要花大价钱找0.1mm精度的厂,浪费钱。你做医疗、航天的结构件,那咬着牙也要卡精度,别省那点加工费。
折弯这活,精度就是厂家的名片。选的时候多跑多摸,别光听销售吹,错不了。
