2026-09-17 22:36:44 分类:商机
上周三后半夜两点,手机突然炸响。
是浙江那家做底盘件的王厂长,声音抖得跟筛糠似的。
说整条加工线停了,刚出的27根45钢半轴全部废了,客户要赔小一百万。
为啥?排屑器堵了。
切屑满出来掉进切削液箱,吸屑泵把碎钢屑打进了冷却管,喷到铰刀上直接崩刃,整根工件废掉。
没人当班,发现的时候已经干了小半批。
王厂长说,之前堵了都是学徒掏,这礼拜学徒请假,以为能撑到天亮,谁知道出这么大事。
为什么好好的排屑器,说堵就堵?
很多人觉得排屑器不就是个运铁渣的传送带吗?能有啥技术?
实际上门道全在适配切屑上。
链板排屑器的缝隙如果超过8mm,长度大于150mm的长条切屑卡进去的概率,比短屑高出整整72%。
磁性排屑器听起来高级,对付0.1mm以下的铸铁粉屑,吸附率也就不到60%,剩下的全沉在槽底,攒俩礼拜就堵死。
现在市场上主流就是两种路线:链板式和磁性式。
链板什么切屑都能运,结实耐造,就是贵,一套比磁性的贵出30%都不止。
磁性排屑适合钢件加工,结构简单没缝隙,不容易卡大钢屑,就是对付铝、铜这些非磁性材料等于废物,粘点铝屑上去,整块磁铁的吸附力就废了一半。
说实话,行业内都不说破的妥协是什么?
现在下游客户压价压得狠,排屑器厂家为了接单,把原本3mm厚的不锈钢链板,偷偷减到1.8mm,侧板间隙也从设计的3mm放大到8mm,成本降了快两成,卖给你价格看起来好看,你用三个月就知道,天天堵,堵了掏,掏了堵,链板磨坏了换都找不到同规格的配件。
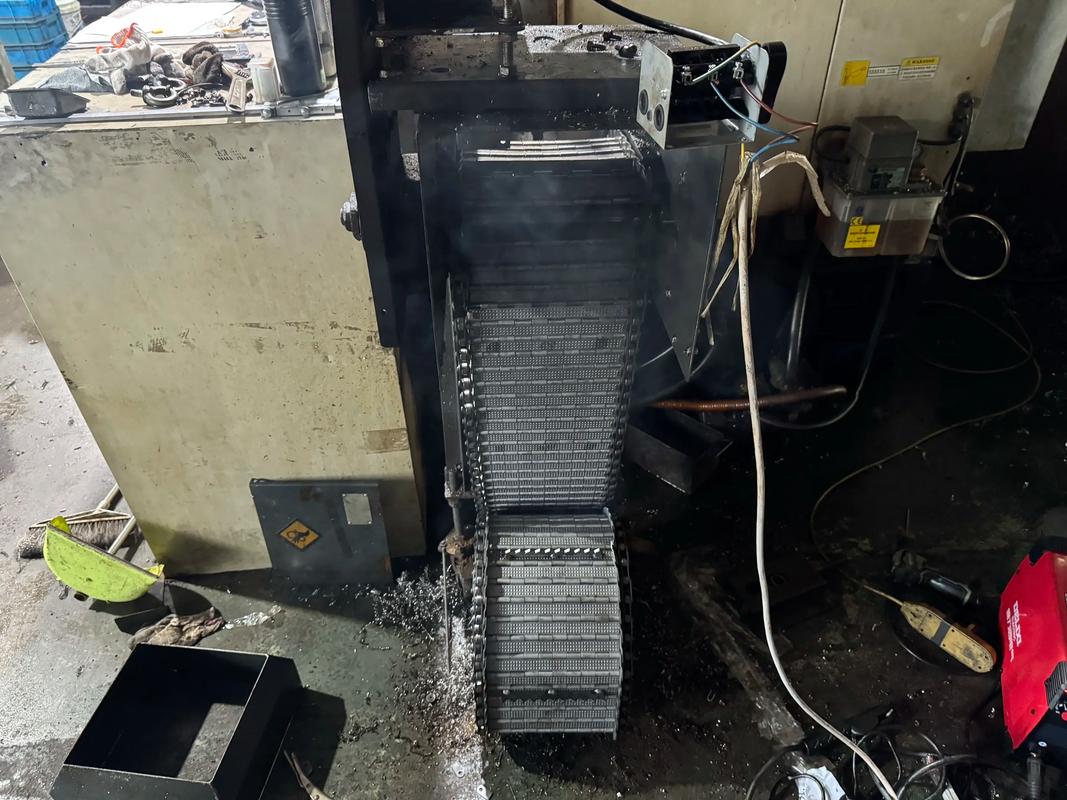 机加工车间排屑器堵塞溢出现场图
不过话说回来,选型错了,再贵的排屑器也堵。
你加工钛合金出长卷屑,非得用便宜的磁性排屑,那不堵才怪。
不同行当,堵的花样完全不一样
汽车零部件的铸铁缸体加工,切屑是长短混合,粉状铸铁屑加长条带状切屑,对排屑的要求跟别的地方完全不一样。
之前我去重庆给一家主机厂做售后,他们原来用普通平链板排屑,每天至少堵三次,每次清半个多钟头,两个工人啥都不用干,就守着掏排屑。
为啥?粉状屑沉到链板底部,攒多了把链板顶起来,长条屑再一卡,直接不走了。
后来改了方案,下半段加磁性刮板吸粉屑,上半段链板运长屑,改完之后,现在一周才堵一次,还是工人忘了及时倒屑箱才堵。
航空航天的钛合金结构件加工,又是另一个样子。
钛合金韧性好,拉荒的时候出的都是一米多长的卷屑,跟弹簧似的,随便一绕就卡。
之前山东有个外协厂,就是图便宜买了普通排屑器,没加断屑装置,结果卷屑顺着驱动辊绕,越绕越紧,最后直接抱轴,把11千瓦的驱动电机烧了,拆下来清屑清了八个小时,整条线停12小时,光误工费加工件损失就十几万,够买半台新排屑器了。
后来他们在排屑器入口加了一个旋转切刀,每120毫米自动切断,再也没绕上过。
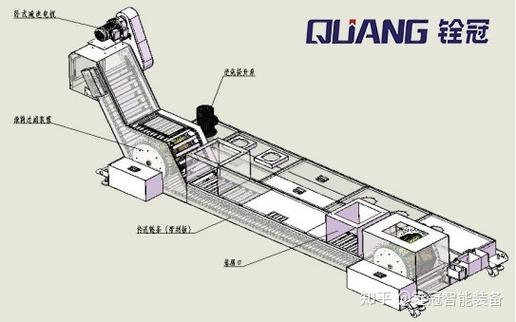 排屑器辊轴卷屑缠绕拆解图
你看,同样是堵,原因完全不一样,你照搬别人的方案,没用。
新潮流底下藏着没人说的暗礁
 新潮流底下藏着没人说的暗礁
现在都搞无人车间,很多客户上来就要全自动防堵排屑,堵了自动报警,听起来很美。
实际上呢?现在多数厂家的报警,都是测电机电流,堵到电机转不动了电流升高才报警,这时候切屑早就溢出来了,该废的工件已经废了。
进口替代现在火,很多国内厂家说我能做进口排屑的替代品,价格只要三分之一,其实核心的防堵结构改了,材料减了,买回来用半年天天堵,你找过去人说,你切屑太粗,是你使用不对,不是我产品的问题,说理都没地方说。
还有个行业不愿公开的难题,现在国内排屑器的防堵性能,根本没有统一的分级标准,现行的标准还是十几年前的,只要求你能排,不要求你多久堵一次,堵了好清不好清,所以小厂家随便做,参数随便标,坑的都是下游主机厂。
绿色制造现在要求切屑回收,按重量算钱,堵在排屑器里的切屑带满了切削液,流出来到处都是,回收的时候扣秤扣得你心疼,这都是看不见的损失。
我每天转车间,路过排屑器都要多瞟两眼。
干了二十年,总结出来一句土话:“排屑器这玩意儿,三分买七分调,留一分心眼天天瞟”。
你别不当回事,这个不起眼的配角,分分钟能给你搞出上百万的损失。
对了,你们车间见过最离谱的排屑器堵塞是啥样?留个言,咱们唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干了20年机加工:排屑器堵塞才是你看不见的生产杀手
文章链接:https://yxqcspc.com/15825/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
