2026-09-18 04:21:43 分类:商机
上周三刚上班,售后组就拉着个半人高的冲压模进了车间。
老王叼着烟凑过去摸了一把导套,吐了个烟圈骂:“这才打了三千件,怎么就拉成这狗啃样了?”
客户那边说,连着卡了三次模,耽误了整整一天生产,放了话再解决不了就换供应商。
没人会把这个锅直接扣给导套配合。大多说要么料不好,要么冲床精度差。
可拆开来看,导柱上一道道拉痕,导套内圈磨得发亮,间隙能塞进半张A4纸——这不就是配合间隙错了?
间隙里的门道,不是按标准套就行
导套配合说白了就是导柱和导套之间留多大缝。
缝大了晃,缝小了磨。很多新手拿着公差表直接套,套错都不知道怎么死的。
我干了二十多年,见过的坑比你们吃的饭还多。
高速冲压用的导柱,直径100mm的话,间隙要控制在0.05mm,普通慢冲可以放到0.1mm,要是做精密注塑,间隙得缩到0.002mm以内,差一个丝都出问题。
现在主流就两种,铜导套和钢导套。
铜的好啊,自带润滑,就算偶尔缺油也不会直接抱死,价格还便宜。
钢的硬度高,耐磨,能用个三五年不用换,就是对间隙要求苛刻,稍微差一点就发热抱轴。
说实话,行业内有个不说的秘密。很多厂家标称自己用的是整体锡青铜导套,其实就是无缝钢管外面浇一层1mm厚的铜皮,内里还是钢。
成本能降一半多,外行根本看不出来。用个三五个月铜皮磨穿,就开始出问题,你还说不出啥,人确实给你用铜了啊。
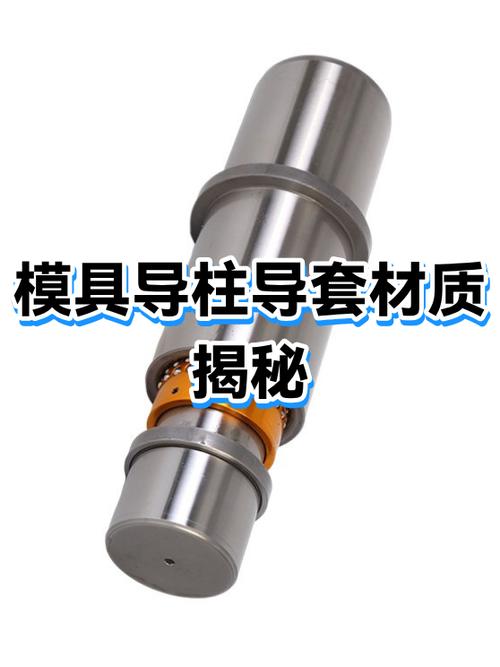 冲压模磨损拉伤的导套配合实物图
这种妥协,买家拿在手里占便宜,用起来吃大亏。不过话说回来,要求不高的普通设备,这么做也确实够用,对吧。
不同行当不同要求,差一丝都不行
我经手过的导套,从几吨重的冲压模到指甲盖大的塑胶模,配合要求天差地别。
之前给汽车厂做覆盖件连续模,一开始徒弟按老标准留了0.1mm的间隙,那台冲床每分钟冲120次啊。
干了不到半天,模子就热得烫手,拆开来导套已经拉花了。后来我们把间隙缩到0.05mm,加注了耐高温固体润滑脂,直接扛到十万次冲压才需要研磨,客户到现在还在夸。
另一个案例是做医疗器械注塑模,给客户做一次性注射器针筒。
客户那边老是出废品,打出来的针筒侧壁有细暗纹,找来找去找不到原因。拆开来摸导套,间隙留了0.003mm,刚好够进一点点塑料残渣,磨几次导柱就花了,合模就歪一点,产品自然有纹。
后来改成0.0015mm的间隙配合,换成食品级自润滑石墨铜套,立马就没废品了。
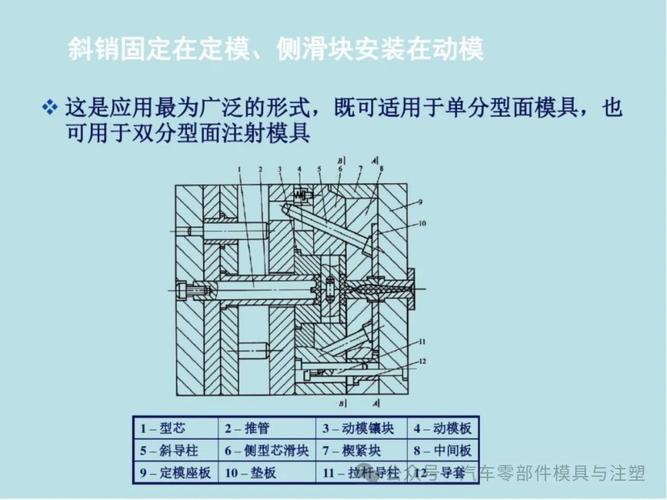 医疗器械注塑模高精度导套配合安装图
你看,一个要放大间隙,一个要缩小间隙,场景不同,玩法完全不一样。没人能拿一个公差表走天下。
新风口下的暗礁,老标准跟不上新变化
 新风口下的暗礁,老标准跟不上新变化
现在都喊进口替代,很多国产导套厂家做的硬度精度都不输进口了,可配合这块还是老一套。
现在高速冲床都能做到每分钟300次了,原来的国家标准里,间隙还是按每分钟60次的冲速定的。
按那个标准做,冲不了几千次,温度一升,钢热胀,间隙直接没了,直接抱死。
这就是行业不愿公开的难题:现行标准根本没把工作温度变化算进去。
你说厂家不知道?怎么可能,大家都不说,都让用户自己试,试坏了算你的,试对了算我的。
还有现在搞绿色制造,都要求无油润滑,用自润滑导套,配合间隙得比油润滑大一点,留出来材料胀大的量,这块也没统一标准,全靠各家的经验攒着。
进口替代不是光把零件做出来就行,配合这块的实操经验,才是真正卡脖子的地方。
我每次带徒弟,装完导套都会跟他们说一句土话:“导套配得好,不看公差表,要摸发热不发卡”。
你就算把公差卡得丝毫不差,装上去转两圈就发热卡死,那也是废的。实操里,比理论重要的,就是试完摸温度,留够热胀的量,比什么都强。
话说回来,你们在车间里碰到过哪些因为导套配合出的奇葩事儿?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:导套配合:车间老炮藏在间隙里的实操心得
文章链接:https://yxqcspc.com/15841/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
