上个月我去郊区那个钣金厂救急,老板蹲在车间门口抽烟,脚边堆了小半堆报废的入户门面板,见了我过来,鞋都没穿好就拉我往机器那边跑。
说一批活全废了,新上的数控伺服液压板料折弯机,折出来的角度每十件差三五度,客户拒收,几十万的货砸手里了。
我绕着机器转了一圈,摸了摸油缸的温度,开机空走了三个行程,心里就有数了。
选机器别光看参数,你得知道行业里的猫腻
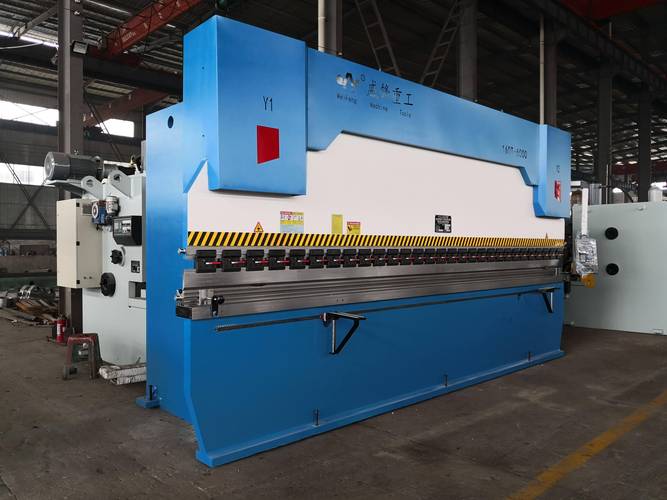
现在市面上卖的所谓数控伺服液压板料折弯机,其实分两派。
一派是原生设计的伺服液压系统,从头到尾就是按照伺服闭环来做的。另一派就是拿原来的普通电液折弯机改一改,换个伺服电机就敢拿出来卖,价格比原生的便宜15%到20%,不少图便宜的小厂都吃过亏。
真原生的,滑块重复定位精度能做到±0.01mm,普通改的最多也就±0.1mm,差了整整十倍。还有保压,原生的保压24小时,滑块窜动量不会超过0.02mm,改的呢?保压俩小时就能窜半个毫米,折厚板能不出错?
说实话,行业内通常不说但实际在做的妥协就是这个。很多厂家为了抢单,故意模糊两者的概念,把改款的当原生卖,不懂行的老板只看价格,签了合同才发现不对,已经晚了。
改的就完全不能用吗?倒也不是,如果你的活都是折1mm以下的薄板,批量不大,精度要求不高,改款的也能凑活用,省下来的钱够买两年液压油了。
不同行当的要求,差得可不是一点半点
做低压电力柜外壳的厂子,要求跟做新能源汽车结构件的,完全是两个路数。
去年给温州一家做户外高压柜的厂调机,他们接的是国家电网的活,所有工件要求公差卡死。1.5mm厚的镀锌板,一次折八件折完,一千件里面不能有一件角度误差超过1度,因为后期工厂拼柜,差一点螺栓都穿不进去,现场整改根本来不及。这种场景,就必须要原生伺服的闭环控制,每折一次自动补偿刀槽磨损,不然根本达不到要求。他们原来用的旧机器,一天要挑出二三十件不合格品,换了机器之后,一天挑个两三件顶天了。
换做新能源电池包托架就不一样了。江苏有个给车企做配套的厂,找我的时候说,折出来的8mm铝合金板,R角总是不均匀,折弯处动不动就出微裂纹,做了盐雾试验不到一千小时就开裂,客户天天退货。这种活要的不是角度准,是滑块下行速度均匀,同步误差小,伺服液压的优势就是全行程同步精度控制,我给他们调了伺服增益,把下行速度稳定在8mm每秒,合格率直接从82%升到了98%,老板当场给我塞了两包烟。
风口上的热词,底下藏着绕不开的暗礁
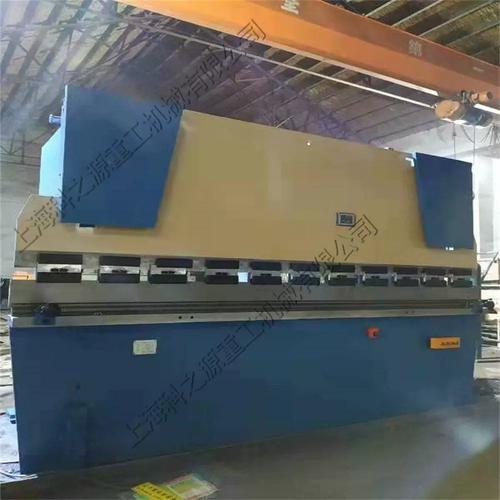
这两年都在说进口替代,都在说绿色制造,国产数控伺服液压板料折弯机卖得疯,很多原来买进口机的厂子现在都转买国产了,价格便宜一半还多,精度也差不了多少,这是好事。
不过话说回来,有个事行业内没人愿意公开说。现在的精度检测标准还是十多年前制定的,只测空载状态下的定位精度,不测带负载折弯时候的动态精度。很多机器出厂检测精度达标,一上去折20mm厚的碳钢板,滑块一受力,同步误差直接翻三倍,客户买回去才发现不对,找厂家,厂家说我出厂是合格的,是你操作不对,扯不完的皮。
还有伺服系统的保养,厂家只说比普通液压省电30%到40%,不说伺服阀娇贵得很。液压油只要清洁度达不到NAS 7级,用不了两年伺服阀就会卡,换一个原装伺服阀大几千上万,比普通换向阀贵十倍,很多厂子用了两年才发现保养成本这么高,叫苦都没地方说。
干了二十年机修,我就认一个理。
折弯机好不好,拉块厚板折三刀就知道。
那些吹得天花乱坠的参数,不如你自己找一块你平时常做的最厚的料,折三次,量量角度,看看一致性对不对,比什么都管用。
你们入行这些年,碰过哪些数控伺服液压板料折弯机的坑?不妨来唠两句。
