上周三夜班,中控室的报警铃炸了。
浙江来做可降解料的客户蹲在出料口,烟屁股扔了一地,三吨聚乳酸全废了。出来的粒子疙疙瘩瘩,粒径差超了0.5mm,出口卡着标准直接退回来了。客户拍着挤出机的机架骂,说花了八十多万买的新设备,连个合格料都做不出来。
我蹲上去摸了摸喂料段的机筒,发凉。心里就有数了。哪是设备不行,是你没摸透它的脾气。
藏在钢筒里的门道,不是书本那点原理
说实话,同向双螺杆,说白了就是两根螺杆对着转,把料喂进去,熔融、混炼、剪切、挤出,最后切粒。但这里头的讲究,真不是说明书能写全的。
三个参数卡死绝大多数人的选型。第一,长径比,常规做改性的在32:1到48:1之间,做高填充的要往长了选,做热敏性材料就得往短了缩。第二,螺杆最高转速,现在国产主流能做到600转/分,不是越快越好,剪切太猛热敏料直接降解。第三,捏合块错列角,常用的30度、45度、60度,角越大剪切越强,别瞎堆硬剪切块,混炼好了料也废了。
现在主流分两种,积木式螺杆和整体式螺杆。整体刚性好,不容易串动,但是换个混炼段得拆整根,换一次得大半天,适合常年做同一种料的大厂。积木式灵活,今天做PE改性明天做聚乳酸,换几块捏合块就行。不过话说回来,积木式的妥协,行业内一般不说。
很多小厂为了拉低售价抢单,螺杆芯轴不用调质合金钢,用普通45号钢,串钉也省了两道,看起来比大厂便宜十几万,用不到一年,芯轴磨歪了,轴向串动能多出一个毫米,混炼精度直接崩,废料都能堆半车间。这就是拿后期的钱贴现在的降价,坑的就是不懂行的新客户。
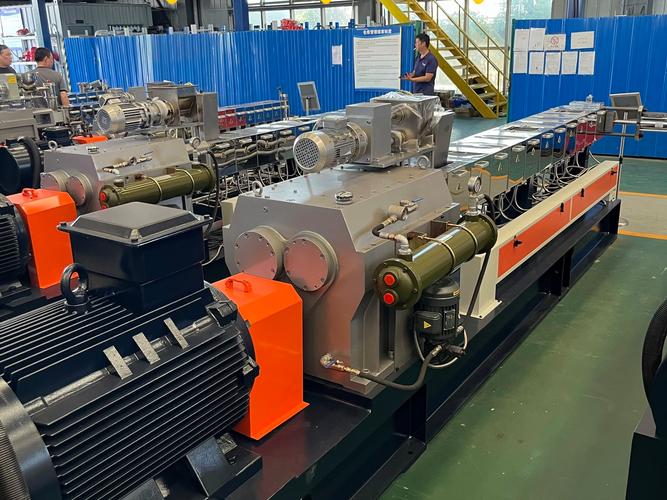
真要长期用,咬咬牙多花十万选好芯轴,两年就能省回来。
不同行当用不同的机,差一点都不行
前两年给一个做充电桩外壳的客户调过机。他们做无卤阻燃改性PP,原来用的36:1长径比的机组,做出来的样条冲击强度总是差10%达标,溴素残留还超标。找了好多人调工艺都没用。
我去了把第三段的两块60度错角捏合块换成30度的,把长径比提到40:1,熔融温度直接降了7度,分散均匀了,冲击强度直接达标,残留也没了。就改了两块积木,省了换整台机器的钱。
再说说开篇那个浙江做聚乳酸的客户。他买的是别人二手的,原来做普通PE改性的,喂料段螺槽深度只有8mm,聚乳酸吸了点潮就打滑,喂料断断续续,温度波动大,粒子当然出问题。
最后给他改了喂料段,螺槽加深到12mm,螺棱改成波浪形,增大进料摩擦力,问题当天就解决了。三吨料,半天就出完合格粒子,客户烟都给我塞了两条。
新风口下的暗礁,行内人都藏着不说
这两年进口替代的风大,原来抢科倍隆订单的国产厂越来越多,价格只有进口的三分之一,大部分普通场景精度够用来,真的挺好。好多客户换了国产,两年就回本了。
还有绿色回收这块,现在好多厂改了熔体泵,直接把回收塑料破碎了喂进去,不用造两遍粒,省了至少15%的电,废料也少了很多。方向是真的好。
不过有个坑,行内没人愿意公开说。现在的行业标准太滞后了。比如大家卖机器,都说符合国家标准,轴向间隙只要不超过0.8mm就算合格。你做普通改性塑料,0.8mm确实没事。但是你做纳米填充、做医疗级改性料,间隙超过0.3mm,就会漏料积料,时间长了积料碳化,做出来的料就有黑点,怎么清都清不掉。
你找厂家说理,人家说我符合国家标准,你自己要做高端料,加钱换高精度装配啊。很多新客户不知道这里头的门道,买了符合标准的机器,做不了高端单,只能砸手里。
说白了,标准是给入门用的,不是给赚钱用的。真要做高端活,就得把要求提前说死,不能拿标准当挡箭牌。
我在车间摸了20年,一直信一句话:三分机器七分调,间隙差一丝,料差一层皮。
你们有没有碰到过,所有参数都对,设备也符合标准,就是做不出合格料的情况?不妨唠两句。
