2026-09-19 00:21:47 分类:商机
上周汽配厂的张厂长堵在我办公室门口,烟扔了一桌。
说又废了三根定制凸轮轴,全是淬硬层不均,磨完轴颈直接软得捏出印。
退货退到肉疼,问我有没有啥法子救急。
我跟着去车间转了一圈,瞅见那台十年的电子管高频,管子亮得发红,电表转得像发疯。
问题出在哪?还用说?该换固态高频感应加热淬火设备了。
选设备绕不开的两条路,猫腻都在没说的妥协里
很多人搞不清固态和老式电子管的区别,我给你掰碎了说。
其实原理都是感应涡流发热,靠电流频率控加热深度,区别在核心逆变部分。
固态用的是IGBT模块做逆变,现在主流的逆变频率从10kHz到200kHz,加热效率能稳定在75%以上,淬硬层深度控制精度能做到±0.15mm。
老式电子管呢?效率顶天也就40%,一半电都变成热量耗在管子上了,一个月下来电费差能买半吨钢材。
说实话,现在新上生产线的,十个有八个选固态。
不过话说回来,行业内通常不说但实际在做的妥协,你得知道。
很多小厂打价格战,拉低报价抢单,用的是拆机回收的二手IGBT,标称300kW的设备,实际额定功率只有220kW。
你空载测参数啥问题没有,一加载连续淬火,直接掉频率,淬硬层直接偏出公差范围。
你找过去,人家还给你说,是你家钢材成分不对。
坑得你没处说理。
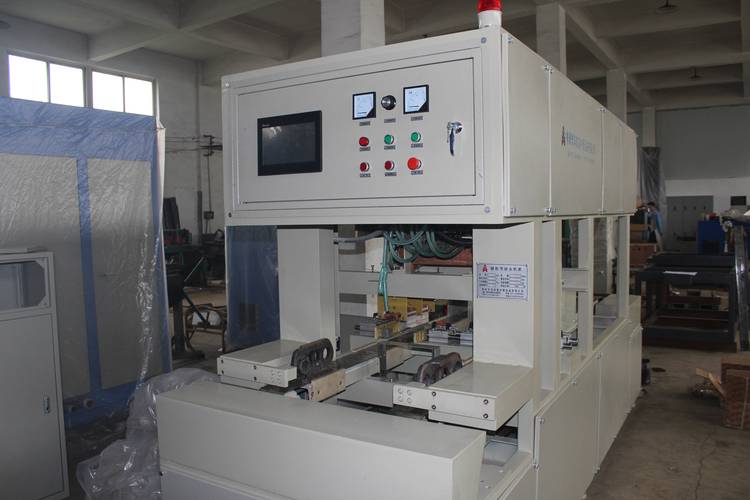 机械加工车间固态高频感应加热淬火设备工作现场
不同行业用,要求差得真不是一点半点
不是买一台固态就能通吃所有活,不同行业要求差远了。
第一个场景,汽车乘用件的小尺寸零配件淬火。
去年山东聊城那个做汽配的李老板,原来给主机厂供排气凸轮轴,要求淬硬层1.2-1.8mm,用老电子管设备,合格率稳定在82%,主机厂卡合格率要95%,达不到就取消供货资格。
找我过去调,换了台200kW的固态高频,把频率定在32kHz,走分段扫描淬火,一周后合格率直接干到98.7%。
现在人家已经稳拿主机厂的一级供应商资质,日子过得滋润。
第二个场景,工程机械的超大重载件表面淬火。
河北徐水那边做挖掘机履带销的王总,原来用箱式炉整体淬火,做完变形量能到1mm以上,后续校正就要半天,磨完留量经常不够直接报废。
后来换了固态高频做连续扫描淬火,只淬表面,芯部保持原来的韧性,变形量直接控制在0.2mm以内,连校正工序都省了。
算过账,每个履带销省三块五的加工费,一天出五千个,一天就是一万七千五的纯利润。
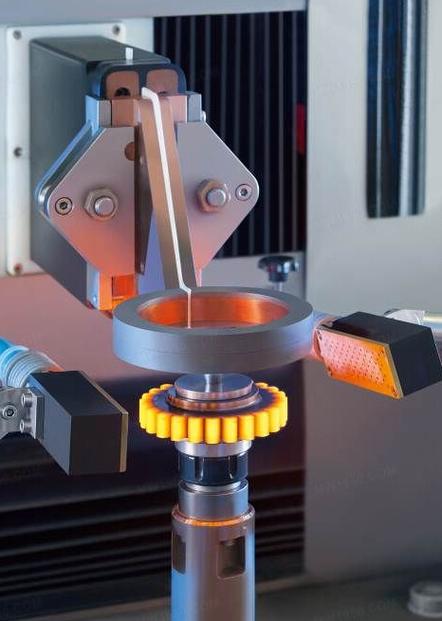 挖掘机履带销固态高频感应加热淬火成品图
说实话,选设备之前先搞清楚自己做什么活,别听销售瞎吹大就是好,频率选不对,再贵的设备也出不了好活。做小零件淬浅层就得用高频,做大零件淬深层就得用中频,别乱凑。
进口替代热风下,藏着行业不愿说的暗礁
 进口替代热风下,藏着行业不愿说的暗礁
这两年进口替代喊得响,原来欧美进口的固态高频,动辄上百万一台,现在国内做的好的,二十多万就能拿下同性能的设备,确实给中小厂省了不少钱。
而且固态比电子管省电一半还多,符合现在绿色制造的要求,很多地方上项目还能拿补贴,确实是好事。
不过有个行业内不愿公开的难题,我今天说出来。
现在国内的淬火设备质量标准,还是十几年前定的,只要求检测成品的表面硬度,根本没要求测淬硬层均匀性和残余应力。
很多小厂的设备,做出来的零件,出厂检测硬度完全合格,但是用个三五个月就断轴、裂齿,为啥?就是淬火过程中残余应力没控制好,淬硬层忽厚忽薄,受力直接断。
出了问题,用户大多以为是钢材质量不好,很少会想到是设备工艺的问题,这个锅钢厂背得冤枉,用户亏得也冤枉。
干了二十多年,我就认一个理。
所有的理论参数,都比不上开机干三天活实在。
我常跟厂里的小年轻说,“淬火看层不看硬,选设备看实不看名”。
你参数再漂亮,硬度全达标,淬硬层歪歪扭扭,用起来照样拉胯。
你们有没有遇到过看起来合格,用起来三天两头出问题的淬火活?评论区聊聊,咱们一起掰扯掰扯。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老师傅聊固态高频感应加热淬火设备:行业不说的实操干货
文章链接:https://yxqcspc.com/15900/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
