藏在参数里的门道,外行根本听不到
不同场子,用起来完全是两回事
就说乘用车这块,我去年给国内某新势力做配套的主电池托盘。 人家要求焊缝余高控制在0.5mm以内,因为下护板要紧贴托盘,余高高一点,行驶颠簸撞两次就裂。 我们折腾了三天,把离焦量调到正12,保护气流量开到25L/min,才堪堪满足要求,而且人家要求100%在线气密全检,激光焊的节拍能跟上,换传统氩弧焊根本赶不上交付。 不过话说回来,换到储能行业,要求又变了。 上个月我给某电网侧储能项目做托盘,单块长2.4米,用的是12mm厚的挤压铝合金,拼接起来变形量要求控制在千分之二以内。 因为大集装箱拼组,差一毫米,整个模组都塞不进去。 我们用双工位龙门激光焊,焊前提前压出0.3mm的反变形,才把变形量控住。储能不追求太快节拍,稳才是第一位。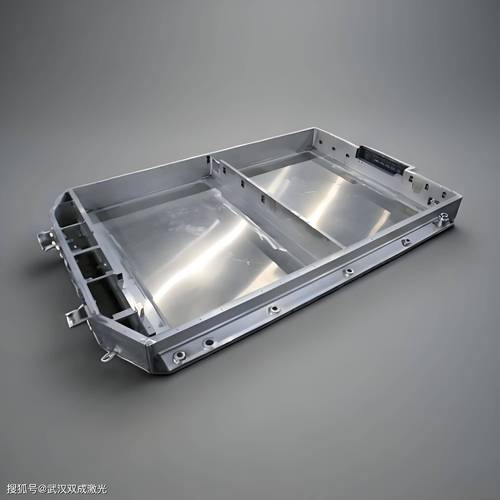
风口下面的暗坑,没人愿意摆到台面上说