半夜两点的电话,准没好事。
上次那个河南周口的客户,嗓门大得能把电话线震掉,骂完才说清楚,新买的颗粒机,投产才120小时,制粒室直接抱轴,整锅料闷在里面,烧了电机接线柱。
拉过去拆解一看,主轴是翻砂料拼的,淬火深度才不到2毫米,能不烧吗?
这就是找不对颗粒机厂家的下场。
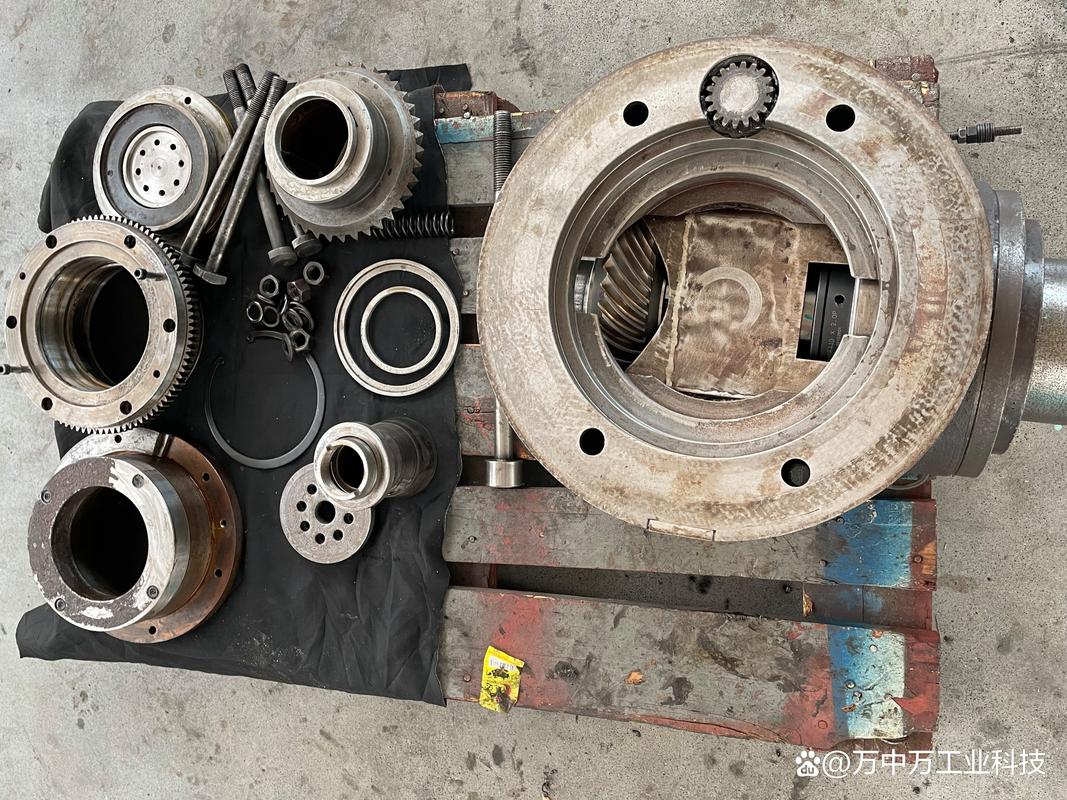
别光看报价,核心功夫在看不见的地方
说实话,颗粒机原理不复杂,就是把原料挤过环模压成型,说白了就是“压”这一个动作。
但压的讲究大了去。压缩比就是核心,做秸秆燃料颗粒要12:1,做木屑颗粒要8:1,做鸡粪有机肥颗粒要16:1,错一个数,出来的料要么松得捏就碎,要么硬得烧不动。
现在主流就两条路线,平模和环模。
平模便宜,几万块就能拿下,适合小产量做饲料,磨损了换模也便宜,但产量上不去,做高密度燃料颗粒根本压不动。
环模产量大,压出来的料密度够,适合工业化生产,但成本比平模高出去快一倍。
说个行业内通常不说但实际在做的妥协。很多小厂家喊着“同配置比大厂便宜三万”,本质就是换料。要求主轴用40Cr合金钢,他换成普通45号钢;要求淬火深度做到8mm,他只做3mm,表面看不出来,用三个月就磨歪了。
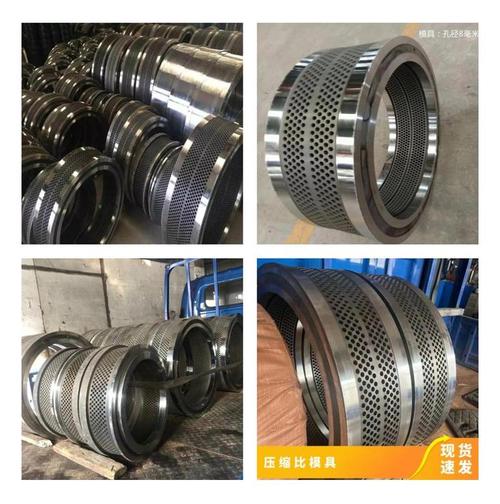
还有环模的材质,正经厂家用合金钢渗氮,小厂家用普通碳钢镀铬,用三个月模孔就磨大了,出料粗细不均,你找过去,他还说你原料含水量不对。
不同行当差十万八千里,没经验的厂家接不了
我见过做生物质的老板,拿做饲料的颗粒机压燃料,出的料堆在场上一刮风飞一半,赔了几十万。
山东菏泽那个做生物质燃烧颗粒的张老板,之前就是贪便宜找了个小厂,机器买回来,环模三个月就磨穿了,换一次环模八千块,换了三次顶不住了来找我。
我们给换了渗氮处理的环模,把压缩比从原来的10:1调到13:1,这下好了,一套环模用了18个月才换,产量还提升了12%。
另一个场景是畜禽浓缩饲料,要求完全不一样。
广东阳江那个养鸭的浓缩料厂,之前买的颗粒机做出来的料太硬,鸭子吃了消化不好,料肉比居高不下,找了好几个厂家调都没用。
后来我们给把模孔内壁抛光从原来的Ra3.2降到Ra1.6,调整了压轮的吃刀量,出来的颗粒硬度降了15%,入水两分钟就崩解,人家料肉比直接降了0.12,一年多赚小一百万。
你看,同一个颗粒机,不同行业要求天差地别,颗粒机厂家要是没碰过这行的单,给你做出来也用不了。
风口上的新坑,厂家不会主动跟你说
现在都喊进口替代,都喊绿色智能制造,很多厂家拿这个当噱头涨价格。
说实话,现在国内做颗粒机的技术,已经能完全替代进口了,价格才是进口的三分之一,这是好事。但有个行业内不愿公开的难题,很少有人提。
现在我们执行的颗粒机国家标准还是2008版的,老标准对主轴径向跳动的要求是不超过0.15mm,这个精度放十几年前够用,现在做高密度生物质颗粒,要求跳动控制在0.05mm以内才能稳,不然用一年就晃得厉害,磨坏压轮环模。但没有新标准强制要求,小厂家还是按老0.15mm的标准做,卖出去的机器,前半年没问题,半年后问题全出来,你找谁说理去?
还有那些喊着“节能省电15%”的,大多就是把普通电机换成变频电机,根本没优化传动比和间隙,实际用起来省不了几度电,就是多收你几千块变频钱罢了。
不过话说回来,现在正经厂家都在做自动化改型,自动上料自动冷却,确实能省不少人工,这个是真进步。
我天天泡在车间,摸过的颗粒机没有一千也有八百,总结出来一句土话:
买颗粒机,摸一摸主轴沉不沉,敲一敲环模响不闷,就知道颗粒机厂家实不实在。
花里胡哨的参数不如上手摸一摸,虚的骗不了人。
你们干这行遇见过颗粒机厂家哪些坑?评论区唠两句。
