选不对搪瓷反应釜厂家有多坑?干了20年化工机械老师傅掏心窝子说真话

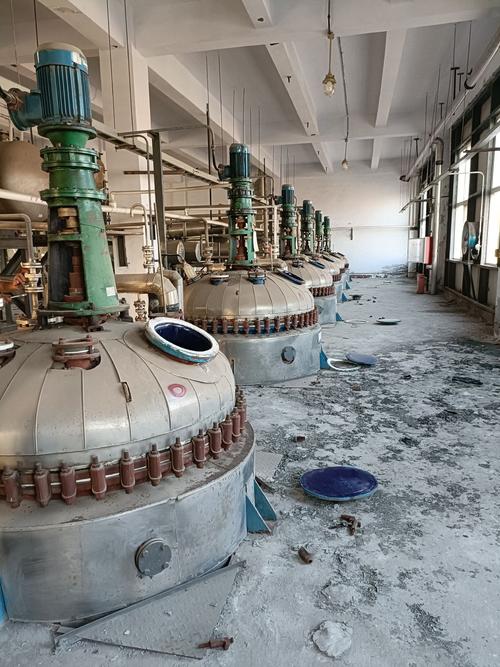
上周刚把江苏客户拉来的半吨废釜吊进废料堆。 客户跟我拍桌子,说这才用了三个半月,整釜瓷掉了三分之一,漏了两吨原料,整条线停了七天,亏了小一百万。 我翻了釜上的钢印,小厂货。连最基本的坯体退火工序都省了。 这种事我见得太多了。很多客户找搪瓷反应釜厂家,只看价格,连车间都不去逛一圈。
化工车间掉瓷报废搪瓷反应釜实拍
化工车间掉瓷报废搪瓷反应釜实拍

藏在报价里的门道,行业不说的妥协

很多人以为搪瓷反应釜就是钢板焊了涂瓷烧一烧,哪有这么简单。 正规厂家做10立方的反应釜,坯体钢板最少要12mm厚,退火要放在窑里焖48小时,把焊接应力完全消掉,不然烧完瓷就裂。 搪烧工序里,瓷釉要挂三次,每次烧成温度稳定在860℃,出来之后瓷釉总厚度要控制在0.8-1.5mm,薄了不耐腐蚀,厚了烧的时候容易脱瓷。 现在行业里有两条主流路线,手工搪烧和自动机械搪烧。 手工搪烧适合小容积、异型结构的釜,好处是能盯着边角涂匀,坏处是受工人手艺影响大,次品率大概在8%左右,成本比机械的高10个点。 自动机械搪烧适合15立方以上的大釜,涂出来均匀,效率高,成本低,但死角位置比如法兰颈内侧,机械臂够不着,还是得工人补一遍。 很多小厂直接就省了这道补的工序。 说实话,行业内有个不说但人人都在做的妥协。 就是很多厂家面对低价竞争的时候,会偷偷减钢板厚度。 钢板厚度每减1mm,整釜成本能降15%,寿命直接少3年以上。还有用回收瓷釉粉掺新料,一吨能省小两千,烧出来的瓷耐腐蚀性直接砍一半。 客户拿到手,外观根本看不出来,用上半年一年才出问题,那时候厂家早就不认账了。
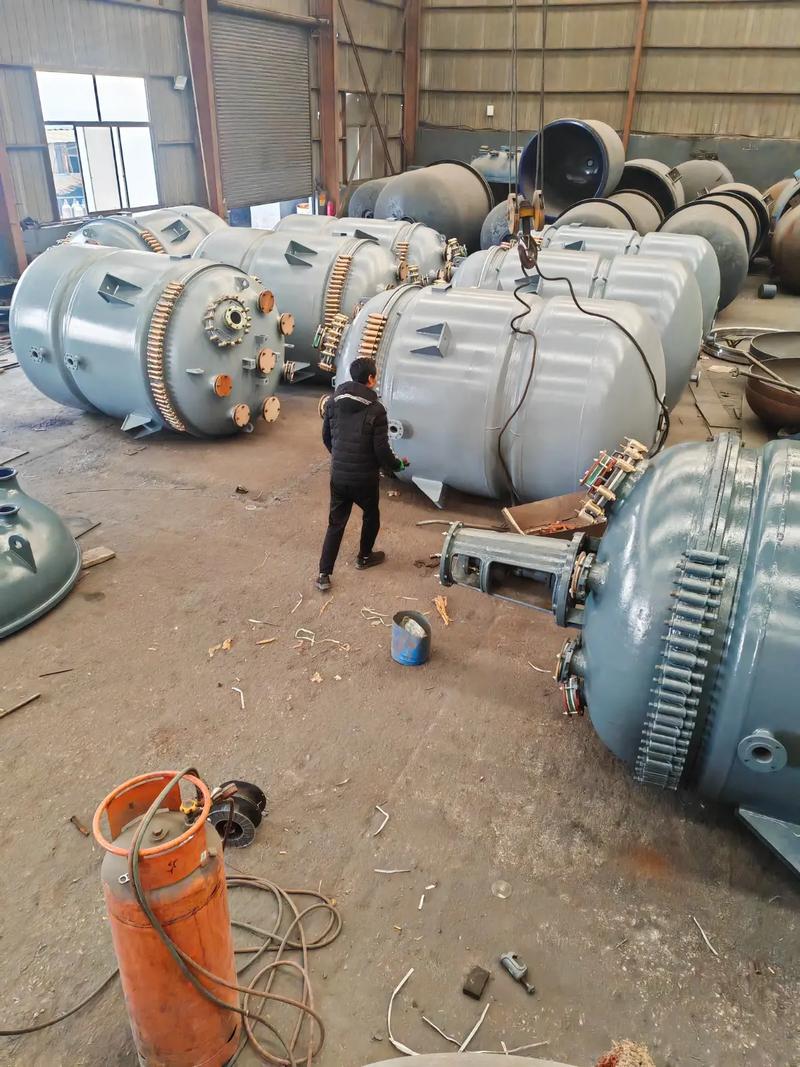
搪瓷反应釜生产搪烧窑炉车间实拍
搪瓷反应釜生产搪烧窑炉车间实拍

不同行业的隐形要求,差一点就出大事

不同行业的隐形要求,差一点就出大事
不同行业的隐形要求,差一点就出大事
就说生物医药行业做原料药合成的。 上个月广州有个做多肽的客户来找我们修釜,之前找小厂做的5立方釜,要求每次生产完130℃高压蒸汽灭菌,不到半年瓷面就裂了密密麻麻的小纹,漏出来的料直接污染了整批原料药,亏了两百多万。 正规搪瓷反应釜厂家给生物医药行业做釜,瓷釉必须用低膨胀耐温变的配方,就是为了扛住反复的升温和降温,这个配方比普通瓷釉贵三倍,小厂才不会给你用。 再说说染料化工行业。 浙江温州有个做分散染料的老客户,十多年前找我们做的20立方反应釜,前阵子过来换搅拌,我爬进去看,瓷面还完好。 他们做染料要扛住高温高压下的浓硫酸腐蚀,很多厂家做的釜,不到一年就被腐蚀出坑了。我们给他们用的是高含硅的开面瓷釉,就是专门对付强腐蚀工况的,价格比普通的贵两成,但能用八年十年。 对吧?不同行业的需求天差地别,不是拿个标准釜就能通吃的。很多小厂不管你什么工况,都给你拿最便宜的普通瓷釉凑数,不出事才怪。 不过话说回来,这两年国内搪瓷反应釜厂家进步真的很大。

进口替代的风口,藏着标准滞后的暗坑

进口替代的风口,藏着标准滞后的暗坑
进口替代的风口,藏着标准滞后的暗坑
之前很多做大型化工项目的,都要进口德国日本的搪瓷反应釜,动不动上千万一套,交货期要等半年。 现在国内头部厂家,已经能做50立方以上的大型搪瓷反应釜了,质量不输进口,价格只要进口的一半,交货期两个月就能提。很多厂子都换国产了,这是大好事。 但有个行业内不愿公开说的难题,就是现在执行的国家标准,还是二十多年前定的。 标准里只要求测瓷釉厚度、耐酸腐蚀性,根本不要求测反复热冲击循环次数,也不要求测坯体的应力消除率。很多小厂做的釜,轻轻松松过国标检测,实际用起来,一遇到频繁升降温,不到一年就裂瓷。 你说去哪说理去?标准没要求,人家就算合格,你打官司都打不赢。 还有绿色制造这块,现在要求废瓷粉合规回收处理,很多小厂根本不做环保处理,废瓷粉随便埋,哪天被查了就跑路,最后客户找售后都找不到。 我天天在车间摸釜,摸了二十年,总结出来一句土话: “买釜不看厂,等于瞎撞墙。” 别光对着报价比大小,多去人家车间走两步,看看窑炉有多少年了,看看退火工序做不做,摸摸坯体的焊缝平不平,比啥参数都管用。 对了,你们干化工这行,有没有遇见过那种便宜但坑死人的搪瓷反应釜?有空唠两句呗。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选不对搪瓷反应釜厂家有多坑?干了20年化工机械老师傅掏心窝子说真话
文章链接:https://yxqcspc.com/15956/