2026-09-19 16:54:43 分类:商机
上个月周三,刚换完工作服擦完手,车间大门就被撞开了。
合作了五年的客户王总拎着安全帽,脸黑得像刚拉荒完的铸件。
开口第一句就是,赶紧帮我看看,三个储料罐漏了俩,才用八个月。
拉过来拆开封头我一看,得。焊缝沿着转角整整齐齐裂了一指宽,流出来的饲料添加剂把底板都锈出坑了。
不用问,肯定是找小储料罐厂家做的,比我们报价便宜了两万块。这下好,整条生产线停三天,赔下游的钱都够买五个新罐了。
没人会把储料罐当什么高科技产品,不就是个铁皮焊起来的罐子吗?
真出了事你才知道,储料罐厂家的本事,全在看不见的地方。
别光算铁皮重量,三个参数定生死
很多客户上来就问,你家罐多少钱一吨?
我每次都反问,你工况说清楚,参数对不对,比重量重要一百倍。
普通弱腐蚀工况,行规里最少要留1.2mm的腐蚀裕量,什么意思?就是就算你用十年腐蚀掉1mm,还剩0.2mm给你留着缓冲。
小厂家怎么做?直接把裕量砍到0.3mm,钢板薄了,重量轻了,报价自然低,你还觉得人家赚得少良心。
再说说焊缝探伤,大厂做常压储料罐,最少抽20%的焊缝做磁粉探伤,微小裂纹一眼就能看见。
小厂家呢?全靠焊工拿眼睛扫,探伤?那是什么东西,能当饭吃?
最后封头R角,行规要求不小于150mm,为什么?减少应力集中,用二三十年都不会裂。
小厂家为了省模具钱,直接把R角压到80mm,看起来差不多,用不了两年就从拐角裂给你看。
现在市面上主流就是两种不锈钢方案,304和316L。
很多人都知道316L耐腐蚀性好,就是贵。说实话,大部分普通工况,304完全够用。
行业内不说但大家都在做的妥协是什么?很多储料罐厂家拿回收的二级回炉不锈钢轧板,冒充一级正材卖给客户,一吨便宜个四五百,你算下来总价能低好几个点。
这种板杂质多,晶间腐蚀比正材早五六年出现,客户买的时候拿光谱仪都不一定能测出差别,等漏了,早就过了保修期了,找谁去?
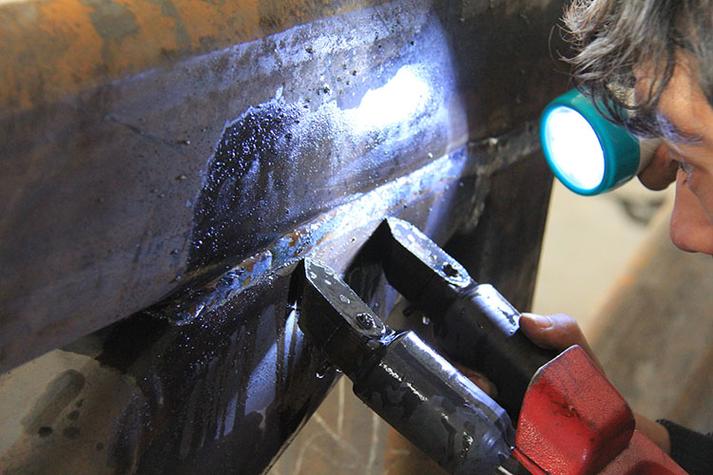 储料罐厂家车间焊缝磁粉探伤实拍
不是说便宜一定没好货,只是你要知道,报价差出来的那点钱,全都是从你看不见的地方抠出来的。
不同行业要求天差地别,不是焊起来就能用
前年给山东一家味精厂做发酵储料罐,人家要求内表面粗糙度必须到Ra0.8。
什么概念?就是手摸上去跟镜面一样滑,每次发酵完CIP清洗,不能留一点残料,不然很容易染菌,一整罐十几吨的料直接废掉。
之前他们找小厂家做的,内表面处理完Ra才3.2,坑坑洼洼的,用了三个月染了三次菌,亏了快两百万,最后找上门来换罐。
这就是储料罐厂家不看行业瞎做的后果。
还有去年给湖南一家锂电正极材料厂做干粉储料罐。
人家要求罐体整体接地,焊缝必须打磨到跟罐体齐平,整个接地电阻不能超过10欧姆。
为什么?干粉在罐里流动摩擦会起静电,堆料在凸起点放电,出过爆炸的事故。
之前那家小厂家怎么做?随便在罐体焊个接地螺栓就交差,电阻测出来快一百欧,吓得客户赶紧换掉。
说真的,这种要命的地方,省那几千块钱,就是给自己埋炸弹。
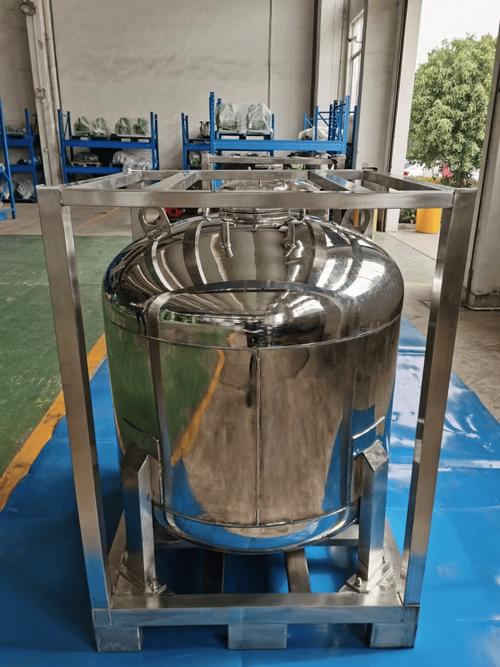 锂电行业立式储料罐安装现场
很多客户找储料罐,上来就说我就要个装东西的罐子,要什么参数这么麻烦?
麻烦这一步省了,后面全是更大的麻烦。对吧?
进口替代热下,藏着没人敢说的暗礁
 进口替代热下,藏着没人敢说的暗礁
这两年找国内储料罐厂家做高端罐的客户越来越多,以前十万二十万的进口罐,国内做能省一半钱,质量还不差。
很多大厂也开始做绿色制造,切下来的钢板边角料,拼焊成小规格的储料罐卖给小型加工厂,不浪费材料,还能给客户省成本,这是好事。
但是有个问题,行业内没人愿意公开说。
现在咱们国家储料罐的通用标准,还是快十年前更新的了。
针对现在新出来的锂电高温强腐蚀浆料、生物制药的无菌储料罐,很多指标根本没有明确的强制要求。
就说无菌罐的钝化处理,行内要求要浸泡钝化8小时,才能保证表面没有游离铁,不会染菌。
很多小厂家,两个小时就冲出来交差,你去告他,标准里没写死必须泡多久,你拿他没办法。
标准滞后,就是现在整个行业最大的风险,全靠储料罐厂家自己的良心,良心歪一点,用户就要吃大亏。
说实话,现在国内好的储料罐厂家,工艺水平早就赶上进口了,缺的就是更细更严的标准管着。
昨天王总拉着新做好的罐走的时候,说以前真不知道一个罐子这么多门道。
我干这行二十年,总结出来的土话就是:宁买一块价,不买三钱渣。
储料罐这东西,放在厂区角落不声不响,你不在意它,它就能给你搞出赔不起的事。
你们做生产这么多年,遇到过哪些储料罐的糟心事?不妨出来聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊储料罐厂家:藏在焊缝里的行业秘密
文章链接:https://yxqcspc.com/15958/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
