昨天早班刚交完班前记录,就听见隔壁缸体线「哐当」一声闷响。
跑过去看,刚换了三个月的桁架机器人卡壳了,七轴带着吸盘直接歪下来,把刚镗完孔的铝缸体砸出个坑。
那缸体是给出口订单做的,一件小两万。老板当时脸就绿了,抓着厂家售后的衣领骂,你们说的十年精度,这才三个月?
说白了,出了事儿才知道,选桁架机器人厂家,真不是看个宣传册砍个价就完事儿的。
没人说透的技术门道
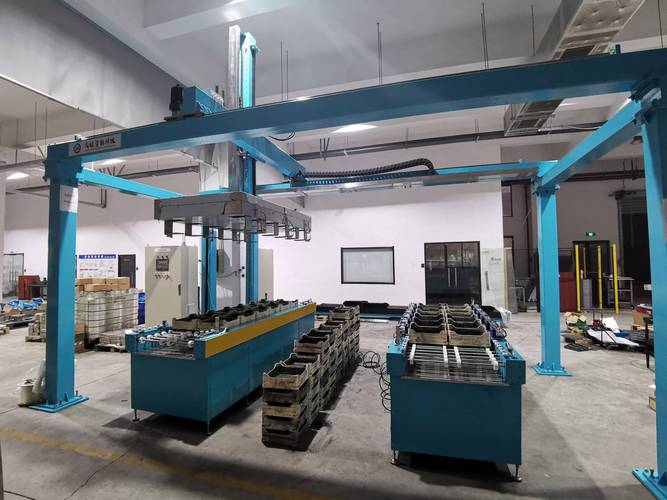
桁架说起来结构简单,就是龙门架加移动滑台,干上下料搬运。但是真要做好,差一丝都不行。我干了二十年,见过太多厂家玩文字游戏。
给你说三个硬指标,没做到的直接pass。第一个,导轨安装的平行度公差,必须控制在≤0.02mm每米,超过这个数,跑半年滑台就会偏斜啃轨。
第二个,10米长齿条的累积误差,必须控制在≤0.1mm每10米,不然越长误差越大,取料放料偏个一两毫米,磨具都给你撞坏。
第三个,整机重复定位精度,必须要求±0.05mm以内,别听那些说零点几都够用的鬼话,批量生产千件之后,你就知道差一丝都废活。
现在主流的床身就两种路线,一种是整体铸造一体铣削,一种是钢板焊接后拼接打磨。
一体床身刚性好,热变形小,长时间运行精度稳,但是成本高,开模就得几十万,小厂家根本玩不起。焊接床身成本低,做多长都能拼,交货快,但是应力释放不充分,用个两三年就会弯,精度掉得快。
说实话,行业内通常不说但实际在做的妥协,说白了就是偷换概念。现在很多中小厂家号称自己用的是一体床身,其实是把铸造分成两段浇,做完再拼接粘起来,精度比整浇的差一倍,成本直接降三成,卖的时候只说一体不说整浇,坑了不知道多少人。你不问,他永远不会说。
不同行业的要求,差得可不是一点半点
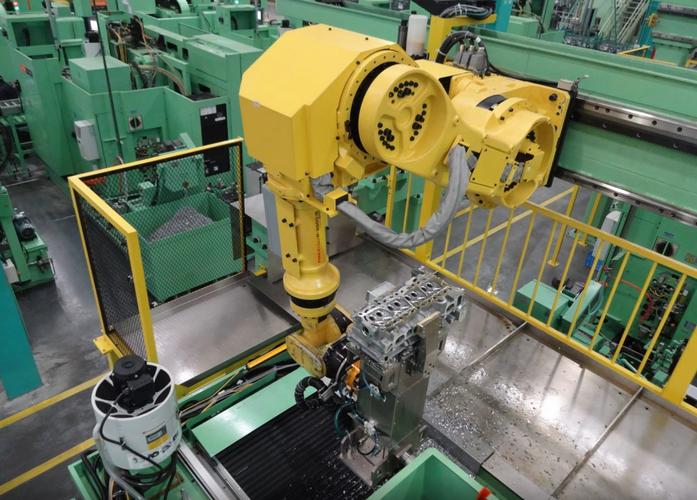
我前两年给山东一个做发动机缸盖的厂子做技改,他们24小时连转,节拍卡120秒一件,要求全年停机时间不超过48小时。
原来用的小厂家的桁架,三个月就得紧一次齿条,润滑油漏得满地都是,搞得车间滑得站不住人。找正规桁架机器人厂家改了什么?把原来的手工润滑改成自动间歇喷油,在滑台加了一个自带过滤的密封腔,整套加下来才多花八千块,到现在五年了,除了换滤芯没动过。
不过话说回来,换光伏行业,要求完全反过来。
江苏有个做N型硅片的朋友,之前图便宜找了个小厂家做桁架,结果不到半年,废了三批硅片,损失上百万。为啥?硅片生产要求全车间无尘,不能有一丝油污和金属碎屑。
小厂家用普通的碳钢齿条加黄油润滑,运行的时候磨下来的铁屑混着油飞,掉到硅片上直接废。好的桁架机器人厂家给的方案是什么?全用304不锈钢齿条,改PTFE干膜润滑,根本没有飞屑漏油的问题,虽然比普通的贵了两成,但是一年下来省的废品钱都能买半台新的。
对吧?没有万能的桁架,只有懂你行业的厂家。
风口下的暗礁,没人愿意提
现在进口替代炒得火,原来很多买进口桁架的,现在都转找国内桁架机器人厂家做,价格只有进口的三分之一,精度也不差,这是好事。
我见过好几个国内厂家做的长行程桁架,精度不比库卡发那科差,价格省了一大半,这是实打实的进步。
但是有个问题,行业里没人愿意公开说。就是现在国内还没有统一的10米以上长行程重载桁架精度测试标准。
你买个三五米的短行程,厂家测出来的精度没问题,给你装上去用也没问题。但是你要做15米以上,跨好几个机床的长桁架,厂家都是拿短行程的测试数据给你看,实际装完之后,两端的精度差能到半毫米,你找他说理,他说我测的时候是准的,是你车间地基不平。
说白了就是标准滞后,坑你没商量。而且这个问题,短时间还解决不了。现在很多厂家赶着风口抢单,根本不帮你测地基沉降和热变形,装完就走,出了问题全推给客户安装不到位。
昨天砸坏缸体那个事儿,最后就是厂家免费换了滑台和导轨,但是缸体的损失人家不认,扯了好几天都没扯清楚。
干了这么多年机加工,我总结了一句土话:选桁架机器人厂家,就像找搭班子干活的师傅,不能只看报价单上的数字,得摸他手里的活细不细。
你们干生产这么多年,碰过哪些桁架机器人厂家的坑?欢迎来唠唠。
