去年入伏那天,车间门被推开,进来三个山东汉子,脸上黑一道白一道,拽着半卷的一块筒体,一进门就拍桌子。
说找我们返工,整批五个储油罐,卷出来圆度差了快一公分,水压试验直接漏,甲方要退单,百十万的货砸手里了。
一问才知道,为了省十几万,找了南方某个小数控卷板机厂家做的新机,用了不到三个月,下辊歪了。
说实话,我干钣金卷制快22年了,这种事见得真不少。设备根子上的问题,后期怎么修都救不回来。
藏在参数里的猫腻,厂家不会主动说
很多人选设备,只会看能卷多厚多宽的板,报价比三家就下单。殊不知核心参数全在看不见的地方。
我给你说三个死数,差一点都不行。辊轴整体调质硬度必须到280-320HB,硬度不够,压个两三年就磨出坑。机架的钢板厚度不能低于35mm,太薄压重负载就晃。数控系统的重复定位精度要控制在0.02mm以内,差一点卷出来的锥度就不对。
现在行业里主流的机架就两种,一种是整体铸钢,一种是焊接拼接。
整体铸钢刚性好,变形量能控制在万分之一以内,用二十年都不走形,但是成本比焊接机架高快三成,好多小厂家根本不愿意做。焊接机架便宜,只要做得到位,其实也能用,前提是焊完必须进炉做72小时去应力退火,把焊接残余应力消干净。
行业内通常不说但实际在做的妥协是什么?就是你要的是能卷20mm钢板的设备,他偷偷给你用卷12mm的配置,机架减10mm厚度,辊轴轴径缩50mm,报价一下就能降十几万。你看着参数牌上的数字对得上,实际一压重载就变形,前一两年凑活用,工作量一上去问题全冒出来,哭都来不及。
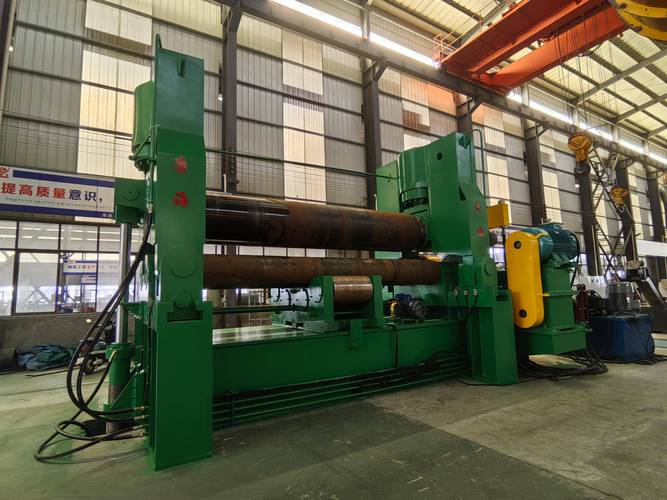
不同行业要找对路的厂家
别觉得数控卷板机就是卷圆的,不同行业要求差出十万八千里,找错了厂家,买回去就是废铁。
就说压力容器行业,核心要求就是圆度和直边段精度,差一毫米都不行。前年东营一个做储运油罐的老板找过来,说之前图便宜找了个小厂家,卷出来的封头直边段超差快4mm,焊完法兰就是漏,切了重卷废了三块钢板,还是不对。
后来给他介绍了一家专做压力容器配套数控卷板机的厂家,人家出厂前就把预弯机构的行程、压力调到位,直边段误差直接控制在0.5毫米以内,一次试压就过了。
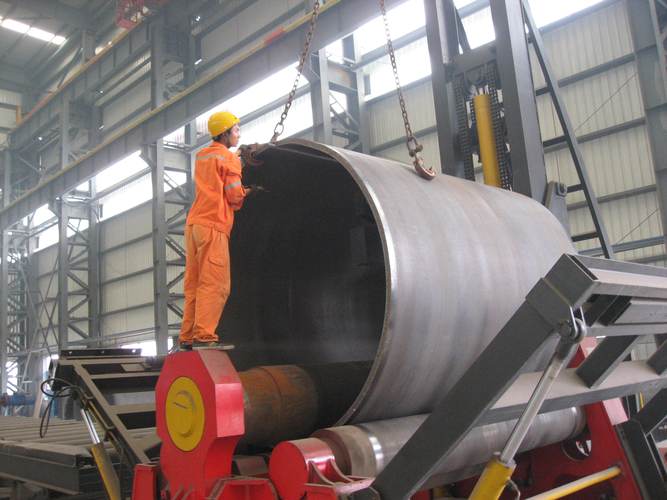
再说说风电塔筒行业,这几年新能源火,好多厂家都抢这块的订单,塔筒都是大厚度大直径,要求完全不一样。内蒙有个朋友开的塔筒厂,之前扩产能找了个做小型设备的厂家做大吨位卷板机,结果人家没经验,把上辊直径做小了,才450mm,压60mm厚的钢板,辊子自己就弯了,卷出来的锥度超差一倍,整批塔筒交不出去,亏了小两百万。
后来换了一家专做大吨位数控卷板机的厂家,上辊直接做到580mm,调质到300HB,刚性够了,误差直接降到合格范围内,才解决了问题。
风口里藏着看不见的暗礁
这几年行业变化确实大,进口替代做的真不错,之前进口一台大吨位数控卷板机要上千万,国内靠谱的厂家做出来才四五百万,坏了上门维修24小时就能到,比进口等三个月强太多。绿色制造也搞起来了,全伺服驱动比传统液压驱动省电快三成,用个五六年就能省出一台设备钱。
不过话说回来,有个行业不愿公开的难题,今天我就说破了。现在咱们国家执行的数控卷板机国家标准还是十几年前的,只要求测空载时候的静态精度,根本不测带负载时候的动态变形。
好多厂家就是卡这个规则漏洞,空载调试的时候精度完全符合标准,一交钥匙,客户压上几十吨的钢板,辊子一弯,精度直接掉一半,你找过去说理,人家说我符合国家标准,你没脾气。这个标准滞后带来的风险,不知道坑了多少中小厂家。
那天给山东那三个汉子把筒体返工完,我送他们出门,太阳晒得柏油路都软了,他们攥着我的手说,下次买设备再也不敢只看报价了。
我干了二十年,就信一句土话:买卷板机,别光看牌子上印的数,得蹲下来敲敲机架,摸摸辊子,虚的实不了,实的虚不了。
你们买设备的时候遇过什么暗坑?不妨出来唠两句。
