2026-09-20 12:24:57 分类:商机
上个月后半夜,我手机响了。
接起来是佛山做挂面的张老板,声音都抖了。
“李工,你快来!新线炸了!半车挂面全糊在带上了!”
我开车过去,天都亮了。车间里乌烟瘴气,三根加热管炸穿了腔体,保温棉飞得到处都是,刚赶出来的两百箱挂面,全得拉去喂猪。
张老板说,这条线是找某个小烘干流水线厂家做的,比市场价便宜了三十万,刚用满五个月。
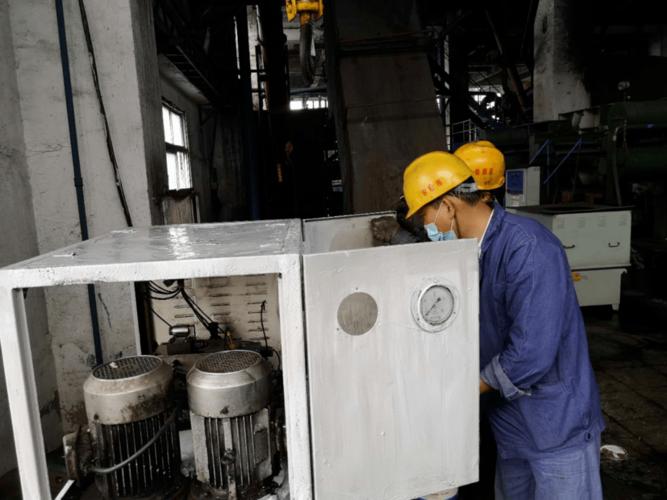 食品车间烘干流水线故障维修现场图
藏在参数里的猫腻,不说你根本不知道
 藏在参数里的猫腻,不说你根本不知道
实话讲,很多买烘干流水线的老板,只看产能够不够,报价低不低。
核心参数,根本没人问。
我干了22年,摸过上百条线,负责任说,合格的线,三个数字卡死,差一点都不行。
第一个,烘干区的温度波动,必须控制在±2℃以内,做食品的,差个三五度,出来的成品含水率就不对,放半个月就发霉。
第二个,连续运行24小时后的网带跑偏量,不能超过5mm,多了,天天调,耽误生产,还容易刮坏网带。
第三个,综合热效率,必须做到65%以上,低于这个数,你每年交的电费气费,都能再攒出半条线的钱。
现在行业里主流两种路线,热风循环和红外辐射。
红外快,升温十分钟就能投产,占地方也小,但是均匀度差,厚一点的料,表面干了内心还潮。
热风循环刚好反过来,均匀度够,能耗比红外高个10%左右,但是适配绝大多数场景。
行业内通常不说但实际在做的妥协是什么?
很多小厂家做热风循环,把风机的静压从300Pa降到180Pa,换热管的壁厚从2mm减到1.2mm,红外路线更狠,把管间距从标准的15cm改成25cm,一根线省出大几千的成本,你买的时候只看价格,根本想不到查这个,用半年就能看出问题。
不同行业的要求,差得不是一点半点
说两个我亲自碰过的案例吧。
第一个是做休闲食品膨化脆片的,江苏的客户。
之前找本地小厂家做的线,厂家照搬了挂面烘干线的结构,网带用的是普通的碳钢喷塑。
脆片要刷油,带酸性,三个月就锈穿了网带,掉的锈渣混进成品里,被客户退了两个柜,亏了八十多万。
后来找我们改,换成了全304不锈钢编织网,边缘做了包边处理,针对脆片的含水率调整了风温分段,现在用了六年,啥事没有。
第二个是做汽车门铰链电泳烘干的,浙江台州的厂子。
他们要求很简单,烘干后漆膜不能有麻点,不能有落尘。
之前的厂家图省事,进风过滤用的是普通的初效棉,耐温只有80℃。
烘干段温度要160℃,三个月过滤棉就焦了,堵得风都出不来,风压掉了12%,灰尘全落在漆膜上,每一千个成品要有八十多个不合格。
后来换了耐180℃的中效过滤棉,进风段加了一道静压箱,不合格率直接降到千分之二。
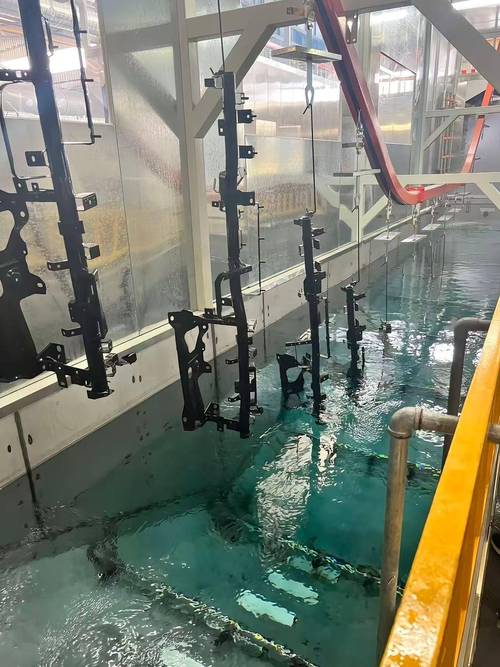 汽车零配件电泳烘干流水线生产现场图
不过话说回来,不是所有厂家都愿意给你做定制。
很多大厂家,都是标准化模板,你要改,加钱都不给改,嫌麻烦。
小厂家呢,啥都答应你,转头就给你偷换材料。
风口下的暗礁,行内人都捂着不说
现在都喊着智能制造,绿色制造,进口替代。
好多烘干流水线厂家都打出了节能30%的旗号,我去看过几条所谓的节能线,说白了就是把保温层从10cm加厚到11cm,换个变频风机,实际热效率提升不到5%,报价涨了20%。
进口替代是好事,之前很多高端电子行业的烘干线都用进口的,现在国产的技术也跟上了,但是有个行业内不愿公开的难题。
现行的烘干流水线国家标准还是2012版的,对于VOC排放的控制,只要求出口总达标,根本没提烘干腔体的密封泄漏要求。
很多做建材涂料、塑胶制品的烘干线,厂家为了省成本,腔体拼接处不用耐高温密封胶,只用螺丝固定,用一年就漏,车间里VOC浓度超标,工人天天喊头疼,老板还以为是通风不好,换风机根本没用,最后得掀了重新做密封,花的钱更多。
我上周在车间给徒弟调新线,摸了摸外壳,烫手。
拆开一看,保温层偷工减料,只铺了一半。
这就是小厂家做的活。
我说句干了一辈子的土话:
“买烘干线,别光看本子上的参数,伸手摸一摸机器外壳,比啥都准。”
你想啊,保温层够厚,密封够好,外壳怎么会烫手呢?
你们这些年买烘干流水线,遇到过哪些坑?说来听听。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选对烘干流水线厂家:老工程师20年攒下的实操干货
文章链接:https://yxqcspc.com/16014/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
