2026-09-20 23:40:08 分类:商机
上周三后半夜,调度砸我宿舍门。
说客户刚拉来的一百模汽车密封条,一半飞边厚过一毫米,修都修不动。
工长发脾气,说这批模具新来的小厂做的,才开20多模就歪了。
对方老板还嘴硬,说我们车间压力不对。
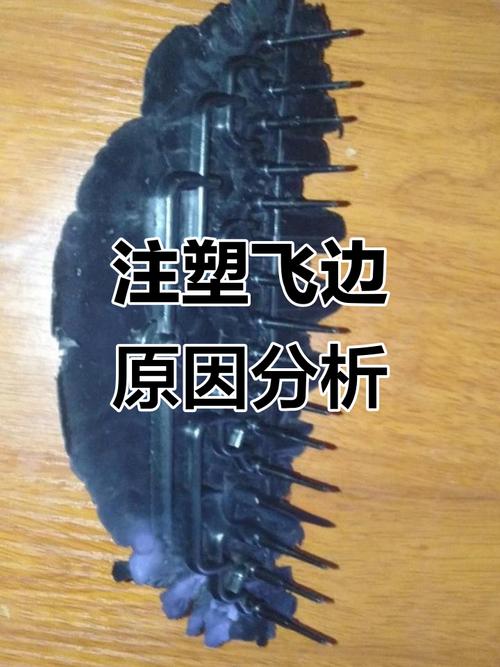 机加工车间橡胶模具飞边故障实拍
没人在意的模具,才是成本的大头
很多客户找橡胶模具厂家,上来就问多少钱,比三家选最便宜的。
说实话,模具这东西,差价一半都是暗坑。
橡胶模具不是挖个坑就行,要算橡胶的收缩率,软料硬料差很多,丁腈橡胶收缩一般1.5%,氟橡胶能到2.5%,型腔做小一毫米,出来成品就废了。
三个硬指标卡死9成小厂:型腔粗糙度要到Ra0.2μm以下,模温控温精度必须是±1℃,流道最小直径不能小于1.2mm。差一点,要么粘模要么积料。
现在主流做型腔,一种是高速雕刻铣直接成型,一种是毛坯粗加工后电火花精加工。
雕刻铣快,交期比电火花短一半,成本还低三成。但是拐角走刀有痕迹,哪怕抛光也留印,橡胶一出模就带毛边。
电火花出来的面是镜面,脱模顺,毛边少,但是深腔加工容易积碳,一不小心就给你烧出个麻点,后期修都修不好。
行业内通常不说但实际在做的妥协是什么?中端订单,客户要低价,厂家就雕刻铣完抛个光,冒充电火花的货卖。
你不切开模具看内腔,根本摸不出来差别。用个三五百模没问题,过了一千模,刀纹磨开了,飞边就一天比一天大,你找过去,人家说你保养不好,扯皮扯到天昏地暗。
不同行业,要求差到十万八千里
去年给新能源车企做电池包密封条。
要求用耐160度高温的氟橡胶,还得跟钣金完全贴合,缝隙不能超过0.1毫米。
一开始找了个做杂活的橡胶模具厂家,浇口开在侧面,压出来的密封条中间总是有气泡,废品率高达12%,一车货废掉三分之一。
后来换了专做汽车件的大厂,人家把浇口改到两端,还加了个0.8mm的排气槽,直接把废品率压到了1.7%。
说白了,人家做惯了汽车件,知道哪里要排气,不用你教。
再说说医疗行业。上个月给某耗材厂做疫苗用的丁基胶塞。要求胶塞边缘毛边不能超过0.02毫米,不然过不了无菌检测。
小厂开的模,型腔没镀铬,做不到100模,型腔就开始磨损,毛边直接超差。
专做医疗模具的厂家,做完型腔直接镀一层0.05mm厚的硬铬,硬度拉到HRC60以上,开一万模尺寸都不带动的,虽然贵了两万,省下来的废品钱够买三套模。
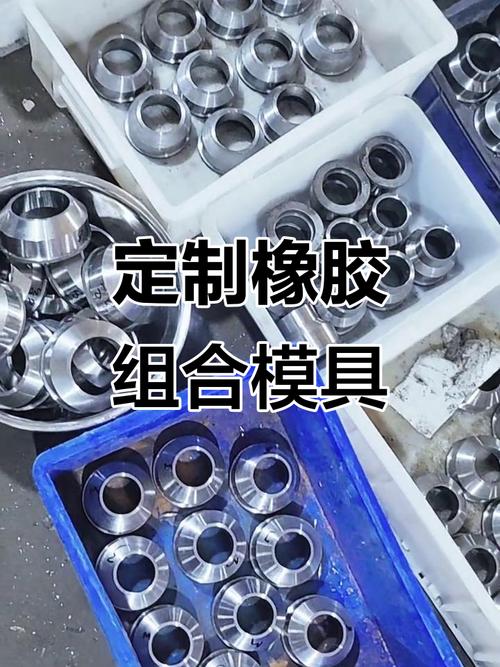 高精度丁基胶塞橡胶模具成品实拍
红火背后的暗礁,谁碰谁倒霉
这两年进口替代火,原来几十万一套的进口高精度模,现在国内头部橡胶模具厂家就能做,精度差不了一个丝,价格直接砍半。
好多客户都转过来了,生意好到排单三个月。
不过话说回来,行业里有个不愿公开的难题。
现在橡胶新材料出的太快了,什么可降解橡胶、耐高温硅橡胶,各种新配方层出不穷,但是国家现行的橡胶模具公差标准还是12年前定的,根本跟不上。
同一个尺寸要求,用A厂的料和B厂的料,收缩率能差0.5%,按老标准做出来的模,根本用不了。最后客户说厂家做的不合格,厂家说客户料不对,扯不完的皮。
还有现在喊绿色制造,要求脱模剂不能含氟,好多小厂为了省成本,还是用旧的含氟脱模剂打样,量产偷偷换,最后客户产品出口被卡,亏几百万的都有。
今天早上我去磨那台出问题的模,拆开来一看,型腔果然是雕刻铣的,拐角的刀纹清清楚楚,小厂收了我们电火花的钱,干的雕刻铣的活。
干了二十年,我就认一句土话:橡胶模具选不对,半年功夫全白费。
对了,你们车间有没有碰到过那种看起来报价低,实则坑死人的橡胶模具?不妨聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊橡胶模具厂家:那些藏在车间里的隐形门道
文章链接:https://yxqcspc.com/16048/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
