上周三早班,我刚换完工作服,就听见车间哐的一声闷响。
小李蹲在镗床边抽烟,脚边躺着废了的45钢模坯。十几万的料。
谁都以为是小李进刀量给大了,拆完平口钳才发现,导轨歪了12丝。
这台平口钳才用了八个月,还是找小厂家拿的低价货。
很多人觉得平口钳不就是个夹工件的东西,能有什么花活?其实真不是。
别光看报价,平口钳的门道全在厂家看不见的地方
平口钳的原理不复杂,丝杆带动活动钳体沿导轨滑动,夹紧工件干活。但真要做好,每一步卡得都是硬指标。
固定钳体的导轨平面度,正经厂家会控制在0.005mm/100mm以内,差一丝,夹大工件就会翘。
活动钳体和导轨的配合间隙,必须小于0.01mm,间隙大了,吃刀的时候工件就会晃。
还有丝杆的螺距误差,正规厂要求每100mm行程误差不超过0.02mm,差一点,反复装夹的定位精度就没了。
现在主流的钳体方案就两种,一体铸铁和拼接焊接。
一体铸铁刚性好,应力释放均匀,用个十年八年精度都不跑,但成本高。浇完毛坯要自然时效六个月才能上机加工,小厂家哪等得起?
拼接焊接就是用几块钢板拼起来焊好,加工完就能卖,成本比一体铸铁低快一半。刚性差一大截,用不到一年就会变形翘曲。
说实话,行业内有个不说破的妥协。很多厂家号称自己卖的是一体铸铁平口钳,其实只做了低温时效,甚至干脆不做时效处理,浇完毛坯放一个月就加工出厂。成本降三分之一,你买回去用一年精度就歪,他还能说你使用不当。
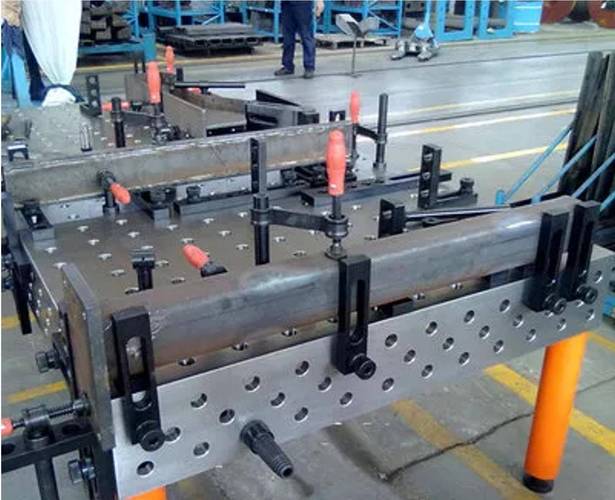
不同行业要找不同的平口钳厂家,不是越贵就越对
去年帮一个做汽车覆盖件模具的老朋友解决过问题。
他们加工一米长的模芯,反复装夹后每次定位差个两三丝,打出来的型面接刀痕肉眼可见,返工都没法返。原来他们图便宜,找了个做通用平口钳的厂家,根本没考虑模具行业的要求。
后来换了专门做模具加工精密平口钳的厂家,给钳底加了配对的定位键槽,重复定位精度直接稳在1丝以内,问题当场就解决了。
另一个案例是做3C铝合金中框的客户。他们一天换十来次活,原来用的重型铸铁平口钳,换一次活要拧十来分钟丝杆,耽误进度不说,铸铁钳口还经常刮花铝合金基准面,报废率高得离谱。
找专门做3C轻量化平口钳的厂家,改了铝基体加可快换钢钳口的方案,换一次活不到两分钟,重量比原来轻三分之二,还不会伤工件面,产能直接提了三倍多。
你看,找不对对口的平口钳厂家,哪怕花了大价钱,也未必好用。对吧?
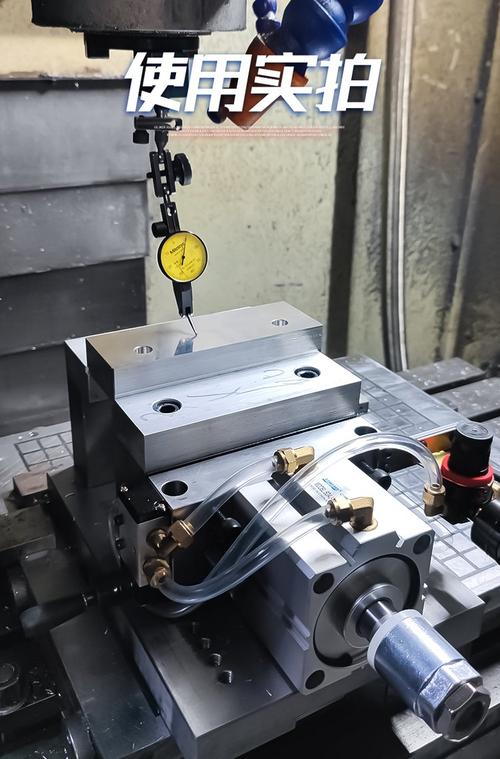
行业新动向不少,藏着没人愿意公开说的坑
这两年进口替代做得凶,原来大家都抢着买德国日本的进口平口钳,现在国内头部的平口钳厂家,精度已经追上进口货了,价格才不到三分之一,很多大厂都换国产了。
还有绿色制造这块,不少厂家开始用合格的再生铸铁做钳体,只要熔炼控制到位,性能和原生铸铁没差,成本还能降十个点,双赢的事。
不过话说回来,有个难题行业里没人愿意公开说。
现在平口钳的国家产品标准还是十多年前定的,只测出厂的静态精度,根本不要求使用后的精度保持性。
很多小厂家就钻这个空子,出厂的时候卡着精度标准给你验,一点问题没有,卖你回家用三个月,精度就歪到姥姥家,你去找他维权,他拿标准出来说我符合要求,你一点办法都没有。
这个坑,不知道多少新人踩过。
刚才开头说的小李,后来换了正经厂家的平口钳,现在干大活稳得很。
我干了二十年机加工,总结的土话就是:夹得稳,才能吃得深。
别拿平口钳不当关键设备,更别随便找个厂家就下单。
你们车间这些年,踩过平口钳厂家什么坑?出来唠两句吧。
