昨天早班刚换完工作服,就见小王蹲在磨床脚边抽烟,火星掉在油布上都没察觉。
“李工,出事了”,他抬头的时候,眼睛都是红的。
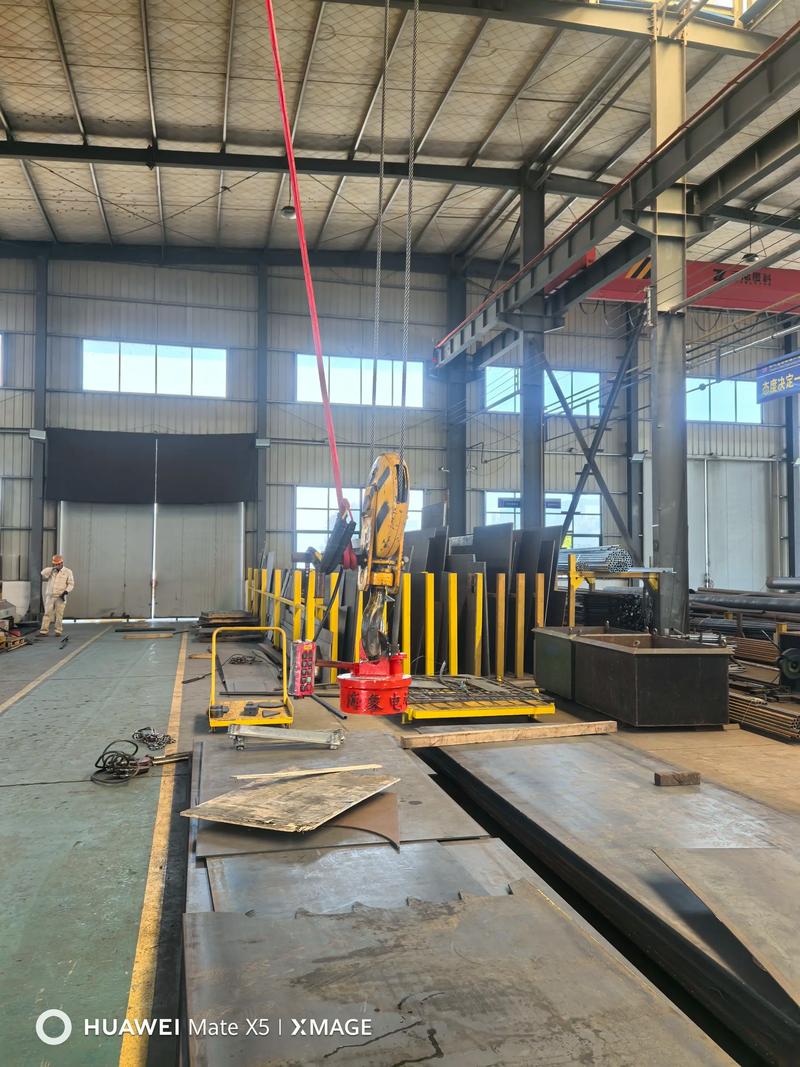
昨晚夜班吸一块一吨多的模坯,吃到一半吸盘脱磁,工件直接砸下来,三万多的成型刀头碎成渣,工作台面砸出两公分深的坑。
谁能想到,几千块的吸盘,搞掉十几万的损失?
很多人买吸盘,只看尺寸对不对,价格便不便宜,从来没认真挑过永磁吸盘厂家,这就是最大的坑。
核心门道藏在看不见的地方
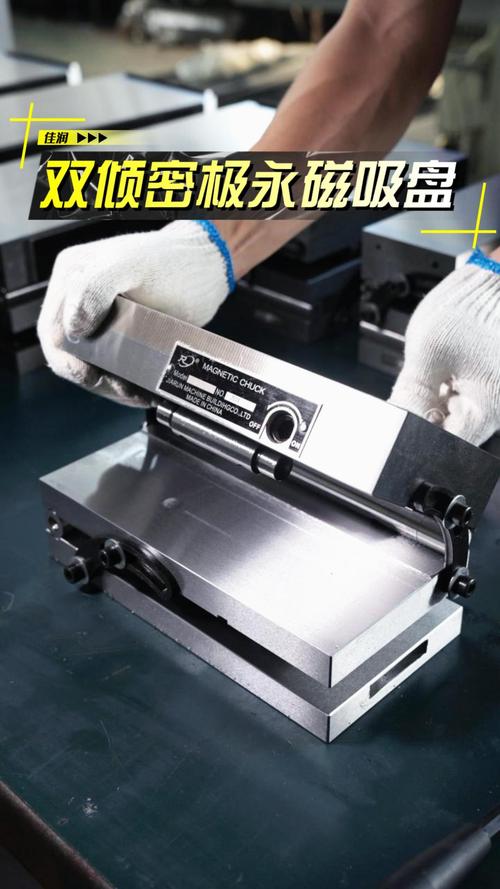
说实话,永磁吸盘不是什么玄乎的高科技,原理说穿了谁都懂,就是靠永磁体的磁力吸住工件,不用一直通电,省电也不怕突然断电掉工件,比电磁吸盘好用太多。
但门道全在厂家的用料和做工里。
12mm,这是加工10mm以下薄板的最大安全极距,超过这个数,薄板肯定翘,磨出来的平面永远不合格。
要是加工几十公分厚的拉荒粗坯,极距可以放宽到30mm,吸力反而更均匀。
正规厂家用全新国标钕铁硼做磁芯,十年下来,磁吸力保持率能到98%以上,几乎感觉不到衰减。
现在行业里有两种主流工艺路线,一种是整块磁钢开槽嵌极靴,一种是小块磁钢拼接粘起来。
整块的精度高,没有拼接缝隙,不会积铁屑,用十年精度误差也不会超过一个丝,但是成本比拼接的贵整整三成。
拼块的加工简单,出货快,成本压得低,但是缝隙藏铁屑,时间长了磁路串磁,精度掉两三个丝都是常事。
不过话说回来,行业内通常不说但实际在做的妥协,就是除非客户白纸黑字要求整块工艺,百分之八十的中小厂家,默认发拼块的,报价还按整块的报,利润直接多两成,懂的人少,很少有人计较。
不同行业,要求差得不是一点半点
做模具的永磁吸盘,扔去割板厂用,肯定不好使。
我们厂常年给重卡厂做覆盖件冲模,要求平面度控制在0.02mm以内,前年换吸盘,新来的采购图便宜找了江苏一家小厂,结果磨出来的模坯,总有三四个点超差。
一开始以为是磨床精度掉了,大修花了两万多,还是不对,后来把吸盘拆了才发现,极距差了快3mm,拼块缝隙大得能塞进一张A4纸,根本吸不平。
后来换了浙江一家正规永磁吸盘厂家定制,重新做了一块,一次就过了检,到现在用了五年,精度还是准的。
另一个例子,我师弟开了一家数控火焰割板厂,一天要换几十次料,对断磁干净度要求特别高。
去年他贪便宜进了两台低价吸盘,每次割完剩下的小余料,粘得死死的,得三四个壮汉拿撬棍撬,一天下来多耽误两个多小时,光人工成本多掏小一千。
后来换了大厂的定制吸盘,磁路做了分段断磁处理,换料的时候开关一拨,余料直接掉下来,连撬都不用,现在一天多割八块板,赚的钱早就把买吸盘的钱赚回来了。
风口之下,藏着没人愿意说的暗礁
现在都喊进口替代,不少国内永磁吸盘厂家确实做起来了,核心参数已经追上进口货,价格只有一半,这是实打实的进步。
但有个难题,行业里没人愿意公开摆到台面上说。
咱们国家现行的永磁吸盘行业标准,还是2008年出的,对磁块的年衰减率没有强制要求,也没有强制要求厂家标注磁钢的产地和纯度。
啥意思呢?就是你买吸盘的时候,厂家拍胸脯说能用十年,结果三年吸力掉了一半,你找上门维权,人家说我这符合国标,你一点办法都没有。
还有更缺德的,小厂家用回收的废磁钢粉碎重压,价格比全新料便宜一半,磁性衰减快不说,还容易开裂掉块,用不了两年就得换,很多人就是图低价上钩,最后算总账反而亏更多。
还有绿色制造这块,劣质回收磁钢根本没法二次回收利用,很多小厂家卖出去就不管了,废吸盘扔在郊野,重金属渗到地下,都是环境隐患。
说白了,标准滞后,吃亏的永远是终端买家。
昨天处理完小王的烂摊子,我跟车间的年轻人们说,干机加工这行,越不起眼的配件,越不能马虎。
我干了二十年,总结出来一句土话:一分钱一分货,吸盘贪便宜,迟早吃大亏。
你们干车间这么多年,踩过永磁吸盘厂家什么坑?不妨出来唠唠。
