2026-09-21 05:47:14 分类:商机
上周三后半夜,我手机炸了。
山东临沂一个做杂粮的老客户打过来,声音都哑了。
整条生产线停了,粉碎机锤片崩了三块,混进去的铁屑把整批十万斤有机小米都污染了。
查来查去,就是进料口那台磁力架坏了。那台是他去年图便宜,从某不知名磁力架厂家进的,比我们便宜快一半。
你以为磁力架就是块磁铁?这里头弯弯绕绕太多
很多外行觉得,不就是几根不锈钢管塞磁铁,焊个框就行?有什么技术含量?
说实话,真不是这么回事。
磁力架的核心就是磁力够不够稳,能不能把细铁屑都吸住。
我给你们说三个硬参数,但凡磁力架厂家敢缺一个,你直接扭头走。
第一,除细铁屑的磁力架,表面磁感应强度必须到12000高斯以上,低于这个数,0.1毫米以下的细铁屑根本吸不住。市面上很多小厂做出来才五六千高斯,卖得便宜,没用。
第二,不锈钢管的管壁厚度必须控制在1.2毫米。厚了,磁力透不出来,白白浪费磁铁。薄了,用不了一年就被物料腐蚀磨穿,漏磁漏铁屑进去。
第三,处理颗粒物料的磁力架,棒中心间距不能超过22毫米,间隙大了,物料走得快,铁屑直接从缝隙漏过去,等于没装。
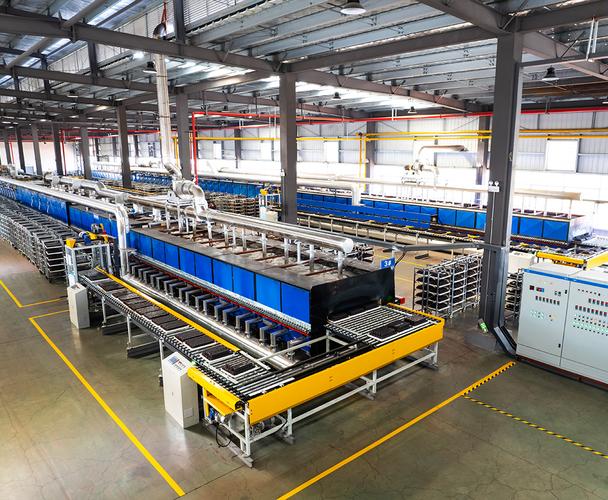 食品加工生产线安装磁力架实物图
现在主流就两种材料路线,一种是全钕铁硼,一种是全铁氧体。
钕铁硼磁力强,相同体积下是铁氧体的三倍,但是怕高温,超过80度就会慢慢退磁,原材料价格是铁氧体的八倍,成本降不下来。
铁氧体便宜,耐150度高温都没事,就是磁力上不去,只能吸大铁块,细铁屑根本抓不住。
行业内通常不说但实际在做的妥协是什么?很多厂家喊着自己用的全新N52钕铁硼,其实做夹心棒——内层塞回收的废钕铁硼,外层包一圈新的,你拿高斯仪测表面,读数完全合格,用半年磁力掉一半,你拆开来才看得出来,那时候早过保修期了。
不同行业找磁力架厂家,要求差得能隔一座山
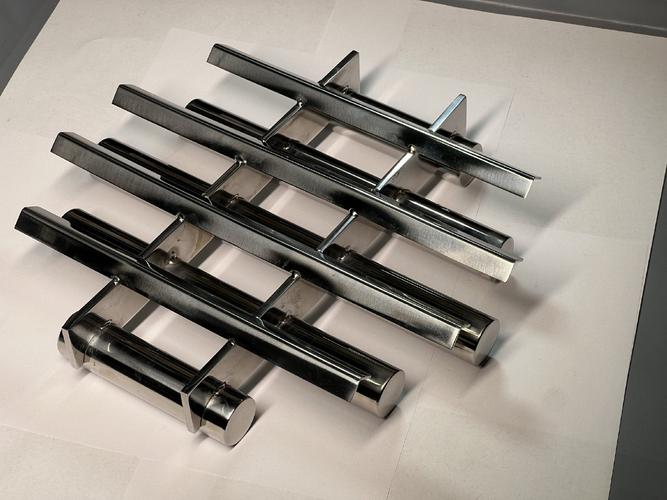 不同行业找磁力架厂家,要求差得能隔一座山
我干了这么久,见过各行各业的需求,真的是千差万别。
就说食品加工行业吧,要求首先是卫生,其次才是除铁。去年那个山东杂粮客户,出事之前用的磁力架,焊口没有做抛光,容易积料发霉,而且磁力不够,农机带下来的细铁屑根本吸不住,整批货退回去,亏了快二十万。后来换了我们做的错排磁力架,一万二千高斯,304不锈钢全抛光,铁屑去除率干到99.5%,用到现在一年多,再也没出过问题。
另一个场景就是锂电池正极材料加工,这个要求更变态。不仅要除铁,还要求磁力架本身不能析出任何磁性杂质,不然影响电芯性能。去年给江西一家做三元前驱体的客户改生产线,他们原来用的小厂家的磁力架,用的普通304不锈钢,也没做钝化处理,三个月就腐蚀了,镍杂质混进去,导致整批电芯内阻不合格,直接报废了五百万的材料。后来找我们,全用316L不锈钢,电解抛光加双重钝化,磁力做到14000高斯,用到现在,杂质合格率稳定在100%。
新机会底下,藏着行业不愿说的暗礁
 新机会底下,藏着行业不愿说的暗礁
这两年进口替代火,原来高端领域用的进口磁力架,价格是国内的三四倍,现在国内做得好的磁力架厂家,性能已经追上去了,很多新能源企业都换了国产,省了不少钱。还有不少厂家开始做智能磁力架,带磁力监测,退磁了自动报警,不用工人定期拆下来测,省了不少人工。
不过话说回来,有个行业内不愿公开的难题,现在还是无解。
现行的磁力架国家标准还是十多年前出的,只要求检测出厂时的初始表磁,根本不要求检测高温高湿环境下一千小时后的退磁率。小厂家就钻这个空子,初始表磁做够了,卖给你,半年退磁一半,你去找他,他拿标准说事儿,说我出厂合格,是你自己使用不当,你根本没地方说理去。
很多客户踩坑都是踩在这儿,你拿仪器测新买的,参数全对,用起来就是不对,哪儿知道是人家一开始就给你偷了料。
我天天泡在车间,摸过的磁力架没有一千也有八百。
说句老师傅的土话:买磁力架,别光看参数牌,你先上手掂掂分量。同尺寸的,重的才是实在料,偷工减料掺回收料的,掂着都发轻。
你们在生产线上碰见过磁力架的哪些奇葩坑?不妨唠两句。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:选不对磁力架厂家坑死整条生产线——老工程师掏心窝的经验
文章链接:https://yxqcspc.com/16066/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
