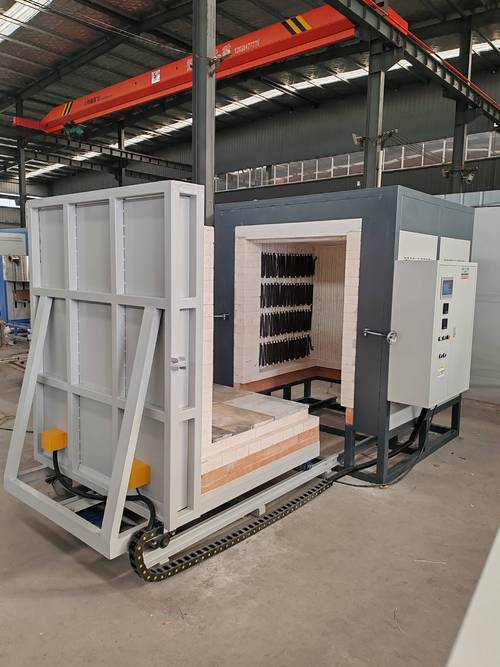
找靠谱台车炉厂家:干了20年热处理的老技工掏心窝子

上周三后半夜,调度室的电话炸得我手机震掉了。 江浙那边做模具的老客户,哭丧着嗓子喊,快过来,我这新台车炉翻了。 一炉H13热作模具,全砸在炉膛里了,小一百万的货,说废就废。

掉坑里的那次教训

我第二天一早就开车过去,现场惨不忍睹。 台车脱轨歪在门口,行走齿轮断了两个齿,炉衬掉了好大一块。 找台车炉厂家过来扯皮,人家一口咬定是我们客户超载。 屁啊,合同写的额定载重20吨,那一炉连台车带货才18吨半,超个屁。 说白了就是厂家偷减了齿轮模数,轨道用了薄钢板,承重根本不达标。
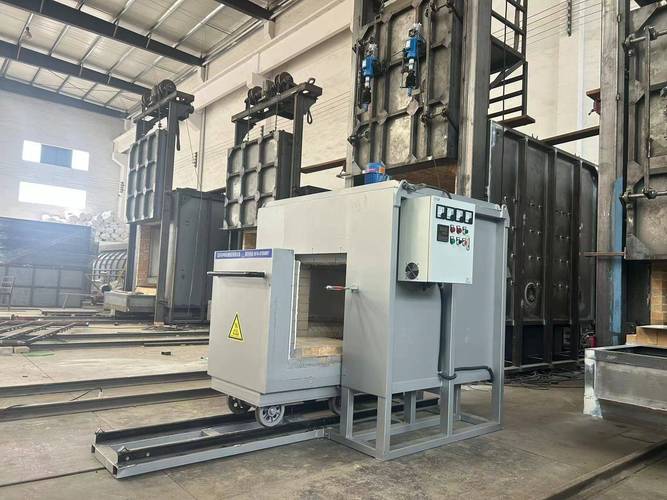
热处理车间故障台车炉现场实拍
热处理车间故障台车炉现场实拍
很多人买台车炉,只看报价高低,不看厂家的下料良心。 你以为省了十几万,出一次事故,赔的钱够买半台新炉了。

台车炉厂家不说透的干货

台车炉厂家不说透的干货
台车炉厂家不说透的干货
说实话,台车炉结构不复杂,门道全在看不见的地方。 我干了20年,给你们数三个硬指标,别管厂家怎么吹,你就按这个卡。 第一,控温精度,做常规热处理要±5℃以内,做特种材料淬火,得要±1℃的精度,差一点,硬度就不合格。 第二,轨道安装平行度,必须控制在0.5mm/1000mm以内,超了,用不了三年,台车行走必然啃轨歪道。 第三,高温炉的炉衬厚度,1200℃以上的工作温度,耐火层加保温层总厚不能低于230mm,少一分,能耗都能给你涨出去三分之一。 现在主流两种炉衬路线,全纤维和耐火砖结构,各有优劣。 全纤维轻,升温快,比耐火砖省15%左右的电,价格还能做低。 但全纤维脆啊,台车来回跑震动,工件碰撞,三五年就掉渣,保温效果垮得飞快。 耐火砖重,升温慢,初期费电,价格还高,但是抗造,用二十年炉衬都坏不了。 行业内通常不说但实际在做的妥协是什么? 大多厂家现在给你推全纤维,都会偷偷减厚度。 原本要200mm的,给你做120mm,外面包上铁皮你根本看不出来。 价格降了十万八万,你高高兴兴下单,用两年才发现,电费比原来涨了一半,找谁说理去。

不同行业,要求差得不是一点半点

就说模具行业,浙江那个做汽车冲压模的客户,前年找我调炉。 原来买的小厂家的台车炉,每次淬火完,模具变形量都超0.05mm,根本达不到装机要求,一炉废三成。 后来找正规台车炉厂家改,人家把台车的两个行走轮改成了同步变频驱动,炉温分成8区控温,每个区单独调温度。 现在变形量稳定在0.02mm以内,合格率直接干到99%,人家现在订单都翻了一番。 再说说重工铸造的,山东那个做大型轧辊的厂,单根轧辊就45吨,退火要闷36个小时。 原来买的炉,炉门是刚性密封,用了一年就漏风,炉膛上下温差能差20多度,轧辊从头到尾硬度差出HRC3度,根本不合格。 后来换了一家,人家给改成充气式柔性密封,炉底加了回风循环结构,温差直接控制在5度以内,现在轧辊合格率100%。
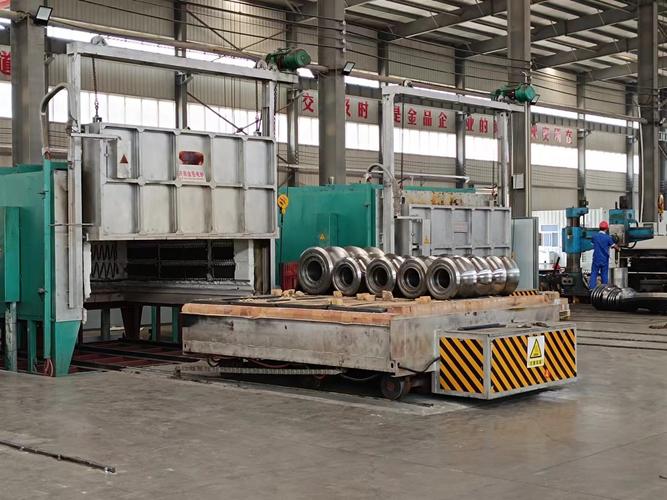
大型台车炉加工轧辊热处理现场
大型台车炉加工轧辊热处理现场

新趋势下,藏着看不见的暗礁

新趋势下,藏着看不见的暗礁
新趋势下,藏着看不见的暗礁
现在很多台车炉厂家都搞物联网,远程看温度曲线,出问题远程调试,不用跑现场,确实方便。 还有绿色制造,现在要求能耗达标,不少厂家做了余热回收,把烟气的热量拿来预热工件,或者给车间供暖,一年能省不少钱。 进口替代这块更明显,原来做1300℃以上的高温台车炉,都找德国厂家,人家报价是国产三倍还多,交货期要一年。 现在国内头部厂家做的,控温精度、密封性能都不比进口差,价格只要三分之一,交货期三个月,很多厂都换国产了。 但有个行业内不愿公开的难题,我今天说出来。 现在咱们国家的台车炉国家标准还是2010版的,很多新工艺新要求根本没更新。 比如现在做碳化硅半导体衬底烧结,要求真空气氛保护,旧标准只测常温下的漏率,不测高温下的密封变形漏率。 很多厂家按旧标准做,出厂检测合格,一升到1400℃,密封件变形漏率直接超标的十倍,烧出来的衬底良率上不去,客户踩坑了才知道,说理都没地方说。 干了一辈子热处理,我就一句话: “买炉不看厂家良心,只看价格,迟早掉坑里。” 你遇过什么样的台车炉厂家坑?咱们聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:找靠谱台车炉厂家:干了20年热处理的老技工掏心窝子
文章链接:https://yxqcspc.com/16076/