2026-09-21 14:31:13 分类:商机
上周三后夜班,我刚躺到值班室沙发上,电话就炸了。
“老陈快来!三号冲床崩刀了!”
我趿着劳保鞋跑过去,车间地上躺了二十来件新能源充电桩外壳,全都废了。刀片碎渣溅得满地都是,班长蹲边上抽烟,脸黑得像锅底。
这事说起来不怪操作的小伙子,也怪不到刀片头上。根子在三年前选设备的时候,老板贪便宜选了个小厂的货,省了八十万。现在才第三年,精度飘得没边,这次就是导轨移位,吃刀量不对直接崩了。
你看,钣金加工设备厂家的存在感,平时不显山不漏水,一出事就是几十万的损失。
选厂家别只看报价,三个数字藏着真东西
很多人买设备,只看宣传页上的参数,转头就比价格。其实真正的门道,厂家不会写在明面上。
就说机架精度,好的钣金加工设备厂家,导轨安装面的平行度公差会控制在0.02mm以内,差的厂家呢?能放宽到0.1mm,肉眼看不见,用起来就知道不对。
转塔工位的重复定位精度,一线大厂能做到±0.003mm,小厂大多是±0.01mm,差了三个量级,批量下料的时候,公差累积起来,最后拼壳就会缝大得能塞进去手指头。
还有最关键的时效处理,好厂家焊接完机架,会扔在露天场做15天以上的自然时效,让内应力完全释放。
现在主流有两种机架路线,一种是一体铸铁,一种是焊接钢板。
一体铸铁刚性好,用十年精度都不怎么掉,缺点是贵,比焊接的贵至少12个点,还重,运输吊装都麻烦。
焊接机架便宜,重量轻,好运输,但是内应力释放不干净,用个三五年就变形。
说实话,行业内通常不说但实际在做的妥协是什么?
十个小厂家有八个,号称做了两周自然时效,其实焊完堆三天就拉去加工了。场地要租金啊,多放一天多一天成本,反正用户买回去也看不出来,等出问题都过了保修期了,找谁去?
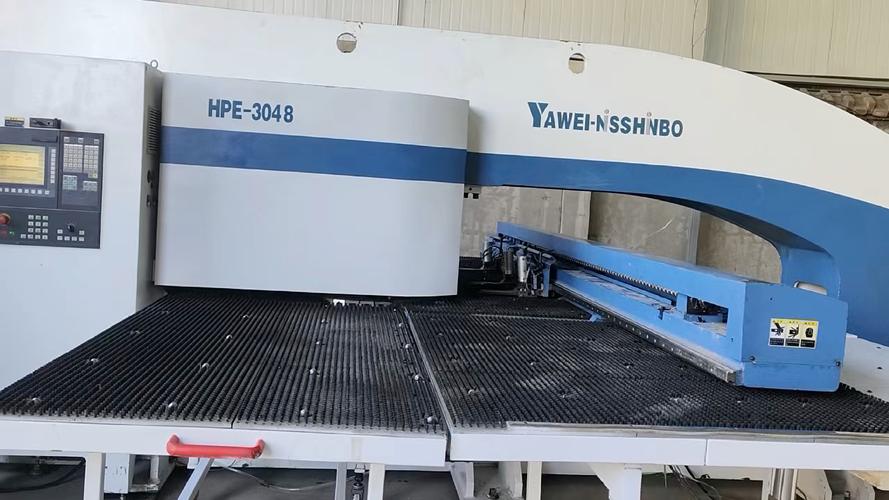 钣金加工车间数控转塔冲床安装调试现场
不同行业,选厂家的思路完全不一样
我干这么多年,见过不同行业踩的坑完全不一样,说两个真事。
第一个是新能源汽车的结构件加工。前年隔壁园区一个厂子,接了某新势力的车门内板订单,大批量做,要求公差控制在0.05mm以内。
一开始图便宜买了两个小厂的激光切割机,切了不到一千件,不良率就冲到12%,要么对角线歪,要么切口有毛刺,整车厂退货退到老板哭。
后来换了江苏一家专做汽车钣金设备的厂家,设备装完调了一天,不良率直接降到0.2%,不到半年就把买新设备的钱赚回来了。
另一个是户外储能柜的钣金加工。去年我给一个做户用储能的客户做维保,他们之前的设备也是小厂出的,切出来的柜板边长公差能差一个毫米,拼起来缝歪歪扭扭,打了密封胶还漏雨,客户投诉退了好几十台。
后来找广东一家专做大尺寸钣金设备的厂家,人家出厂就把大行程的直线度调好了,现在做出来的柜板,拼接缝最多半根头发丝粗,漏雨投诉直接没了。
说白了,你做什么行业,就得找专做这个领域的钣金加工设备厂家,别找那种什么都做什么都不精的,对吧?
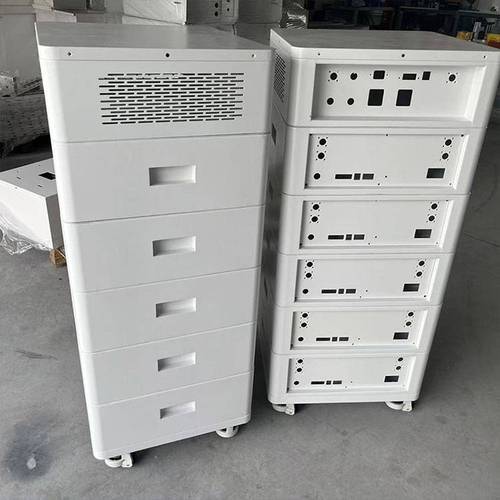 户外储能柜钣金外壳加工成品
进口替代热背后,藏着行业不愿说的暗礁
 进口替代热背后,藏着行业不愿说的暗礁
这几年很多国产钣金加工设备厂家起来了,价格比进口的便宜一半还多,性能也不差,确实给很多厂子省了大钱。
我是乐见其成的,干了这么多年,以前中小厂子根本买不起进口设备,现在国产能打,当然是好事。
不过话说回来,有个行业内不愿公开的难题,我不说很多老板都想不到。
现在咱们国家的钣金设备标准,只测新机出厂的静态精度,根本没有精度保持性的强制检测标准。
什么意思?就是你买设备的时候,厂家拿千分表打给你看,新机精度全达标,你高高兴兴付钱拉走。用了一千小时,精度掉了多少,有没有标准管?没有。
很多小厂家就是钻这个空子,新机做的漂漂亮亮,把成本都省在内部材质和工艺上,用一年精度就飘得没法看,你找过去,人家说你操作不当保养不好,反正赖不到设备头上,标准也没要求,你没地方说理去。
绿色制造现在也热,很多厂家喊着自己做了节能升级,其实就是换了个小功率电机,实际加工效率掉了十个点,算下来一点都不省,骗补贴的多了去了。
今早我领着徒弟把那台坏了的冲床拆了,导轨磨出来差了快十个丝,徒弟蹲边上擦油污,问我以后选设备到底该信啥?
我跟他说,干我们这行,有句土话:买设备就像搭棚子,骨架结实才能扛大风。
别光看报价上的数字,多去厂家的车间转一转,看看他们放机架的料场多大,问问已经买了的用户,用了三年精度还准不准。
你们有没有遇到过选钣金加工设备厂家踩的坑?欢迎同行出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:钣金加工设备厂家选型:干了20年机修的掏心窝经验
文章链接:https://yxqcspc.com/16090/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
