老工程师聊平板硫化机厂家:行业里不说的那些真话

去年开春,浙江台州一个做O型圈的老客户,拉着半车废件找上门。 脸都绿了。 三个月前刚从某个小厂订的新平板硫化机,开机不到一百天,热板中间凹下去一块。 压出来的密封圈厚度差0.2mm,整批出口订单全部打回,赔了十几万,工人工资都快发不出来。
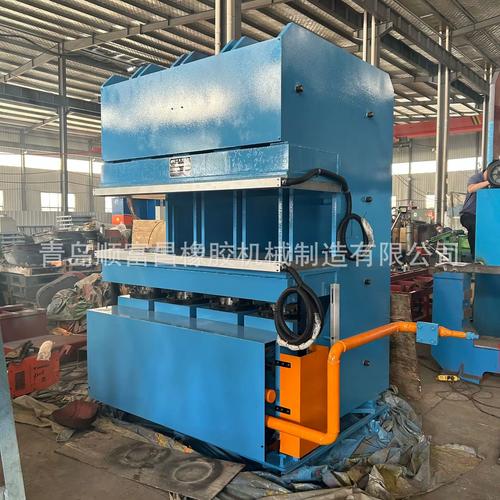
机械加工厂平板硫化机热板铣削加工实拍
机械加工厂平板硫化机热板铣削加工实拍

你买的不是设备,是热板的精度

你买的不是设备,是热板的精度
你买的不是设备,是热板的精度
很多外行人觉得,平板硫化机不就是个“加热加压压橡胶”的铁疙瘩? 有啥技术含量? 这话真能坑死人。 说实话,这行的深浅,全看厂家敢不敢在看不见的地方下成本。 平板硫化机的核心就是合模后温度压力匀不匀。 靠谱的平板硫化机厂家,热板加工完平面度控制在0.08mm每米以内,差的小厂能做到0.3mm,你压薄件的时候,差的那一点就是整批报废。 控温精度,靠谱厂家能稳在±1℃,差的上下飘个五六度,橡胶硫化程度不均,用三个月就裂。 就连合模力都有水份,1000吨标称的机器,偷工减料的厂家实际出力能不到850吨,压厚件根本压不实,出的货全是气泡。 现在市面上热板就两种路线,整体铸钢和拼接焊接。 整体铸钢的内部应力均匀,用十年变形量都很小,但是成本比拼接焊接高整整三成。 拼接焊接的好处是便宜,加工快,坏处就是应力集中,容易变形。 行业内通常不说但实际在做的妥协是什么? 按工艺要求,拼接热板必须做两次去应力退火,才能把焊接产生的内应力消掉。 现在至少七成小厂只做一次,甚至有浇完冷水就直接拉去加工的。 出厂的时候看着精度没问题,用个一两年,应力慢慢释放,热板直接翘变形,你找谁哭去?

不同行业要的根本不是同一款机器

我干了二十年,碰过的客户五花八门,要求差得能有十万八千里。 第一个是汽车密封条行业。 去年给广汽做配套的一个苏州客户,原来贪便宜买了台小厂的机器,他们做密封条是两班倒,每天开机21个小时,连轴转。 才半年,导柱间隙就大了0.15mm,挤出的密封条公差直接超了国标,被主机厂退了三次货。 后来换了山东一家老牌平板硫化机厂家的机器,人家导柱做了整体高频淬火,表面硬度磨到HRC58,三年过去了,间隙还没超过0.03mm,从来没出过错。 人家要的就是连续运行的稳定性,你偷这点材料钱,最后坑的是客户。 第二个是矿山用的橡胶缓冲板行业。 山西一个客户,矿区车间全是煤尘碎石,原来买的机器,丝杠导柱都没做全封闭防尘。 才八个月,丝杠就被煤渣拉毛了,跑合都救不回来,开合模直接卡,只能换全套丝杠,花了快八万。 后来找厂家改了结构,给运动部件加了双层防尘油封,还带自动间歇注油,现在两年多了,拆开看丝杠还是亮的,一点划痕都没有。 这种工况下,防护比精度还重要,普通厂家根本想不到这一层。
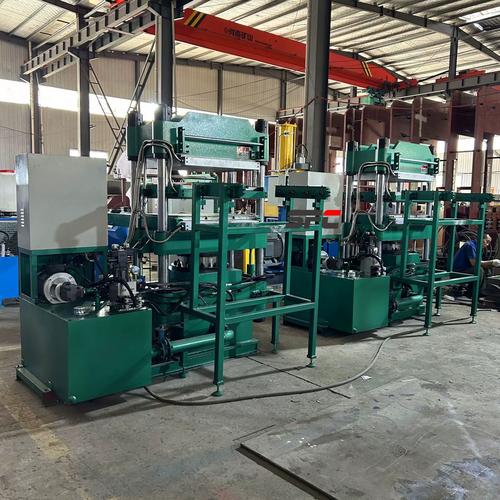
汽车零部件厂平板硫化机生产密封条现场
汽车零部件厂平板硫化机生产密封条现场

风口上的新变化,藏着看不见的暗礁

风口上的新变化,藏着看不见的暗礁
风口上的新变化,藏着看不见的暗礁
这两年行情不一样了,很多平板硫化机厂家都在搞新东西。 自动上料自动取件的智能机型卖得越来越好,还有厂家做了余热回收,把加热排出来的余热用来供暖烧热水,一吨橡胶能省小一百块的电费。 原来大吨位高端机型全靠进口,现在国内厂家也能做2000吨以上的整体热板硫化机,价格才是进口的三分之一,不少做大型橡胶件的都换了国产,进口替代做得确实不错。 不过话说回来,这行有个行业内不愿公开的难题。 现在的行业标准还是十多年前定的,只要求设备出厂的时候检测静态精度,根本没人管你用了一两年之后的精度保持性。 也就是说,厂家只要出厂的时候达标,就算你用了一年精度掉了一半,你也没地方说理去,标准里没这条要求。 不少小厂家就是钻这个空子,出厂调得好好的,过了质保期直接变形,用户只能认栽。 我在车间干了二十年,常跟年轻徒弟说,选平板硫化机厂家,三分看报价,七分看用料。 看不见的地方偷的懒,迟早都会找你算账。 你们干橡胶这行,买机器的时候遇见过哪些厂家的猫腻?过来评论区唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊平板硫化机厂家:行业里不说的那些真话
文章链接:https://yxqcspc.com/16113/