去年帮一个做风电配套的朋友收烂摊子。之前找的滚齿加工厂家,80件大模数齿轮,三分之一齿距偏差超差,根本装不上。整整耽误三个月项目交期,光违约金赔了二十多万。找厂家说理,人说“我按你给的图纸做的,要怪就怪你设计不对”,翻脸比翻书还快。这种糟心事儿,做机械采购的,谁没碰过一两回?
别光盯着报价,这几个维度摸清楚再说
很多采购选厂第一看价格,报价低就心动,最后亏的底裤都没了。选滚齿加工,这几个点摸不清楚,再便宜也不能签。
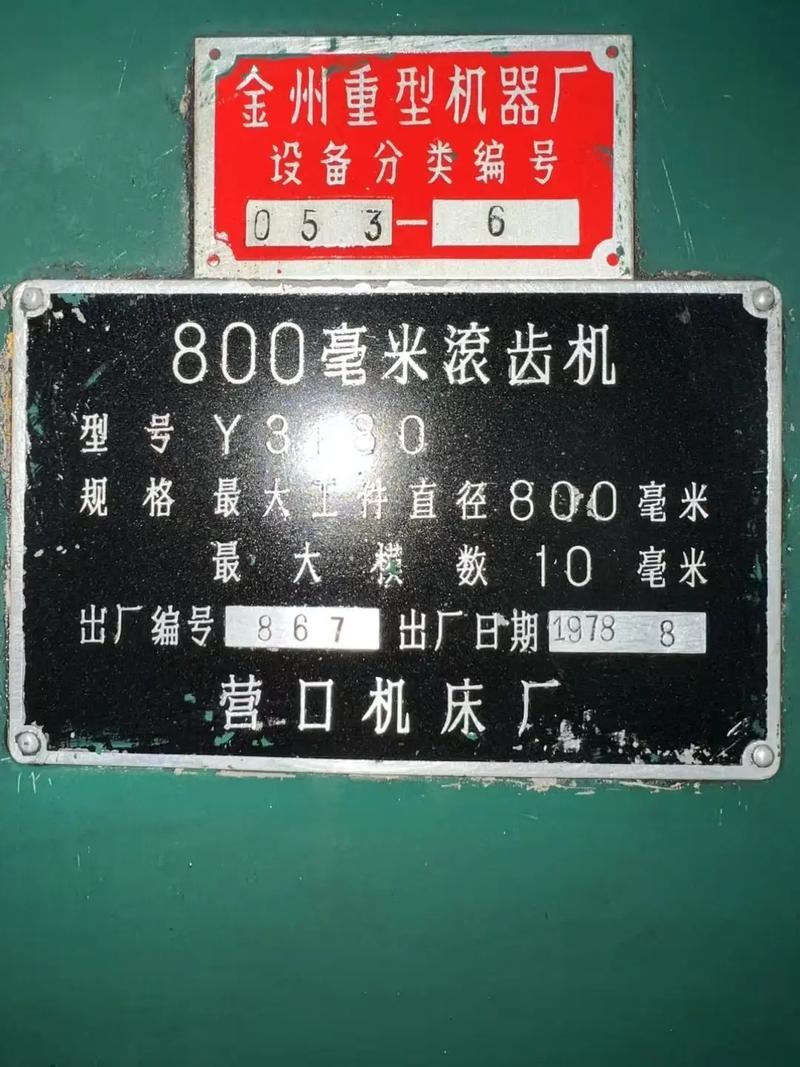
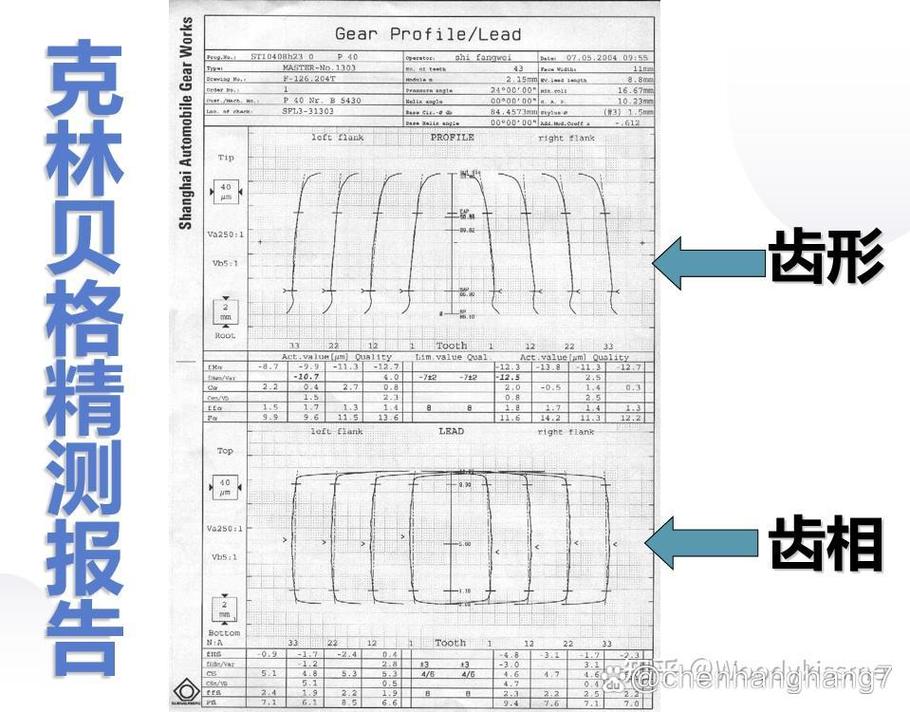
第一看设备状态。很多小厂的滚齿机都是淘的二手淘汰货,用了二三十年,丝杠导轨磨得间隙都能塞进一张名片,还在凑活用。怎么判断?别只听销售吹“我们精度很高”,去厂里,直接看设备铭牌的出厂年份,再开机摸一下床身,抖得能让你手麻的,直接走。还有,一定要看有没有专业齿轮检测设备,三坐标或者齿轮测量中心,不要拿个卡尺量完就说合格,齿形齿距这些参数,卡尺根本量不出来。
第二看工艺余量预留。很多厂家为了省料省加工时间,给热处理后的齿轮留的精加工余量特别少,热处理一变型,直接就废了。我见过最离谱的,10模数的渗碳淬火齿轮,单边余量只留0.2mm,磨都磨不出来,全部报废。直接问,同类型热处理工艺的齿轮,单边留多少余量。正常来说,渗碳淬火的齿轮,单边余量留0.8-1.2mm才稳,那些说留0.5以内就能搞定的,要么是不懂,就是故意坑你省成本。
第三看同行业经验。你做汽车变速箱齿轮的,找天天做农机低精度齿轮的厂,人家根本对不上你的精度要求,大概率出问题。直接要同行业的过往案例,甚至要个老客户联系方式,问两句比啥都强。
靠谱滚齿加工厂家,都有这些共性
接触这行快十年,见过的厂家没有一百也有八十,靠谱的滚齿加工厂家,从来都不是那种吹得天花乱坠的,我给你说两个真实见过的样本。
江浙一带做中大模数滚齿的常州邦威齿轮,专门做风电和矿山机械的齿轮加工,厂区里的滚齿机都是近五年新换的,要么是德国利勃海尔,要么是重庆机床的新机,每台每周都校精度,墙上贴的校刀记录密密麻麻,哪怕你只做5件试单,也会给你出完整的精度检测报告,每一项参数给你标清楚,从来不糊弄。
珠三角做小模数精密滚齿的东莞盛鑫,主打3C和医疗器械的小齿轮,最小模数做到0.2,人家从来不瞎接活,你拿大模数的单过去,人家直接给你介绍做这块的朋友,说“我做不了大的,精度控不住,不赚这个钱”。说实话,这种敢说自己做不了什么的厂,比那种什么都能接的靠谱一百倍。
不过话说回来,这俩厂有个共同点,不会上来就给你报低价,上来先问你的精度要求、热处理要求、后续装配工况,甚至会给你提设计修改意见,告诉你这个地方模数选小了,容易断齿,那种上来就拍胸脯“没问题,都能做,价格比别人便宜20%”的,十有八九是坑。对吧?
不同订单规模,签约避坑直接照着来
不同的采购量,策略完全不一样,别拿一套方法用到底。
如果是年框百万以上的大批量订单,记住,先打样,打样全检合格了再谈批量,签合同一定要加精度不合格全额退款+延期赔付条款,一定要留10%的质保金,批量供货三个月没出问题再付,别不好意思,靠谱的厂家敢签这个,不敢签的才有鬼。
如果是几十件的小批量打样,别找那种起订量十万起的大厂,看不起你的小单,给你排期排两个月,也别找路边小作坊,找那种专门接中小批量精密滚齿的厂,提前问清楚,打样包不包含精度检测,要不要额外加钱,很多小厂收了打样费,只给你毛坯,不给你测精度,拿回去装不上,钱也不退,找谁说理去。
最后给你整理了必看避坑清单,直接存:
1. 报价比市场价低15%以上的,直接拉黑。天上掉馅饼,掉的都是陷阱,便宜那点钱,不够你赔违约金的。
2. 不让你进车间看设备看流程的,扭头就走。要么设备是租的,活儿都是外发转手挣差价,质量根本控不住。
3. 不说清楚热处理是自己做还是外发的,一定要问死。滚齿后热处理变形是常态,靠谱的厂有合作五六年以上的固定热处理厂,出了问题敢担责,那些外发随便找小厂的,出了问题就甩锅给热处理,跟他没关系。
4. 说自己从0.1模数到20模数全能做的,别信。什么都做的厂,肯定什么都做不精,真正靠谱的厂,只吃自己熟悉的那一块,不该赚的钱不赚。
做机械这行,滚齿加工说难不难,说简单也不简单,差个0.01mm,整台机器都转不起来,耽误了交期,坏了自己给客户的名声,比啥都亏。与其次次踩坑次次擦屁股,不如一开始就把标准卡死,找对人。
