上个月刚出了一档子事。
客户拉来一车花键轴,淬火出来断了三根。全断在应力集中的根部。
客户老板堵在车间门口拍桌子,说我们做出来的东西全废了,要赔几十万的订单违约金。我拆了三根做金相检测,硬度淬硬层变形量查了个遍,最后发现根本不是我们工艺的问题。
是客户自己贪便宜找小厂买的新高频淬火机,输出功率波动超过了8%,局部淬火应力没消干净,放了半个月自己裂了。
说实话,很多人买设备只看外观和价格,根本不知道高频淬火机厂家的水有多深。
别只看报价,厂家藏的猫腻都在参数里
很多人以为高频淬火不就是把金属烧红淬水嘛?哪有什么技术含量。
错得离谱。高频淬火的核心,就是频率匹配淬硬层。10kHz的适合做20mm以上的深淬硬层,100kHz的适合5mm以内的浅表层淬火,正经厂家给你选型的时候会根据你的工件要求匹配合适的频率,小厂家不管你什么要求,都给你装最便宜的那套。
正经厂家能把淬硬层公差控制在±0.3mm以内,小厂做出来,差出去1mm都不稀奇。
现在市场上主流的两种技术路线,一种是传统晶体管式,一种是IGBT模块式。说实话,各有优劣。
晶体管的采购价格能便宜三分之一,但是能耗比IGBT高20%,连续工作四个小时温升就能超过60度,动不动就烧管子,寿命平均只有IGBT的三分之一。IGBT省电,稳定性好,但是成本高,报价也就上去了。
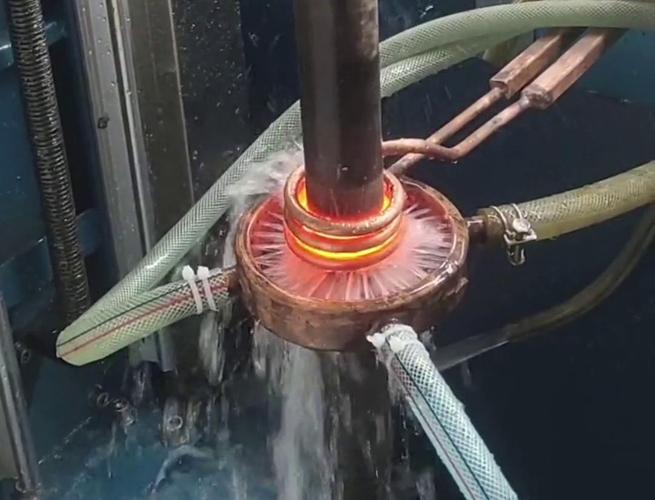
行业内通常不说但实际在做的妥协是什么?就是一半以上的小厂家,会拿拆机翻新的IGBT模块当全新的卖,打磨掉旧标号重新打,成本能降小两万,卖的时候只比全新IGBT设备便宜几千块,差价全赚走了。用户拿到手看不出来,用不到一年就开始频繁跳闸烧模块,修都找不到替换件。
坑死人。
不同行业,对高频淬火机厂家的要求差出十万八千里
我干了二十年,见过各行各业用高频淬火机,要求真的天差地别。
先说汽车零部件行业。我之前接触过一家给合资品牌做转向齿条的汽配厂,一开始图便宜找了浙江某个小厂家买了两百万的设备,做出来的产品,变形量全超差。
转向齿条要求变形量控制在0.08mm以内,不然装到方向机里就会卡滞,出安全问题。那个小厂家做的设备,感应圈的同轴度差了快0.2mm,淬火出来一半以上变形超差,返工都没法返,最后那批设备直接当废铁卖了,亏了一百多万,才换了正经厂家的设备稳住生产。
再说说工程机械行业。我们这边工业园有个做挖机销轴的厂家,要求淬硬层深度10-12mm,表面硬度要达到HRC55-58,要耐冲击耐磨损。他一开始找小厂家买的设备,频率选成了25kHz,做出来的淬硬层最深才8mm,装到挖机上跑合不到三个月,销轴就磨穿了,最后给客户赔了八万多的误工费,才把这事摆平。
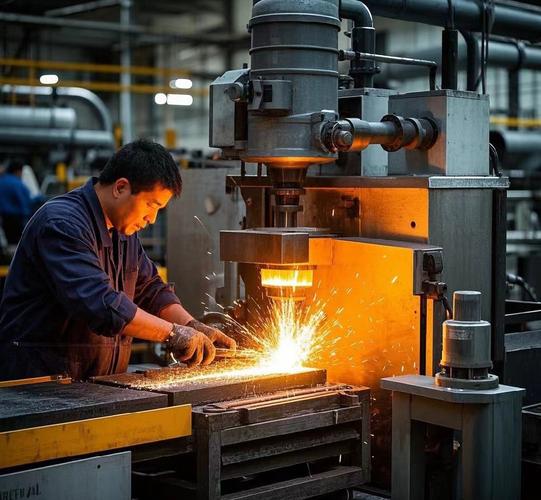
说白了,靠谱的厂家会提前问清楚你做什么工件,要求什么样的淬硬层硬度变形量,给你量身配频率和感应圈,不靠谱的厂家,不管你要什么,都给你拿现成的最便宜的货凑。
进口替代风口下,藏着行业没说破的暗礁
现在都喊进口替代,很多高频淬火机厂家都吹自己能替代德国英国的进口设备,能做智能联网,能搞绿色节能。
不过话说回来,真能做到核心部件全国产、性能追上进口的,一双手数的过来。大多数都是换个外壳,抄个外观,核心的感应圈加工精度还是跟不上,功率稳定性差一倍都不止。
还有绿色制造这块,很多厂家都吹自己的设备节能多少多少,其实就是偷偷降了额定功率,你干轻活还行,干重活满负载运行,直接就跳闸过热,根本达不到要求。
行业内不愿公开说的一个难题,就是标准滞后。现在国内的高频淬火机能效标准还是十年前出的旧标准,对能耗的要求松得离谱,很多小厂的设备刚好卡在旧标准的最低合格线上,能耗比新要求高30%以上,但是照样能拿到合格证,正常上市卖。用户买回去,一年多花三五万电费,五年下来,多花的电费都够买一台更好的新设备了,还找不到地方说理去。
我刚巡检完车间,脚边还靠着那根断了的花键轴,一直没扔,就当给新来的徒弟当教训。
干了二十年热处理,我总结的土话就是:买高频淬火机,就像给车间找帮手,不能只看长得齐整、要价便宜,得看干活稳不稳,能不能扛得住天天造。
你们厂里用过什么不靠谱的高频淬火机?遇过哪些糟心事?
