上周一上班,质检小李就把一纸箱崩了刃的冲头甩在我办公桌上。
客户扣了三成货款。
这批冲头,是三个月前赶订单,图快省成本用了常规盐浴热处理出的活。
我摸着崩口的刃面,只叹气。要是当时多花八十块一件做真空热处理,哪至于赔了钱还砸招牌。
你真以为真空就是抽干净空气这么简单?
很多人觉得,真空热处理不就是把炉子抽成真空,加热冷却完事?哪有这么容易。
真空的核心作用,就是不让工件加热的时候氧化脱碳,这玩意儿对工模具来说,就是命。
给你说几个干了二十年记死的数字:真空热处理的最终真空度一般要稳定在1×10^-3 Pa,保温时间要比常规盐浴热处理长15%到20%,淬火冷却的升压速度得控在60mbar/min左右,差一点,出来的活就不对。
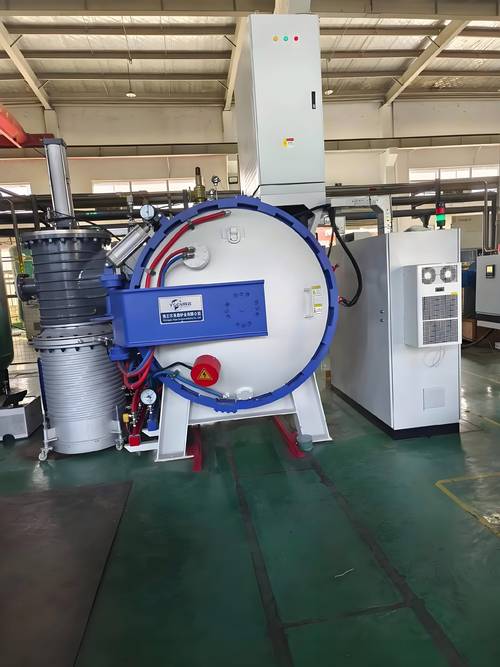
现在主流就两条路线,真空气淬和真空油淬,各有优劣。
气淬干净,工件出来不用洗油,变形量小,适合薄小件,但是冷却速度不够,厚一点就淬不透。油淬冷却快,硬度够,就是工件带油,后续要清污,麻烦一点。
说实话,行业内通常不说但实际在做的妥协,我给你捅破:很多厂接活的时候,张口就说自己做的是全真空气淬,绿色高端,碰到工件壁厚超过80mm的,气淬淬不透硬度不达标,偷偷就换了真空油淬,价格还是收的气淬的钱,不说就没人问。
不同行当的要求,差得能有十万八千里
我干这么多年,接过各行各业的活,真空热处理的要求,换个行当完全是两码事。
前年接过一批航空无人机的钛合金起落架接头,要求热处理后变形量不能超过0.03mm,这公差比头发丝还细。
原来用常规工艺做,十件有八件变形超差,后来我们调整了分压,充了0.2bar的氩气缓冷,把降温速率压到每小时40度,最后所有工件变形量都控制在0.015mm以内,顺利交付。
换个行当,做PCB微型钻头,要求又完全不一样。
去年给深圳一家5G电路板厂做一批直径0.1mm的微型钻头,要求刃口硬度达到HRC68,不能有脱碳层。原来用盐浴热处理,脱碳层就有0.1mm,磨刃口的时候得把脱碳层全部磨掉,材料浪费不说,精度还难控。
换真空热处理做,出来几乎没有脱碳层,磨量只要原来的十分之一,钻头寿命比盐浴做的长了快三成,客户后来把所有活都转过来了。
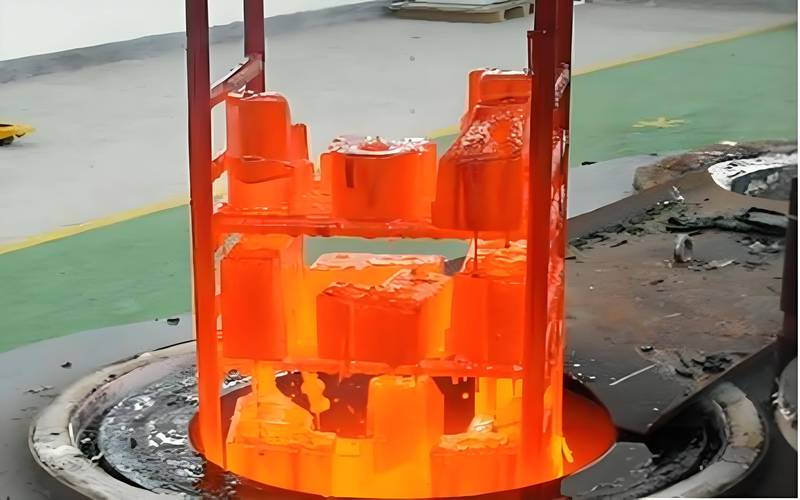
风口底下,藏着没人愿意明说的暗礁
这两年真空热处理火得很,进口替代,绿色制造,原来进口一台炉要两三千万,现在国内做的只要不到一千万,性能差不了多少,很多小厂都换得起了。原来盐浴的废盐处理一吨要大几千,现在真空基本没有危废,政策也支持,很多活都从盐浴转真空了。
不过话说回来,有个事儿行业内没人愿意公开说,就是标准滞后带来的坑。
现在现行的真空热处理标准,还是快二十年前定的,只要求检测硬度、晶粒度这些,根本没提变形量的统一公差要求。客户给的零件图纸,只标成品尺寸,不说热处理允许预留多少变形量,最后做出来零件变形,稍微超了一点成品公差,锅全是热处理厂背,扣钱返工都是常事。
哪怕你工艺没问题,同一批料,同一台炉,不同批次出来的变形量都可能差一点,最后成本全算在你头上,找谁说理去?
今天我还在车间抠真空炉的密封圈,夏天温度高,密封圈老化快,稍微漏一点气,真空度掉了,整炉活都废。
干了二十年,我总结的土话就是:真空热处理,三分靠设备,七分靠调气。
设备买再好,你不摸清楚它的脾气,不调好真空度、升压速度、冷却分压,照样出废活。
你们厂碰到过真空炉伪漏气出整炉废件的事儿吗?欢迎来唠唠。
