2026-09-22 11:34:05 分类:商机
那批退回来的螺栓,我现在还记得清楚。
堆在车间角落,锈水渗出来,在水泥地上留了一长串红印子。
老板脸拉得比驴长,客户放话,再解决不了,以后所有订单都撤。
退回来的那箱螺栓,改变了我对防锈的认知
那是08年的事,订单是福建沿海的光伏支架螺栓。
原先定的工艺是热镀锌,老板为了省每吨八百块的加工费,拍板改了。
结果不到八个月,全锈了。
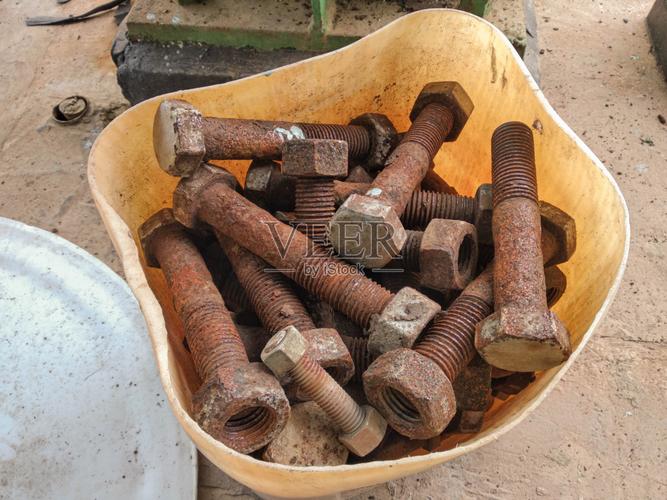 机械车间退回报废锈蚀螺栓现场
说实话,那时候我对达克罗的认知,就是三个字「贵东西」。
被逼得没法,抱着厚厚的工艺手册啃了三个月,跑了三个达克罗加工厂偷师,才搞明白这里头的门道。
达克罗不是简单刷上去的漆。它是靠锌片、铝片一片片叠在一起,像鱼鳞一样贴在工件表面,把腐蚀介质挡住,同时锌还能做阴极保护,比热镀锌的防锈能力强好几倍。
常规批量生产,要记住三个数。
烧结温度必须稳在300℃,正负不能超10度,高了锌片氧化变脆,低了粘不牢。
保温时间控制在25分钟,差个三五分钟,性能差一半。
成品膜厚一般控制在8-12微米,太厚没用还费钱,太薄挡不住腐蚀。
行业没人明说的那点妥协
现在主流就是两个路线,溶剂型达克罗和水基达克罗。
溶剂型出来十几年了,附着力好,防锈稳定,缺点就是VOC排放高,环保查得严,很多地方不让开。
水基是现在的主流,环保达标,排放好处理,但是天生附着力差,浇个几次冷水就容易掉。
不过话说回来,你去市面上问,十家有八家都说自己做的是纯水性达克罗。
真的全是纯的吗?
行业内通常不说,但是实际都在做的妥协,就是偷偷在水基料里加10%到15%的溶剂型原浆。
既过得了环保的尾气检测,又能把附着力提上来,成本还比纯溶剂低,一举三得。
也就那些正规大厂,肯花大价钱改配方,用片状锌粉改性做纯水性,小厂哪有那个预算。
不同行业要的不一样,差一点都不行。
我碰过第一个场景,就是沿海风电的地脚螺栓。
山东烟台那个风电项目,五年前接的,海边盐雾大,一年四季吹海风,温差还大,冬天零下十几度,夏天三十多度。
要求就是防锈寿命不低于15年,盐雾试验必须过1000小时。
我们当时给做的达克罗加水性封闭,膜厚控制在10微米左右,去年甲方巡检,爬上去挨个敲,一点锈迹都没有。
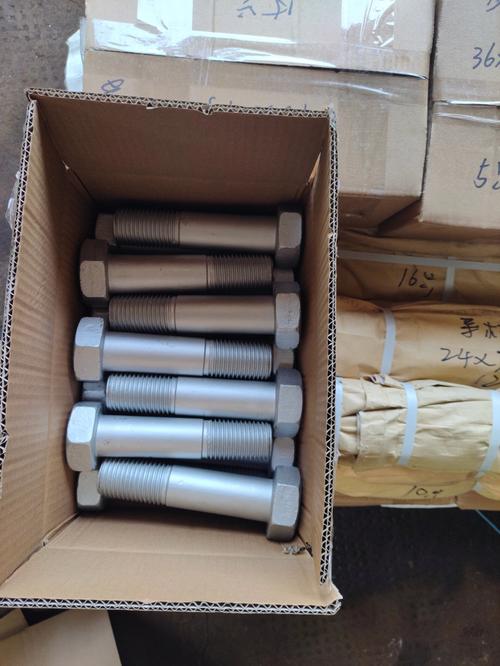 风电塔筒达克罗防腐螺栓成品图
第二个场景,就是新能源汽车的电池包固定螺栓。
这个要求跟风电完全反过来。
它不仅要防锈,还要保证导电稳定,因为整个电池包要接地防雷,涂层太厚电阻就上去了。
前年给某新势力做样,一开始按常规做10微米,测出来电阻超标三倍,整批样全废了。
后来我们把膜厚压到4-6微米,换了更小粒径的锌片,才刚好达标,现在已经批量供货快两年了,没出过问题。
新瓶子装的旧问题,至今还在坑人
 新瓶子装的旧问题,至今还在坑人
这两年进口替代做得凶,原先杜邦、德国品牌的达克罗粉,一吨卖十几万,现在国内几家大厂做的片状锌粉,性能差不多,一吨才六万多,给下游省了不少成本。
国产达克罗的市场份额越来越高,这是好事。
但是有个行业内不愿公开的难题,我得说说。
现在国内的达克罗标准还是很多年前定的,只要求测中性盐雾试验,从来没要求过冷热循环、交变盐雾后的附着力检测。
很多厂家拿着盐雾达标的报告出货,卖到西北温差大的地方,或者沿海高盐雾区,两三年涂层就起泡脱落,找过去人家说我符合国家标准,你能怎么办?
我就碰过一个项目,西北的光伏支架,厂家按国标做的,盐雾过了500小时,结果三年就锈了一半,亏了几百万,找谁去?
我在车间泡了二十年,说句掏心窝子的土话。
达克罗好不好,不是看报告上的数字,是得扔到现场熬三年。
你做达克罗这么久,遇见过什么邪门的质量问题?不妨出来聊聊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间摸爬20年:我所知道的达克罗涂层那些事
文章链接:https://yxqcspc.com/16183/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
