上个月跟汽配城的老板喝酒,他拍着桌子骂街,说上半年接了十万套半轴的订单,就是因为断屑乱了,近两百件成品被刮花,赔了客户十二万的违约金,连带着下季度的订单也飞了。
我听完一点都不意外。干机加工的谁没在断屑上栽过跟头?你参数调不对,刀片槽型选错,缠屑刮工件、堵排屑槽,轻则停机清理废时间,重则整批报废,亏到姥姥家。
问题是,大部分人找断屑控制的供应商,都是挑便宜的,或者拿别人用的刀片凑活,从来没想过怎么选个靠谱的厂家。
踩过坑才懂:选断屑控制厂家不能光看宣传参数
说实话,我之前帮朋友采过三次断屑刀片,踩了三次坑,最后摸出来三个实打实的判断标准,拿过去就能用。
第一个,看能不能做对应加工材料的定制断屑匹配。别信厂家说“我们的槽型通用所有材料”,鬼扯。你加工316L不锈钢和加工普通45钢,断屑要求能一样?判断方法很简单,你拿自己厂里天天加工的料过去,让他按照你常用的转速进给走刀,切个几十件出来看,缠不缠屑,断的碎不碎,一目了然,他再能吹也骗不了人。
第二个,看有没有本地化现场调试能力。很多小厂就是线上卖卖刀片,你拿回去装上,发现换了机床之后断屑效果不对,找他他只会让你自己调参数,你要是没有专门的工艺员,这不抓瞎吗?怎么判断?直接要同区域同行业的老客户电话,打过去问一句,出问题的时候厂家多久能上门,调过几次,好不好用,真相马上就出来。
第三个,看能不能给你基材质量溯源。断屑的稳定性,一半靠槽型,一半靠基材硬度。小厂拿回收的二手坯料磨槽型,成本能降三分之一,但是用两天刃口就崩,断屑规律直接乱掉,你根本防不住。要求看钢厂的原厂质保书就完了,敢给的基本没问题,推三阻四的直接pass。
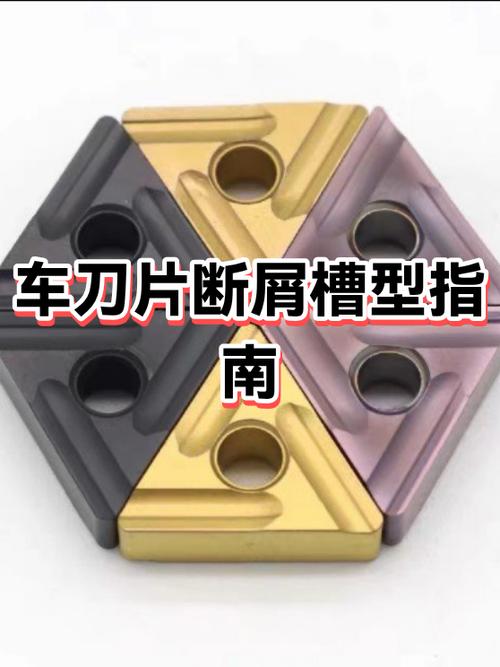
靠谱的断屑控制厂家,都有这些特征
我接触过不下二十家做断屑控制的厂家,靠谱的基本逃不出三类,你对着找就行。
第一类是细分领域垂直厂家,比如常州的昂锐工具,他们不做全品类刀片,就主打难加工材料的断屑控制,你拿不锈钢、高温合金过去试,他们能根据你的机床、切削参数改槽型,我之前见过他们给一家做航空零部件的厂调,连续切40分钟都没出过一次缠屑,稳定性比很多大厂还强。这类厂家适合做细分产品的中小加工厂,性价比高,服务也到位。
第二类是给头部主机厂做配套的成熟大厂,比如国内株洲的几个上市刃具厂,他们的断屑方案都是经过主机厂批量验证的,一致性特别好,哪怕你一年要几十万片刀片,每一片的槽型误差都不会超过0.01mm,断屑稳定性基本不会出问题。就是价格贵一点,服务没有小厂家灵活,适合批量大、要求高的订单。
第三类是做断屑整体方案的整合服务商,不是只卖你刀片就完事,会帮你配高压断屑器、优化切削参数,甚至帮你培训操作工人,适合那种没有专门工艺团队的小加工厂,出问题直接找他们就行,不用自己瞎琢磨。
不同采购规模,对应的签约避坑清单
你采购量不同,玩法完全不一样,别瞎签合同。
要是你年采购量在十万以下,就是小批量用,别签什么年框协议,也别直接囤货。先拿样试切,在你自己的机床上连续用一个星期,确认断屑稳定、不缠屑,再拿小批量,没问题再长期合作。避坑第一条:一定要加断屑不合格包退条款,别觉得不好意思,你废一件工件的钱,都够买十盒刀片了,怕什么?
要是你年采购量在五十万以上,量大,那一定要咬住两个点:第一,要求厂家前三个月免费驻厂调试,帮你把不同材料、不同工序的断屑参数都调好,稳定了再批量供货;第二,一定要加质量赔付条款,因为断屑问题导致你工件报废,厂家要按价赔偿,还要压10%的季度质保金,半年没出问题再付。
不过话说回来,别一味盯着低价。我之前见过一个老板,找了一款比市场价便宜30%的断屑刀片,一个月下来省了八千块刀片钱,结果因为断屑不稳定废了二十多万的工件,找厂家厂家不认,最后只能自己吃哑巴亏,对吧?
断屑控制这事儿,说大不大,说小不小。选对厂家,你开机一天不用管,省下来的时间接更多订单,选错了,天天停机清屑,还得赔违约金,真的犯不上。多试切,多问老客户,别被宣传页上的漂亮参数忽悠,比什么都强。
