去年入伏那天,山东聊城一个养牛场的老板拉着半车坏风机堵在我们厂门口。
褂子全湿,说话都带喘,说三个月坏了17台,赔了人家好几万降温费,牛都热死三头。
我们售后主任蹲在太阳下拆轴承,拔出来一看,内圈都磨蓝了,典型的抱轴。
一开始猜是润滑脂加少了,拆开密封一看,脂还满着。拿千分表卡游隙,所有人都傻了。比要求小了快一倍。
原来这锅不是轴承质量差,是游隙选错了。
藏在滚珠缝里的要命小事
说白了,轴承游隙就是滚珠和内外圈之间留的缝隙。
轴承转起来会发热,热了就膨胀,缝隙留小了,膨胀完就没缝了,直接咬死。留大了,轴晃得厉害,转起来抖,用不了多久就废。
就拿最常用的6205深沟球轴承说,普通CN组游隙范围是0.005mm到0.015mm,C3组是0.012mm到0.025mm,C4组是0.02mm到0.03mm。
就差千分之几毫米的事,出问题就是要命。
现在行业里有两条主流路线,一种是轴承厂出厂就按组别定好游隙,设备厂拿回去直接装,省事儿成本低。另一种是订制化,根据设备工况现场配磨调整游隙,精度高但费钱费工。
说实话,前者的稳定性真的不如后者。但架不住便宜啊。
行业内通常不说但实际在做的妥协,说出来扎心:本来工况明确要求用C3,库房刚好普通组存货多,单套价格还便宜一块多钱,就直接换了。
短时间常温低负载转,根本看不出问题,等温度一高负载一上来,不出一年半载肯定坏。反正好过了一年质保期,坏了用户自己掏腰包换,没人追着你骂。
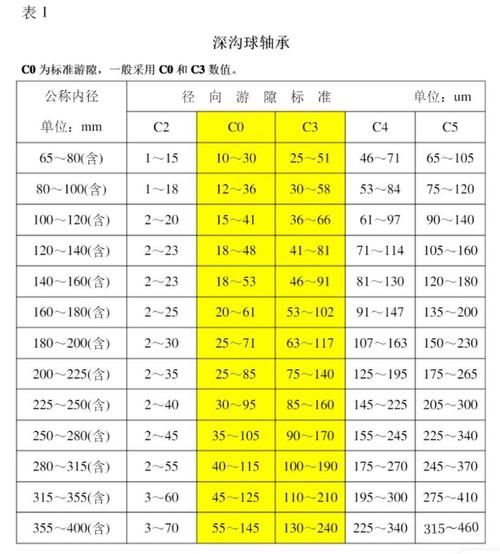
不同工况,差一点都不行
我前十年在车间做外协,见过钢厂连铸线的辊道,那工况真叫一个恶劣。辊道旁边夏天环境温度能摸到90度,辊子本身还要通冷却水,内外温差能差五六十度。
之前有个小钢厂图便宜,进了一批用普通CN组游隙轴承的辊道,不到俩月,换了三分之一。拆下来看,滚道全拉成沟了。就是因为温度高,内圈膨胀把游隙吃没了,直接硬磨。
后来全换成C4组大游隙,用到现在快五年了,人家还没说批量换过。
换精密数控机床主轴,要求就完全反过来。
之前有个做模具的客户,买了我们一台12000转的主轴,打出来的模具总是有振纹,抛光都抛不掉。换了三把进口刀都不对,最后拆轴承测游隙,供应商给装了C3组,游隙大了,高速转起来轴头晃,可不就振刀嘛。
后来我们重新配了负游隙,预紧之后游隙是负的0.002到0.003mm,装上去一转,刀纹直接顺了,精度直接提高两个等级。
你看,一个要大游隙抗膨胀,一个要负游隙防抖动,差千分之几毫米,结果天差地别。
进口替代潮里藏着暗礁
现在都喊着进口替代,国内很多轴承厂尺寸都能做的一模一样,不少人就说和进口没差了。
我拆过不少国内小厂的同一批轴承,游隙差能拉到0.01mm,进口的同一批,差不会超过0.003mm。批量装机,总有几个游隙不对的,用不了多久就坏,你找谁说理?
不过话说回来,国内头部厂现在精度追的很快,小厂才会犯这种低级错。
有个行业内不愿公开的难题,到现在都没解决:我们国家现行的轴承游隙标准,还是十几年前定的,只给了不同组别游隙的范围,根本没说不同工况下该怎么选。
很多刚毕业的工程师,拿着手册就选,常温的普通设备选了大C3,高速高温的反而选了普通组,不出事才怪。标准跟不上现在的行业发展,坑了不少新人。
现在搞智能制造,都装了在线监测,测温度测振动,就是很少有系统测游隙的变化。其实轴承磨损,最先变的就是游隙,游隙比初始值大了0.01mm,寿命基本就剩不到10%了,现在的监测系统根本抓不到这个信号,等温度报警了,轴承已经烧穿了。
我每天上班路过轴承装配区,都跟年轻小孩说一句土话:选游隙先摸温度,没这点意识,别碰轴承装配。
你说你手册背的滚瓜烂熟,不知道你这个设备工作起来温度能升多少,不知道内圈比外圈多膨胀多少,选出来的游隙能对吗?
你们这些年干装配,见过最离谱的游隙选型错误是什么?有空唠唠。
