“张工!快过来三车间!又废了三箱门板!”
上个月给合资厂供的汽车注塑门板,连续三批飞边超差,锁模力调了七八次,模具抛了光,加热圈全换了,还是出问题。
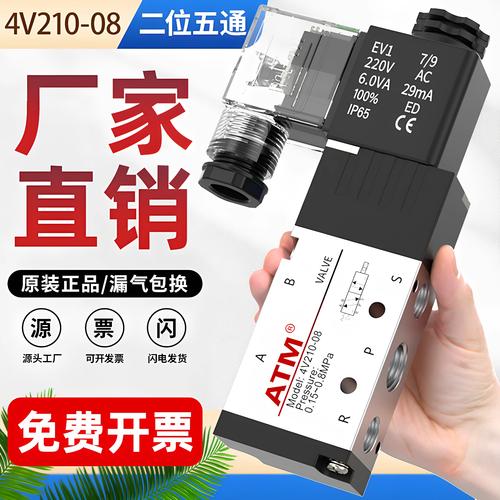
我蹲在机器底下摸了半小时,手冻得冰凉,最后摸到电磁阀进气管,感觉到一阵阵规律的发麻。拿压力表一卡,瞬间明白了——主管路出来稳0.6MPa,到这里居然在0.2到0.5MPa之间乱跳。
又是气动波动作的妖。
看不见的“喘气”,到底怎么作妖
很多干了十来年的师傅,都觉得气动不就是通个气,能有什么花样。说白了气动靠的就是那股匀劲,压力一波动,就是机器在乱喘气,啥事都干不对。
说点干的,一般空压站出来的主管路,每100米压力降能达到0.15MPa,要是你图省钱管路口径缩小一号,波动幅度直接翻2.7倍,同一条管线上多开两台大耗气设备,后开的直接抢气,分分钟让前面的机器压力掉半截。
现在主流稳压有两个路线,一个是车间角落加大型储气罐稳总压,一个是每台设备前端加调压阀组稳输出。
储气罐稳是稳,就是占地方,前期投入高。阀组占地小成本低,大流量波动一来直接顶不住。
说实话,行业内通常不说但实际都在做的妥协是什么?
百分之八十的中小工厂,设计算出来需要配1.2立方的储气罐,最后都砍成0.6立方。省出来的地方多放一台设备不比啥强?小批量试产根本试不出来,大单赶货的时候出问题,那时候再救火就行。
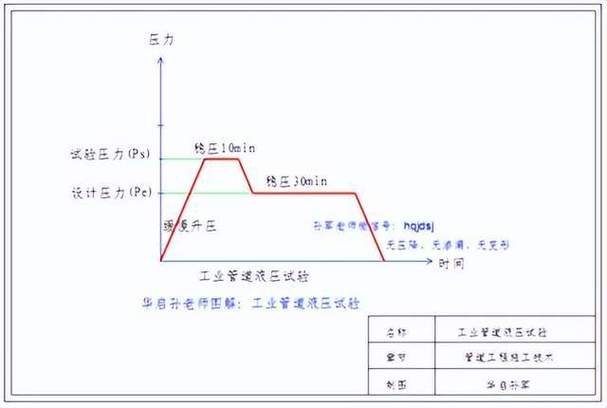
电磁阀响应时间差超过10ms,就会出现肉眼可见的输出不稳定。便宜电磁阀和进口阀差的就是这个,但是绝大多数买家只看接口大小和标称压力,谁会专门问这个参数?
不同行当,要求差了十万八千里
就说汽车注塑,门槛说高不高说低不低。锁模的时候压力差0.1MPa,模具合缝就能差出0.1毫米,飞边直接超差,主机厂根本不收。
上次我们那批货,就是空压站隔壁新加了一条喷砂线,一开机就抢气,我们没测末端波动,直接撞了南墙,最后赔了八万多返工,说多了都是泪。
另一个场景,是电子行业的贴片编带,要求更邪门。
我前年帮东莞一家做陶瓷电容的厂子改管路,他们的吸嘴要取0.2克的小电容,要求压力波动不能超过0.03MPa。稍微大一点,要么吸不起来掉件,要么吸力太大把电容捏碎。
之前他们良率一直在92%晃,每天光废件都扔好几筐。我没动他们的核心设备,就给每台包装机加了个0.1立方的小储气罐,改了分支管路的口径,改完良率直接冲到99.5%。老板当场塞给我两包中华,说干了这么久没想到是这个小问题。
几十万花出去了,问题还没解决,说出去都没人信。
新风口底下,藏着没人说的坑
但是有个行业内没人愿意公开说的难题,就是标准滞后带来的风险。
现在国内的气动元件标准,还是只测静态压力,不测动态波动。只要静态压力达标,就算合格产品。
你买回来装上去,实际动态用起来波动差了0.2MPa,出了问题找供货商,人家拿出标准说我符合要求,你能说啥?
进口元件其实也有类似的标准问题,但是头部大厂都会自己加测波动,会给客户明确标出来波动范围,国内很多厂商还没这个意识,下游客户也没这个要求,就这么凑活。
现在喊绿色制造节能,很多厂为了省电费,把空压站的输出压力降了0.1MPa,一年确实能省几万电费,但是压力降了之后,管路的波动幅度直接涨了,废品率涨的那点,比省的电费还多,很多人只算电费账,不算废品账,最后反而亏了,这都是这两年见多了的事。 我每天在车间转,都跟新来的年轻师傅说一句土话。
“气动就像人喘气,一口气匀不下来,啥事都干不成”。
别总盯着那些高大上的进口零件,不起眼的管路和看不见的波动,才是最容易卡你脖子的小事。
你们厂子遇过最邪门的气动波动故障是什么?欢迎来唠。
