键槽对称度:20年车间老师傅藏在公差里的实操经验

去年深秋,钢厂那边拉过来一台报废的减速机,堵在车间门口,业务员脸都绿了。 说好用三年,结果三个多月就抱轴烧了,轴颈磨得能照出人脸。 拆开来挨个查,轴承间隙没问题,齿轮啮合没问题,润滑油也对路。 最后卡到键槽那里,一测,我吸了口凉气。
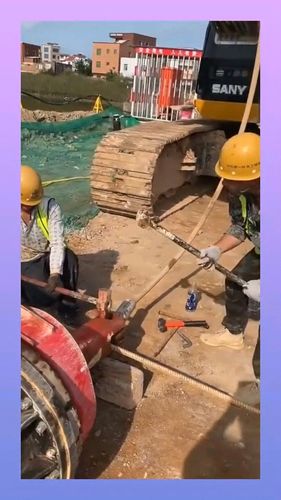
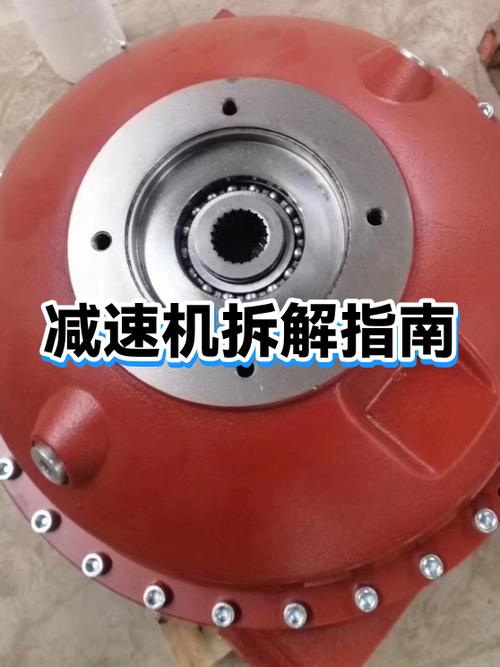
机械车间键槽对称度超差导致抱轴的减速机拆解图

没人愿意提的隐形公差杀手

没人愿意提的隐形公差杀手
没人愿意提的隐形公差杀手
对称度到底是什么?说白了就是键槽在轴的中心线上歪没歪。 歪一点,装键的时候就别劲,转起来一直偏载,用不了多久就得玩完。 干加工的都知道,现在主流就两种加工路线。 一种是普通铣床找正,粗铣后拉键槽,另一种是线切割直接切成型。 说实话,线切割的对称度好控制,能稳定到0.02mm以内,精度够高。 但线切割贵啊,切割速度比铣削慢三倍,批量干根本耗不起,客户也不愿加钱。 铣削呢,只要找正做得细,经验够,也能稳定控制在0.05mm以内。 但是对操作工手艺要求高,换个新手,找正抖一下就能偏出0.15mm,直接废一根轴。 不过话说回来,行业内有个不说但都在做的妥协。 批量做货的时候,哪有功夫一个个上三坐标测对称度?成本耗不起。 只要卡尺量着两边厚度差不超半丝,质检签字就放行了。 真要卡死设计要求的0.02,交期得拖半个月,亏的钱自己扛,谁干? 这种妥协也分活,不是啥活都能瞎糊弄。

不同行当,差半丝都不行

就说重工行业的轧钢辊道减速机,去年烧那台就是例子。 那台输入轴直径120mm,键槽宽28mm,设计要求对称度0.03。 新来的徒弟图快,找正的时候少夹紧了一毫米,出来差了0.08。 那天质检家里有事,抽检漏过去了,发到现场,转起来一直带偏心力。 三个月就把轴颈磨废了,我们前后赔了二十多万,徒弟半年奖金全扣光。 换新能源汽车的驱动电机轴,要求更苛刻。 上个月给一家新势力供样品,人家要求对称度0.015,差0.005都不行。 为啥?电机转起来一万两千多转,对称度差一点,振动直接超标,NVH测试过不了,整车都卖不动。 我们当时租了新的在线三坐标,一个个测,废了三根轴才摸出加工规律,半点儿不敢偷懒。
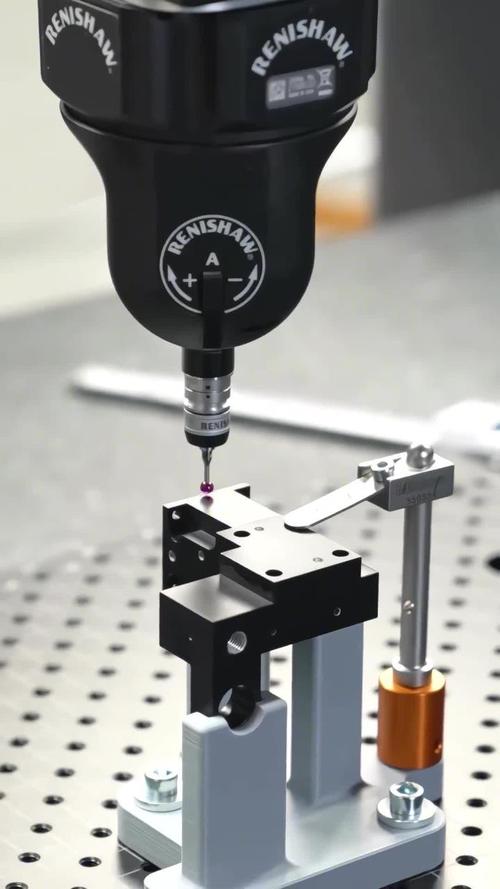
三坐标测量汽车电机轴键槽对称度现场图
三坐标测量汽车电机轴键槽对称度现场图
很多刚入行的小孩觉得,不就是个开键槽的破事,至于卡这么死? 那是没赔过钱,没拆过自己做坏的活,不知道疼。

新机器也解决不了的老难题

新机器也解决不了的老难题
新机器也解决不了的老难题
现在都搞智能制造了,不少厂家上了带在线测量的CNC,加工完自动补正,对称度精度比十年前高了不止一个档次。 以前进口的键槽专用加工机床动不动上百万,现在国产设备十几万就能拿下,精度也能达标,确实给咱们中小企业省了不少钱,进口替代做得确实不赖。 但有个事,行业内没人愿意公开说。 现在咱们用的国家公差标准,对称度的测量方法还是几十年前定的,就是用两个量块夹轴,百分表打两边摆差算偏差。 这种方法对于100mm以内的短轴还行,误差不大。 碰到两三米长的轧机主传动轴,键槽延伸一米多,你按标准方法测出来的数,和实际三坐标全扫的结果能差一倍多。 标准没更新,甲方就拿着国标卡你,你说你怎么辩解?说标准方法不对?人家直接扣你货款,你能怎么办? 干机械这行,泡车间整整22年,我最大的感受就是,课本上的公差都是死的,干活的人是活的。 我现在带徒弟,第一天进车间先教这句话: 宁让公差松三分,不叫对称偏半丝 这是我踩了无数坑攒出来的土规矩,比任何论文公式都管用。 话说回来,现在很多厂都搞全自动加工了,你们车间遇到键槽对称度不合格的半成品,是返工改还是直接放行?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:键槽对称度:20年车间老师傅藏在公差里的实操经验
文章链接:https://yxqcspc.com/16211/