踩过坑才懂的齿轮齿形误差选厂硬标准
很多人选厂只看价格,不看硬能力,最后翻车都是必然的。我整理了几个能直接落地的判断方法,你去考察的时候就能用。
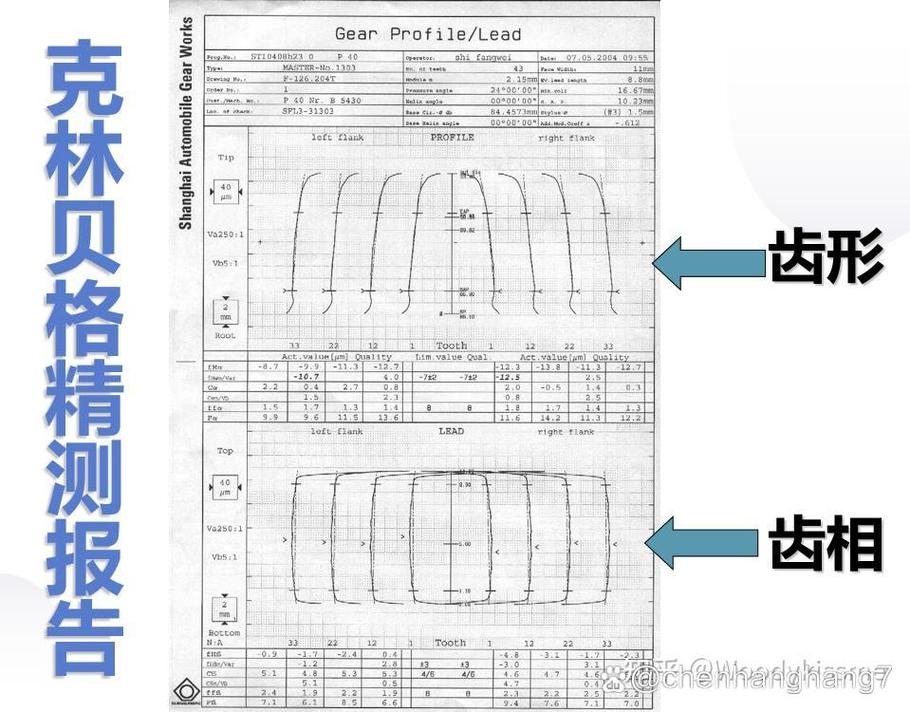
第一,直接要带时间戳的齿形误差原始检测记录,别拿提前印好的漂亮出厂报告糊弄人。很多小厂,整个厂连一台正经的齿轮轮廓仪都没有,滚齿完了拿个齿厚卡尺卡一下厚度就出货,齿形误差到底多少,他自己都不知道。拿不出原始记录的,直接转身走。
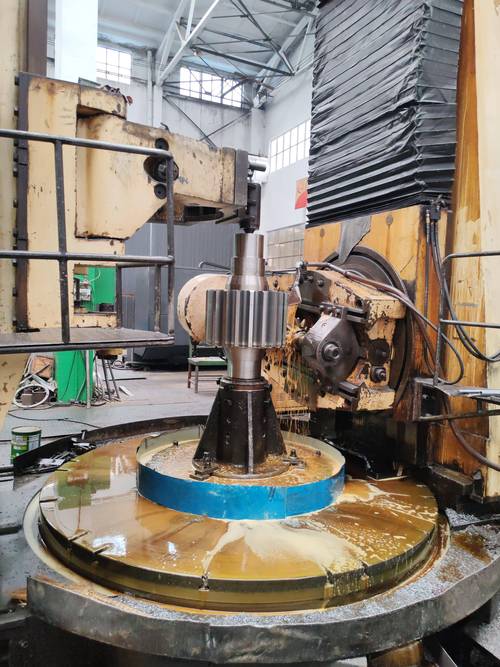
第二,看加工机床的状态。老式手动滚齿机,再能干的师傅,出来的齿形误差波动也能差出好几倍。十年以上没大修的旧数控,导轨都磨偏了,精度根本保不住。你去看,只要大半机床都是近五年买的一线品牌数控滚齿机,这个基础就不会差。
第三,问清楚要不要做齿形修缘。正经控制齿形误差的厂家,都会在滚齿后做修缘处理,抵消受力变形带来的误差增量。但凡跟你说“修缘没必要,能用就行”的,基本就是没能力做,或者想省工序,直接pass。
靠谱厂家都长什么样?说两个现成的方向
我接触机械行业快二十年,见过能把齿轮齿形误差稳得住的,大多逃不过两类。
第一类就是小而美的细分垂直厂家,就拿我认识的苏州苏恒精密来说,全厂才一百出头的人,专做工业减速箱和机器人关节的高精度齿轮,不做乱七八糟的低精度农机单。所有齿轮每片都过轮廓仪,不合格的直接回炉,不会流出来。给风电配套做了快十年,齿形误差一直稳定在DIN 7级以内,从来没出过批量超差的问题。这种厂不贪大,只做自己擅长的,品控卡得比谁都严。
第二类就是老牌齿轮国企出来的创业分厂,师傅工艺都是原来大厂带出来的,品控体系和质检标准跟原来一模一样,就是规模小一点,报价比原厂低个一成到一成五,性价比很高。我之前接触过重庆那边几家从重齿出来的厂,做大型风电齿轮的齿形误差控制,比很多新厂都稳。
说实话,那种什么齿轮都接,从几块钱的玩具齿轮到几百万的风电齿轮都做的夫妻店,千万碰不得。全靠师傅手感摸,没检测没标准,这批合格下批就超,你根本摸不准。
最后说点实在的:签约策略和避坑清单
不同采购量,策略不一样,别一套方法用到死。
要是你只拿几十件的样品小单,一定要要求先做1-2件首件,自己找第三方测完齿形误差,合格了再开批量。别嫌那几千块的检测费贵,总比你整批做废了赔违约金强。真的。
要是你是几百上千件的批量采购,一定要把齿形误差的具体公差要求写进合同附件,别只模糊写一句“符合国家标准”。一定要加条款:如果第三方检测超差率超过1%,厂家全额退款,还要赔付你的误工和交期违约金。把丑话说在前面,比啥都强。
最后给你列几个绝对不能碰的坑:
- 别信口头承诺,所有误差要求一定要落纸
- 别找把核心滚齿工序外包的厂家,转一道手,品控根本抓不住
- 别碰比市场价低20%以上的报价,成本摆在那,好设备好检测都要钱,低价只能偷工减料
- 别盲目迷信大厂,很多大厂接单接多了,把活外包给小厂,品控一样烂
不过话说回来,齿轮齿形误差控制,拼的就是厂家的责任心和品控能力,没那么多玄乎的。选对了厂家,你根本不用天天盯着抽检,省多少心。对吧?
