上个月后半夜刚换班,调度室的电话就炸了。
三棵刚出加工中心的叶轮,全废了。
尺寸偏了0.03mm,整批要返工,客户已经在来的路上。
班长蹲在废件堆上抽了半盒烟,最后骂了一句:新调的刀,谁预调的?
车间里的隐形尺寸关
谁都知道铣刀钻头要选好材质,谁都没把预调当回事。
说白了,预调就是装完刀,提前量好刀尖到刀柄基准面的位置,调到你要的尺寸再上机。
别小看这一步,差一丝都不行。航空发动机叶片加工要求预调精度控制在±0.005mm,普通乘用车发动机零件一般要求±0.02mm,就算是模具粗加工的拉荒工序,也要把误差控制在±0.1mm以内。
现在主流就两条路线,离线预调和在线预调。
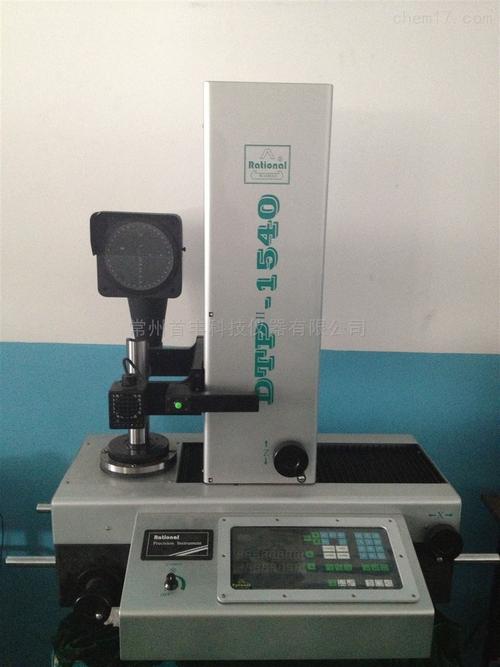
离线就是在机床外的专用对刀仪上调,调好再装机。好处是不占机床工时,精度不受机床导轨间隙影响,坏处是要拆换刀,对新手不友好。
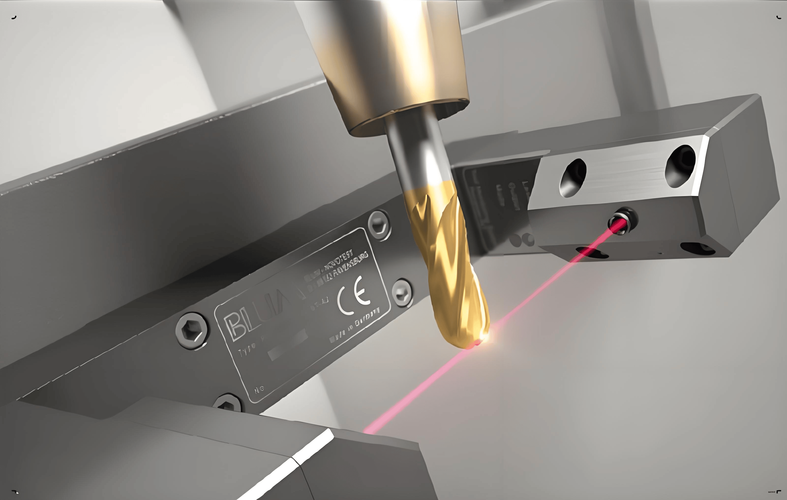
在线就是直接在机床上对刀,不用拆刀,省时间,但是机床本身的几何误差会带进去,误差一般比离线大0.01到0.03mm,适合批量大、精度要求不极致的活。
说实话,行业内有个不说破的妥协。
很多厂子砸几十万买了离线预调仪,最后都放到角落落灰。师傅们还是习惯粗调一下就上机,首件切完再补刀补。
说穿了就是嫌预调耽误十分钟工时,赌首件不会出大错。赶上赶产量走神,就是一整批废件,赔的钱够买半台预调仪了,这事我见多了。
不同行当的不一样讲究
我前三年给西北一家航空配套厂做工艺指导,遇上过真事。
他们加工机翼整体壁板,深槽用的是长径比15:1的加长铣刀,要求预调时刀尖跳动控制在0.003mm以内。
师傅们嫌卡得太死,按原来做汽车模具的0.01mm标准就调了上机,结果十件壁板全部不合格,槽侧壁粗糙度差了整整两个等级,光返修就花了二十多万。
后来重新按要求卡精度,每把刀都把跳动压到0.002以内,做出来直接合格,一分冤枉钱都没花。
换3C行业就完全不一样。
东莞一个开加工厂的朋友,给品牌做手机中框,一天换10次以上刀,精度要求没有航空那么极致,但速度卡死了。
原来都是师傅手工预调,一把刀要七八分钟,一天光预调就要耗一个多小时。后来咬牙上了自动预调仪,现在一把刀一分半搞定,一天多开两个批次,每个月多赚十几万,不到半年就回本了。
新趋势底下藏着暗坑
这两年国产预调仪起来得很快,精度已经能对标进口大牌了,价格才人家的三分之一,很多厂子都换了,这是好事。
不过话说回来,有个行业不愿公开说的难题,标准滞后坑死人。
现在所有预调仪的精度标准,都是按20℃的标准室温定的。你去随便哪个车间转一圈,有几个能常年保持20℃?
夏天不开空调,机床主轴周边能冲到35℃以上,刀柄刀具热胀,预调的时候量得准准的,上机转半个钟头,刀尖位置直接飘0.01mm以上。
就这0.01mm,对于精密加工来说就是尺寸超差,就是废件。没人改标准,也没人愿意把这事摆到台面上说,很多厂子买了新预调仪,精度达不到要求,还怪自己师傅操作不好,其实根就在这。
也有厂家做温度补偿,但那都是加钱选装的,默认不给你配,很多采购为了压价格直接砍掉,最后坑的还是生产一线。
干了二十年机械,我最信的一句话就是:预调多量一分钟,上机少出十件废。
别觉得这是不起眼的小事,干我们这行,卡你质量的永远是这些不起眼的隐形工序。
你们车间现在预调走离线还是在线?遇见过温度飘尺寸的邪门事没?
