车间里堆着的那堆废铝
上周三早班,我刚换完工作服进车间,就看见徒弟小杨蹲在机床脚边抽烟。
脸拉得比驴还长。品管的红章返工单甩在我工具柜上,整批300件7075航空铝接头,偏位0.12毫米,全废。
说起来也不是什么新鲜事。老机床没装零点快换,换一次工装夹具,拧螺栓松螺栓,对刀调基准,少说得四十分钟。那天小杨赶订单,急着换夹开干,对刀差了一丝,整批就没了。
三十多万的料,说没就没。老板在办公室拍桌子的声音,车间那头都能听见。
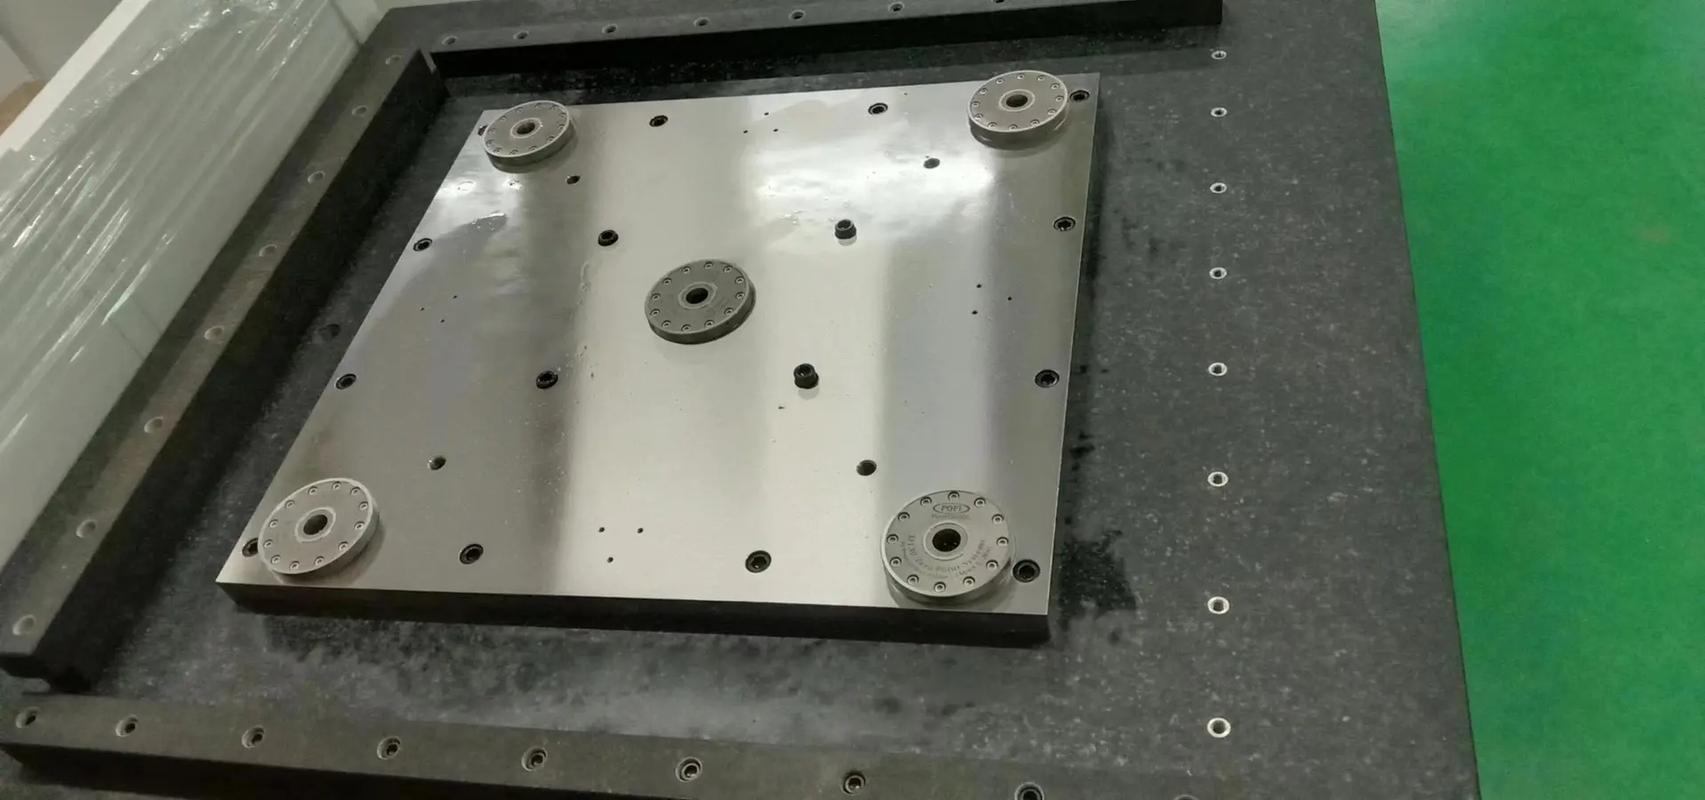
藏在基准里的门道
很多年轻师傅说,零点快换不就是省点换夹时间吗?错。它的核心根本不是快,是准。
说白了,就是把每次找基准的活,提前做在工装底座上。一次找好基准,之后不管换多少次夹具,都不用重新对刀。
正经合格的零点快换,重复定位精度能做到±0.002毫米,比普通工装的精度高了整整一个数量级。
现在行业里主流就两条路线,一种是弹簧顶紧+液压锁紧,另一种是气压直接锁紧。
弹簧液压路线,最大锁紧力能到15吨,吃刀量大的重切削拉荒也稳得一批,不会动。缺点就是贵,一套单工位基准座大几千,整套下来小几万,小厂舍不得下手。
气压锁紧的就便宜多了,一般最大锁紧力也就4吨,干轻切削的铝件铜件没问题,遇上重切削,很容易松,抖刀是常事。
说实话,行业内有个不说但大家都在做的妥协。很多国产厂商为了拉低售价抢单,会把基准接触块的淬硬层从12mm磨到5mm,硬度也从HRC62降到HRC55,成本一下子下来三分之一。用户拿到手,前大半年用着跟好的没区别,一年多之后基准磨偏了,精度掉了一个量级,找过去人家说你这是正常损耗,你去哪说理去?
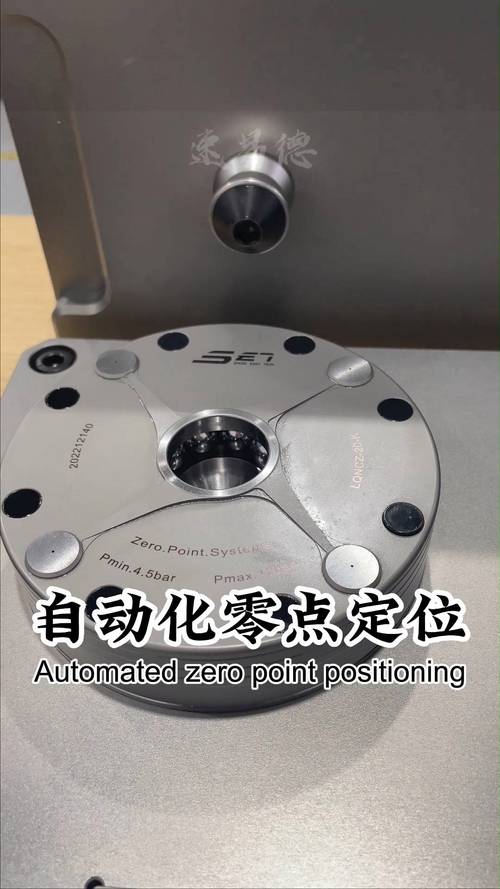
不同活,不一样的要求
去年我们给航天院所做一批伺服壳体,要求五面加工,反复拆装三次工装。原来用普通工装,每次换夹对刀半小时,总公差要求0.05毫米,换完装就超差,合格率最高也就八成,废的料堆得比人高。
后来咬咬牙装了一套五工位零点快换,换工装掏出来卡进去锁死,三分钟搞定,对刀一次就到位,成品合格率直接干到99%。这种高精密要求的场子,要的就是刚性和精度,一分钱一分货,差一丝都不行。
不过话说回来,不是所有场子都要追求顶级精度。我上个月去东莞找朋友,他开个小厂做智能穿戴的中框打样,一周要换十几套夹具,原来每天换夹就要耗两个多小时,一天最多打三套样,活都接不完。
他装了一套最便宜的气压零点快换,换夹一分钟搞定,一天能打八套样,接的活直接翻了一倍。对他来说,不需要扛十几吨的切削力,只要快,够稳定,成本低,就够了。
你看,没有最好的,只有最合适的。很多人上来就问我买进口还是买国产,我都问他,你干的是什么活?
风口下藏着的坑
现在都说进口替代,原来一套德国零点卖十几万,现在国产做得好的,性能差不多,价格只要三分之一,很多厂子都愿意换国产的,这是好事。
但有个事,行业里没人愿意公开说。国内到现在都没有统一的零点快换安装基准标准,各家做各家的尺寸,孔位不对,基准不对,你买了A家的系统,所有的工装夹具都得按A家的尺寸做,以后想换B家的,整个工作台都得拆了重新打孔,所有旧夹具全部废掉,成本比买一套新系统还贵。
说白了,就是把你绑死在他家,以后涨价换配件,你只能认栽。还有那些吹精度的,新的拿出来测确实是±0.002,你让他测一千次换夹之后的精度,两千次之后的,没几家敢测,行业标准里也没要求测这个,全靠厂家良心。
绿色制造说要降本减排,少废一件料就是省一份成本,零点快换确实能做到,但被标准绑死,反而增加了用户的隐形成本,这不就是矛盾吗?
今天早上我路过那台装了零点的新机床,小杨换完夹具,点了启动就去隔壁帮着搬料了,哪像原来,蹲在机床边调半小时对刀。
我干了20年机加工,总结出来一句土话:工装准一分,效率提一成。不管说多少花里胡哨的概念,到了车间,开机出活,尺寸准,不废料,就是好东西。
你们车间装零点快换,踩过哪些厂家不会说的坑?留个言,咱们同行聊聊。
