探伤房里堆了半堆报废阀体,上周刚拉走
上周三早上,刚进车间门就见调度蹲在门口抽烟,一地烟蒂。
客户退回来17件液压阀体,全都是试压漏的。剖开一看,密封槽下面一串针尖大的缩松。
干了20年铸造,天天跟这玩意儿斗,比斗我家那调皮孙子都累。
这东西看不见摸不着,浇的时候好好的,加工完探伤,哦豁,完蛋。
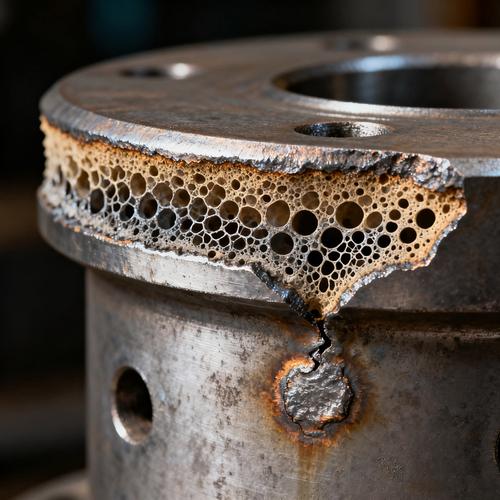
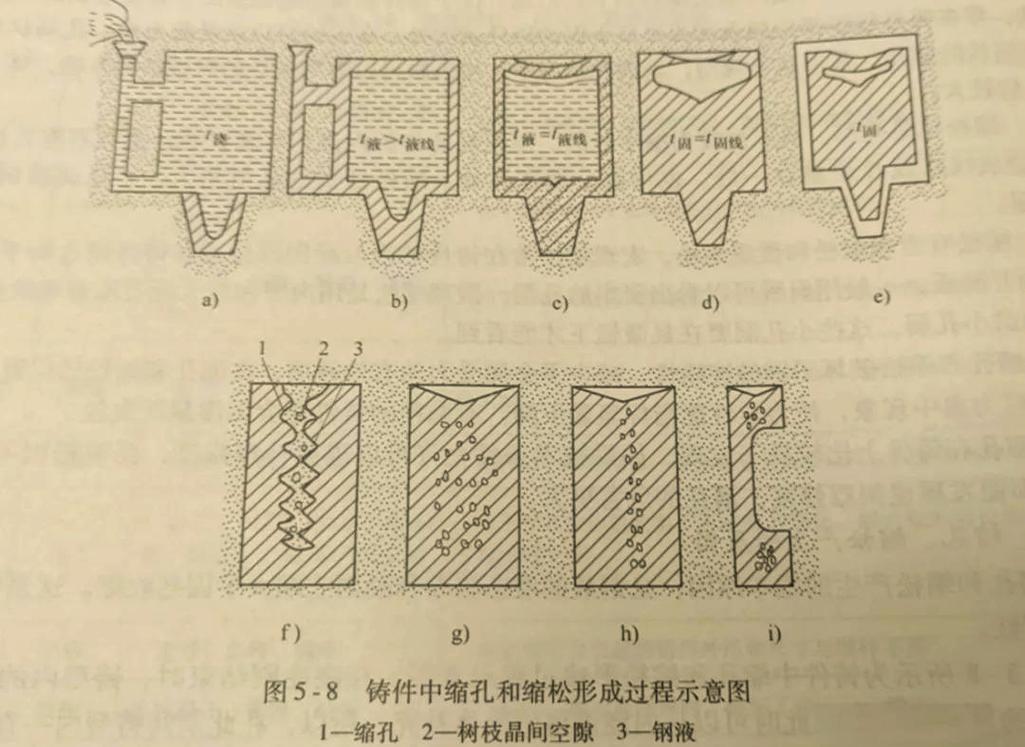
说白了就是铁水冷却的时候,从外面往里头凝。
最后凝的那块儿,没新的铁水补上来,就留下星星点点的小孔隙,攒一块儿就是缩松。
说实话,很多新手不知道,碳当量波动0.5%就能让整炉件出缩松。浇注过热度超过120℃,缩松概率直接翻三倍。热节部位尺寸超过15mm,不想办法补缩十有八九出问题。
两种解决路数,各有各的猫腻
现在行业里主流就两种解决思路,各有优劣。
第一种,放大加高冒口,靠冒口里的铁水补缩晚凝的部位。
优点是稳,只要你冒口够大,啥缩松都能压下去。
缺点太费钱,铁水大半都浪费在冒口里,出品率能从70%掉到50%,浇出来切下来回炉,全是无用功。
第二种,加孕育剂细化晶粒,改变铁水的凝固顺序,把大缩松拆成小缩松,只要不影响使用就没事。
优点是出品率高,成本能降一成多,谁不心动?
缺点就是太娇,配料错一点,温度差一点,直接给你出一大片缩松,哭都来不及。
不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么吗?
哪有那么多完美方案?真要全按零缩松的要求做,十个铸造厂九个赔死。
大多时候,都是关键的密封面、受力位置加冷铁加小冒口,死死守住。
非受力的背部、不接触流体的位置,只要缩松直径小于1mm,直接放行。睁一只眼闭一只眼,大家都好过。
不同行的要求,差得能绕机床三圈
做工程机械液压件的,跟做新能源电机壳的,对缩松的要求完全不是一回事。
去年给挖机厂做主阀体,要求350公斤静压保压2小时不漏,半点儿缩松都不能出现在密封道附近。
一开始我们按老工艺下料,10件里3件漏,探伤一看就是阀孔周围热节没处理好。
后来把嵌在型里的冷铁往后挪了10mm,浇注过热度从130℃降到115℃,漏率直接降到千分之二,到现在没再出过投诉。
换新能源汽车的驱动电机壳就不一样了。
人家要轻量化,壁厚从原来的25mm砍到12mm,还不让加冒口,加了还要铣掉,费工费料还增重。
要求也怪,只要缩松不长在安装面和冷却水道,孔隙不超0.3mm就行,其他地方无所谓。
一开始我们用普通球铁工艺,合格率才五成,后来改了低硅孕育,在水道旁边嵌了两根石墨冷铁,合格率直接拉到八成五,现在每个月出两千件,稳得很。
新风口下藏着老问题
这两年都搞智能制造绿色制造,我们厂也上了铸造模拟仿真软件。
提前就能算出来热节在哪,该放多少冷铁多大冒口,比原来全靠老经验拍板准多了,废件率降了快十个点,少回了好多炉,也算是降碳了。
进口替代这边,原来做高端液压件,老外咬死要零缩松,现在我们自己做了才发现,只要关键位置没问题,非关键位置有点小缩松,根本不影响十年二十年的使用寿命,还能省不少成本,没必要跟着瞎较劲。
但是有个行业内不愿公开的难题,我憋好久了。
现在用的铸件标准还是十几年前的,只看缩松的大小和数量,根本不管缩松长在哪。
同样1mm的缩松,长在密封面上是要人命的废品,长在非受力的外壳背面,就是完全不影响的合格件,可按老标准卡,只要有就是不合格。
很多厂为了过检,不得不全件做浸渗,平白多了两成成本,还有的厂家动歪脑子,把不合格的修一修改数据,反而把隐患带到下游,这就是标准滞后挖的坑。
今天早上我还在造型工位转,跟新来的小孩唠,干铸造这么多年,我就信一句话:缩松找热节,找准再下铁。
别抱着书本死磕,也别瞎拿别人家的标准套自己的活,实操里哪有那么多完美?
你们有没有遇到过客户拿零缩松卡你,却不肯加一分钱成本的事儿?
