2026-09-22 22:16:39 分类:商机
上周三刚上班,质检部老周就拽着一个蓝箱子闯到我工段,把箱子往地上一砸。
“你自己看,第三批,又漏了。”
我蹲下去摸那台航空换热器的冷却板,焊缝整整齐齐,表面看不出一点毛病。打压试漏,半分钟掉了0.2个压。
就是这看不见的针孔,把我们半个月的工时全搭进去了。
多少人觉得钎焊就是”把两块金属粘起来”,说白了就是打打下手的辅助工序?
真错了。现在高端制造卡壳的,好多就是这种看似不起眼的活。
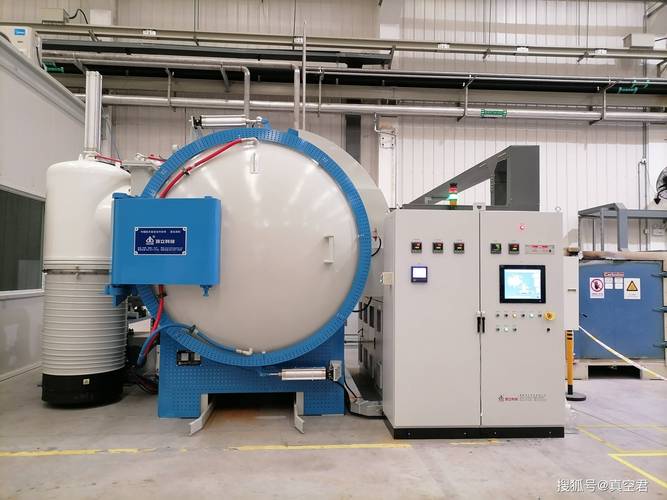 机械车间真空钎焊炉生产现场
藏在焊缝里的核心门道
说白了,钎焊就是用熔点比母材低的钎料,加热到钎料熔化,靠毛细作用渗进母材的缝隙里,把两块金属焊在一起。
很多新手刚上来就犯迷糊,间隙留多大?温度升多快?真空度抽多少?全靠瞎蒙。
我干了20年,总结出来三个硬数字,错一个都出问题。
第一,钎料熔点必须比母材低40℃以上,低了不行,高了更不行——母材都化了,那叫熔焊不叫钎焊。
第二,真空钎焊的炉内真空度必须稳定在10^-3Pa到10^-4Pa之间,差一个数量级,焊缝里的氧化渣就能多一倍,针孔全从这来。
第三,升温到钎焊温度的速度,不能超过每分钟15℃,太快了,炉内温度不均匀,钎料还没流开,母材就过热变脆了。
现在主流路线无非两种,真空钎焊和气氛保护钎焊。
真空钎焊焊缝干净,强度高,没氧化,就是贵,一炉开下来电费就是小几千,产能还上不去。
气氛保护钎焊,成本能降三分之一,走量快,就是容易出氧化杂点,韧性差一点。
说实话,行业内有个不说的妥协。好多客户要求按真空钎焊标准交货,批量生产的时候,厂家偷偷换气氛钎焊,只要无损检测能过,就睁一只眼闭一只眼交出去。反正短期内看不出问题,等出问题都过了保修期了。这种事,我说出来得罪人,但确实是真的。
不同行业的要求,差出十万八千里
就说航空航天的换热器。我刚才说的那批漏件,就是要求高温下耐高压,钎焊焊缝不能出一点问题。
当时我们返工,查了三天,原来新来的调机工把间隙留大了,留到了0.2mm,原来要求是0.05到0.1mm。钎料流进去填不满,真空度再对也没用。最后重新调整了工装,把间隙控在0.08mm,整批返修完,只出了一件废件。
换新能源汽车的水冷板,要求就完全不一样。
去年给一家主机厂配套,原来他们用锡基软钎焊,成本低,焊起来快,结果装车测试,跑了一万公里,夏天开空调,水温上来,焊缝就裂了。
软钎焊耐温最多150℃,水冷板长期在80-120℃循环,锡料本身蠕变,不出问题才怪。
后来我们给改成铝基硬钎焊,单台成本只涨了8块钱,良品率从原来的82%直接涨到97%,热循环测试过了一万次都没漏。
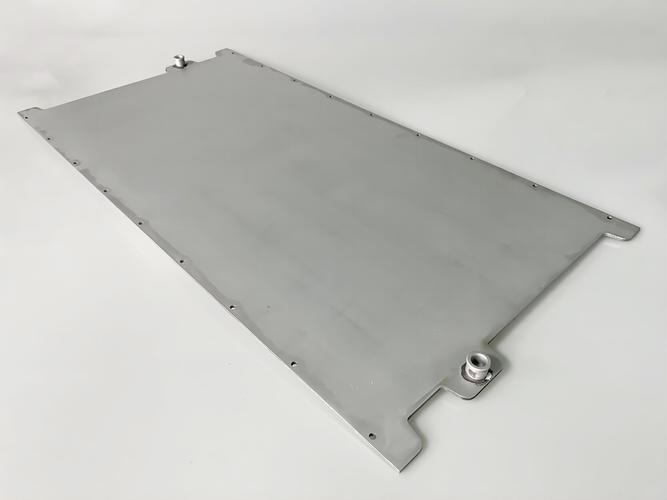 新能源汽车水冷板钎焊成品检测
新趋势下藏着躲不开的暗礁
 新趋势下藏着躲不开的暗礁
这两年钎焊火了,新能源、航空都缺好的钎焊产能,进口钎料太贵,大家都在推国产替代。
我去年试了三家国产镍基钎料,性能真不比进口差,价格便宜快一半,这是好事。
无铅钎料现在也普及了,符合环保要求,比原来的铅基钎料也不差多少。
不过话说回来,有个行业不愿公开说的难题。现在国内的钎焊质量标准,还是很多年前定的,只要求焊缝的常温强度,根本没提长期热疲劳寿命。
现在很多产品,比如新能源的电控水冷板,光伏的换热组件,都是常年在几十度到一百多度来回循环,按旧标准检测合格的产品,用个两三年就漏了,索赔都没地方说理去。标准滞后,吃亏的还是终端用户和老老实实做产品的厂。
回到车间,我每天转炉的时候都跟年轻徒弟说。
钎焊钎焊,三分料七分配,间隙留不对,全厂都白费。
什么大师傅,什么先进设备,你不盯着那零点零几毫米的间隙,不盯着炉里的真空度,吹得再厉害也白搭。
你们车间碰到过什么离谱的钎焊质量事故?有没有碰到过为了降成本偷换工艺的事?欢迎同行出来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊制造:被低估的钎焊工艺,藏着制造的真功夫
文章链接:https://yxqcspc.com/16248/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
