2026-09-23 02:12:46 分类:商机
上个月三伏天,车间铁门刚拉开,销售小陈就拎着安全帽冲进来,脸绿得像机床上的防锈漆。
浙江那台客户定制的端面磨床,出大事了。才跑120小时,主轴直接抱轴。
客户把烧蓝的轴件照片甩过来,整个车间连风扇转动的声都变小了。
没人把温升当回事对吧?出了事儿才知道,这玩意儿是真能要了命。
看不见的热,就是最狠的隐形公差
很多年轻徒弟问我,温升控制不就是给主轴吹吹风、通通水吗?有啥难的?
哪有这么简单。主轴转起来,滚珠和滚道每一秒都在摩擦,摩擦就生热,钢件就得胀。
我们装配的时候预紧间隙留0.012mm,温升比环境高20℃,间隙直接缩到0.003mm,刚好能用。
要是温升冲到40℃以上呢?润滑脂的失效速度直接翻6倍,用不了一百小时,直接干磨,不抱轴才怪。
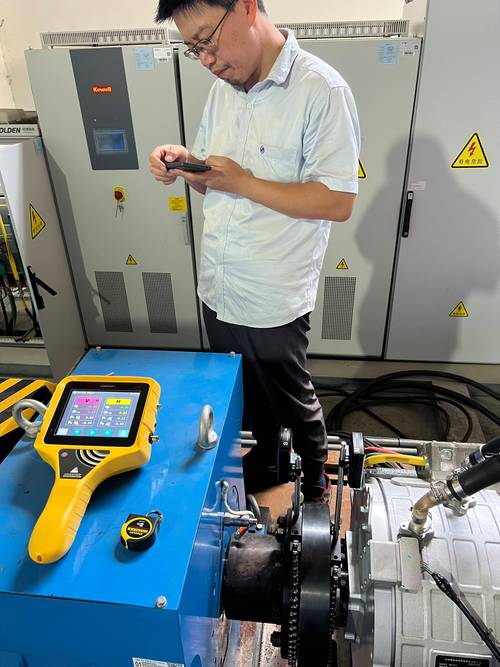 机械加工主轴温升测试现场图
现在主流路线就是两种,水冷和风冷。
水冷好啊,降温快,能把温度稳在±1℃,精度够高。但是坏就坏在麻烦,水管要做防锈,接头要防漏,南方梅雨天放三年,管子锈穿漏得机床遍地都是,成本比风冷高整整40%。
风冷就简单,装个风机就行,便宜好维护,但是受环境影响大,夏天车间本身就38℃,你吹出来的风也才35℃,降不了几度,碰上高精度加工就得歇菜。
说实话,行业内有个不说出口的妥协。
很多卖中低端设备的,明明配不起独立温控的水冷,就把主轴管子接去机床的切削液冷却系统,对外就敢说全闭环温升控制,其实就是摆样子。
反正大部分客户一年开不了几千小时,撑到过保,出问题也不关厂家的事了。
不同行当,要求差得十万八千里
去年给长三角一家做新能源电机的厂子改设备,我才知道对温升控制能苛刻到什么程度。
他们做定子接头激光焊接,要求焊接过程中母材温升控制在8℃以内。
为什么?铜导热快,温升超一点,热影响区就大一圈,焊出来的电阻不均匀,整车跑高速的时候,就容易局部过热烧电机。
之前他们图便宜用了没做精准温升控制的设备,一批1200台定子,全被车企退了,直接亏了两百万,哭都没地方哭。
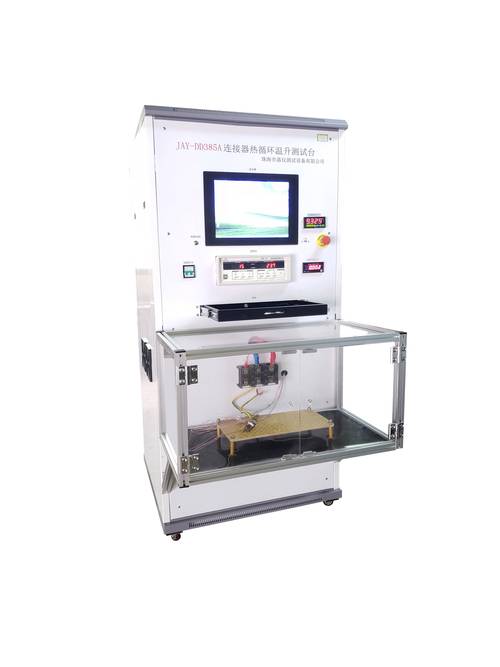 新能源汽车电机定子焊接温升检测图
换风电行业就完全不一样。
我前年给国内主机厂做偏航轴承的配套,那玩意儿一分钟才转半圈,摩擦生热本来就少,要求只要温升不超环境温度30℃就合格,根本没人卡个位数的公差。
但是要求不一样啊,野外风电场,坏一次吊上来修,成本几十万,要求用二十年不能出问题。
我们最后选了带固体润滑块的开放式散热,不用额外加冷却系统,成本降了三分之一,用了五年了,还没出过一起故障。
说白了,适合的才是对的,不是精度越高越好。
新风口底下,藏着没说破的暗礁
 新风口底下,藏着没说破的暗礁
现在都讲智能制造,讲进口替代,到处都在搞热误差补偿,一堆温度传感器往机床上堆。
不过话说回来,有个难题行业里没人愿意公开说。
现在的温升标准还是十年前定的,只要求整机的最高温升不超标,根本没说温度传感器该往哪装。
有的厂商把测点贴在离轴承十公分的外壳上,有的直接塞在轴承座内侧,差个几公分,测出来的温度能差七八度,补偿出来的误差能差三倍。
拿到检测报告都是合格的,实际用起来,该出问题还是出问题,这个坑不知道坑了多少下游客户。
还有绿色制造讲降能耗,很多厂为了省冷却的电,偷偷把温升控制的标准松个三五度,一年能省不少电费,但是设备寿命直接降了三分之一,买单的还是用户。
说回开头那台抱轴的磨床,最后查出来问题出在哪?
徒弟打润滑脂,图快多打了三分之一,脂多了搅拌起来生热更快,温升直接冲到42度,不出事才怪。
我干了二十年,常跟徒弟说:温升不是标出来的,是摸出来的。
装配完跑合两小时,伸手摸一摸轴承座,发烫还是微热,手感比任何检测报告都准。
你们车间有没有出过啥因为温升没控制好,莫名其妙的故障?欢迎同行过来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老炮聊温升控制:那些没写进标准里的实操干货
文章链接:https://yxqcspc.com/16261/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
