2026-09-23 17:19:38 分类:商机
昨天早班换岗,小李把安全帽往机台上一砸,骂得唾沫星子乱飞。
上周给汽配厂出的一百二十根支撑臂,折角差了1.5度,整批退回。十几万的材料,全打了水漂。
那台刚换了三个月的新机,买的时候销售拍胸脯说精度万无一失,怎么就出这事儿?
别光看宣传,核心差别藏在细节里
说实话,很多刚入行的学徒,甚至不少开厂的老板,都分不清不同折弯机的核心差别在哪。
数控伺服液压板料折弯机,不是随便把普通阀换成伺服阀就敢叫这名。
它靠伺服电机控制液压油泵的流量和压力,直接驱动滑块动作,省去了普通液压系统多余的溢流损失。
目前能稳定做到的,重复定位精度0.01mm,滑块同步控制精度±0.02mm,伺服系统响应速度比普通电液伺服快3倍。
这三个数字差一点,实际用起来就是天差地别。
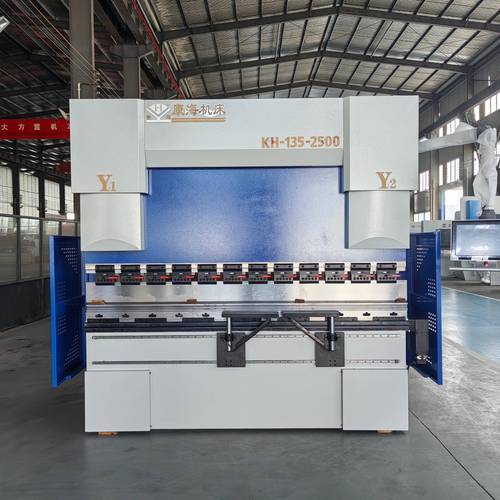 工厂车间正在加工的数控伺服液压板料折弯机
现在市面上有两条主流路线争得凶,全电伺服折弯和数控伺服液压折弯。
全电的好处是干净,没漏油,噪音也小,精度看着也不错。
但是全电做不了大吨位,超过200吨的全电,价格高得离谱,真碰上硬料超载,直接烧电机,修一次顶你半年利润。
不过话说回来,数控伺服液压也不是完美的。时间长了密封件会老化,难免渗点油,每年要换次密封。
行业内通常不说但实际在做的妥协是什么?大多数接单做散单多品种的中小厂,最后都会选数控伺服液压,哪怕厂家吹全电吹得天花乱坠。因为我们要留余量,要能扛造,要修起来便宜,不是摆样子看的。
不同行业用,要求差得可不是一点
我碰过新能源电池托盘厂的单子,说出来你就能明白差别。
这家做动力电池下托盘,折6mm厚的铝合金板,要求整根两米长的料,角度差不能超过0.5度。因为后期要装电池包和BMS模块,差一点都扣不上,焊接漏液就是质量事故。
原来他们用三台普通折弯机,一天调机就得三个小时,合格率只有九成出头。换了数控伺服液压折弯机之后,参数存在系统里,换模调用完直接干,合格率直接冲到99.7%,一天多出两倍的活。
这是高精度要求的行业,对滑块稳定性要求卡死。
另一个做户用光伏配电箱的钣金厂,就在我们本地。
他们都是几千件的批量单,每个月换十几种规格,原来换一次模对刀就得半个多小时,工人换模换得腰酸背疼,还经常对不准出废品。
换了数控伺服液压的之后,自动对刀存参数,换一套刀五分钟搞定,效率直接翻了一倍,工人都愿意开这台机子。
对他们来说,核心要求就是换模快,重复精度稳,不用反复调。
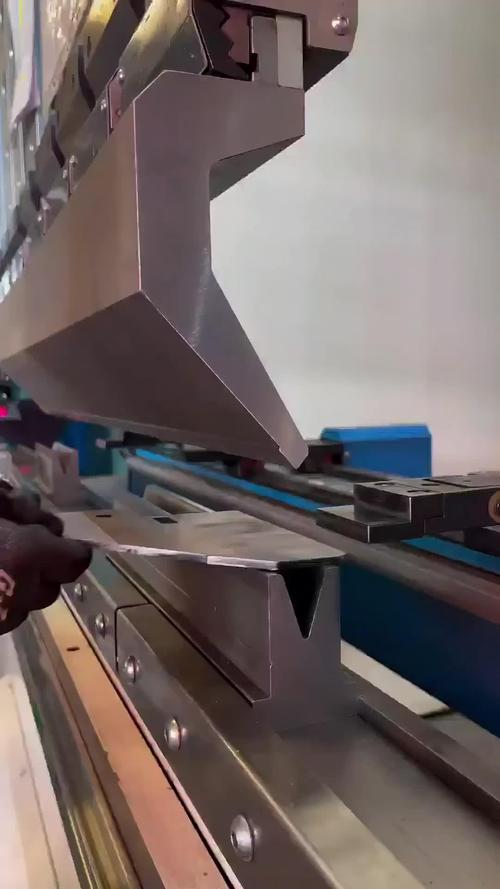 数控伺服液压板料折弯机加工完成的钣金折弯工件
进口替代风口下,藏着不少没人说的坑
 进口替代风口下,藏着不少没人说的坑
原来大家都认进口牌子,说进口的精度好耐造,现在不一样了,国内头部厂家做的数控伺服液压板料折弯机,精度已经能摸到进口的脚后跟,价格只有进口的三分之一不到,好多厂子都换国产了。
绿色制造这块,伺服液压比普通液压确实省电,正常工况下能省三成多电,一两年就能把差价省出来,这是实打实的好处。
但是有个行业内不愿公开说的事儿,现在的相关标准还是十几年前定的,只要求测新机的静态精度,不要求测连续工作两小时温升后的动态精度。
好多小厂家就钻这个空子,新机静态精度做的漂漂亮亮,符合标准,你买回去用几个小时,油温上来,滑块就飘,角度差个一度半度是常事,但是人家符合国家标准,你维权都没地方说理去。
还有很多厂家跟风加智能制造接口,多收你好几万,结果回去和你工厂现有的MES系统根本接不上,就是个摆设,钱白花了。
我在车间摸爬滚打二十年,总结出来一句土话。
买折弯机,别盯着说明书上的漂亮数字,找块料连折十刀,拿角度尺挨个量,就什么都清楚了。
你们车间碰过参数好看实际拉胯的机子吗?有空唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:干机械20年:说说数控伺服液压板料折弯机说明书上没写的事儿
文章链接:https://yxqcspc.com/16313/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
