那天早上,堆在车间的12件废板打醒了我
上周三早班,我刚换完工服,徒弟小周撞开休息室门喊我。 脸白得像纸,说昨天赶单切的那批25mm厚耐磨碳板,整批断面全是麻点,公差超了快一倍。 客户今天上午就要拉货,这可怎么办。 我鞋都没穿好就往车间跑,一看那堆料,心直接凉了。十几吨料,小十万打了水漂。 追根溯源,不就是上个月投标为了压价,想着原来那台6000W的凑活切,舍不得租一台大功率过来试,省那俩钱,亏了十倍都不止。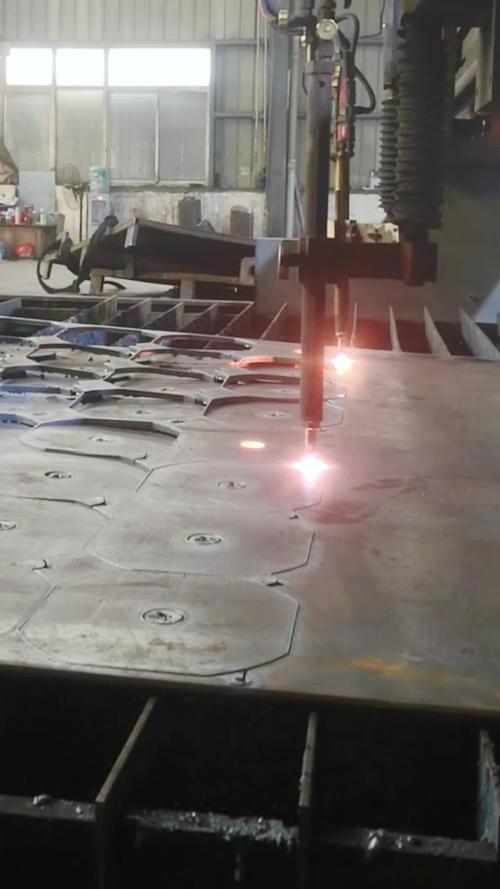
大功率的门道,内行才不会全说
不同行当,要求差着十万八千里
我干了二十年,接过各种各样的活,大功率不是只用来切厚板的。 不同行业的要求,差太多了。 前两年给本地的工程机械厂做结构件,他们的铲车臂连接座,用的是30mm厚NM400耐磨板,要求孔位公差不能超过0.3mm,切割完不能有明显变形,不然焊上去装不上。 之前用6kw的切,要分两刀走,切割完应力释放,板弯了快一个毫米,还要校平,折腾两天才能出一件。 后来换了20kw的大功率光纤激光切割机,一刀拉完,切割速度快,热输入小,变形量直接控制在0.2mm以内,连校平工序都省了,交期直接提前三天,就这一个活,三个月就把换设备的钱赚回来了。 还有新能源汽车的电池托盘,这个是最近两年火起来的活。 大多用6到12mm的铝合金,要求切割断面无挂渣,因为后面直接要焊接,挂渣多了焊出来有气孔,直接报废。 去年我们给某新势力做托盘边条,10mm厚的5052铝合金,原来用8kw的切,就算通氮气,还是有细渣挂在断面,每个都要人工打磨,一个工人一天磨不了二十个,良率还只有八成多。 换了15kw的大功率之后,能量够,切口干净,切割完不用打磨,直接上焊接线,良率直接干到98%,人工省了七成。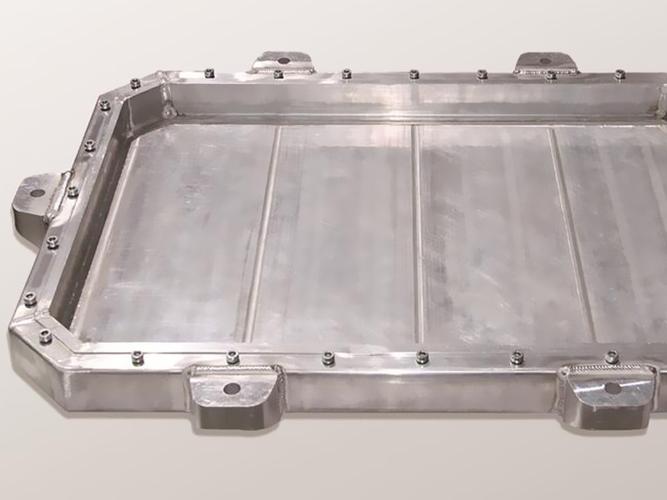
势头好,但藏着不少暗坑