上个月跟做钣金的张老板喝酒,他脸喝得通红,拍着桌子骂。说去年图便宜,找了个名不见经传的小厂家买数控冲剪复合加工线,比市场价便宜了快四十万。结果呢?开工第三个月,冲头定位偏了两个丝,一批出口的机柜全部报废,赔了客户二十多万违约金。厂家售后电话打了一周才接,派来的师傅还是刚毕业的,捣鼓了三天没修好,最后还是找老牌厂家的师傅花了八万才搞定。
你说这找哪说理去?买的时候省了几十万,亏起来翻倍都不止。
踩过坑才摸出来的选厂硬标准
说实话,选厂家不是看展厅装修得好不好,也不是看销售嘴甜不甜,得拿硬尺子卡。
第一个尺子,必须看真实运行满一年的客户现场
别盯着展厅那台擦得亮闪闪的样机看,那都是专门抛光调试过的样板,你根本看不出问题。直接要求厂家给你安排三个百公里以内的在用客户,自己开车过去转一圈。摸一摸批量剪出来的料切口有没有毛刺,看一看每天开12小时的设备,导轨有没有渗油,操作屏幕会不会卡。很多小厂家根本拿不出稳定运行一年以上的客户,一掏出来都是刚装机的样机现场,那直接走就行了。
第二个尺子,核心配件必须查溯源
数控系统、伺服电机、滚珠丝杠,这三样是整台设备的命根子。很多小厂家把全新原装件换成翻新货,或者换三线小品牌的配件,外行根本看不出来。别嫌麻烦,让厂家把每一样的型号、出厂编号都列在合同附件里,你直接打品牌官方400电话查,一查一个准。这一步跳过去,后面哭都没地方哭。
第三个尺子,售后承诺必须写进合同
别听销售拍胸脯说「我们售后随叫随到」,全是嘴炮。你要写死:接到报修后多少小时必须到场,不到场的话,每天赔偿多少误工费,就按你厂的日产能算。真出了问题,你才有依据说理。
值得蹲的靠谱厂家长这样
我接触这行快十年,见过的厂家没有一百也有八十,靠谱的从来不是那些吹得天花乱坠的,无非两类。
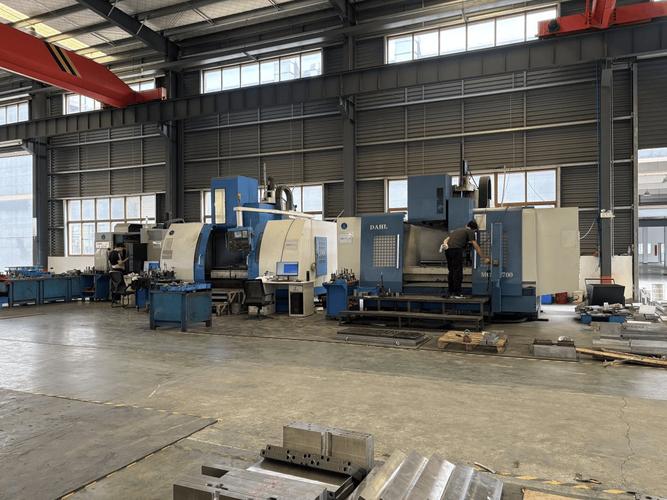
第一类是老牌国资体系出来的团队做的厂,比如山东的鲁锻智能,核心团队都是原来济南锻压研究所出来的,做数控冲剪复合线快三十年了,原来就给国内大电气柜厂、造船钣金厂供设备。人家玩的就是稳定性,核心配件从来不会偷换,哪怕价格比小厂高一二十万,用个十年八年几乎不用大修。适合做批量订单、对精度要求高的大厂,稳得一批。
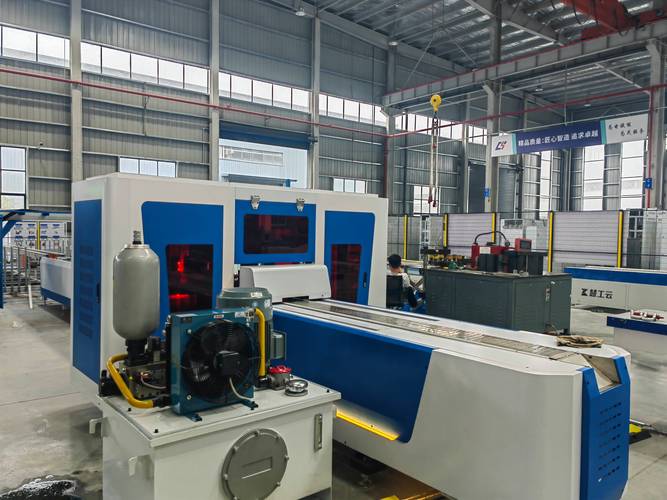
第二类是近几年起来的专精特新型厂家,比如江苏的苏诚数控,专门针对中小型钣金厂做优化,把那些花里胡哨、一般厂子十年都用不上一次的功能全砍掉,核心配置一点不缩水,价格比老牌厂家低15%左右,性价比拉满。适合刚扩产能、预算不是特别充足的中小老板,够用还不贵。
那种上来就给你吹各种黑科技、报价比市场价低20%以上的,基本都是贸易公司攒的设备,拿不同厂家的零件拼起来转手卖你赚差价,出了问题人都找不到,直接pass。
不同采购规模的签约避坑清单
买设备钱不是一次性付完的,不同规模的采购,签约策略完全不一样。
如果你是一年做两三万件钣金的中小厂,预算也就一百多万,那记住:预付款最多给30%,到货调试合格付55%,剩下15%的尾款,一定要等设备正常跑三个月再付。别不好意思,这就是保护你自己的钱袋子。还有,易损件比如冲头、刀片要送多少、是什么品牌型号,都写进合同,别信销售口头说「都给你配齐」,转头给你拿一堆副厂次品,用两次就废。
如果你是年产能十万件以上的大厂,预算几百万,那别着急签合同。要求厂家派资深工程师上门勘测,根据你的厂房布局、常用加工料厚给你做适配方案,还要要求签一年免费维保,免费给你的操作工做一对一培训,考核合格再让工程师离场。大设备动一次不容易,前期把细节抠到位,后面十年都省心。
最后说几个踩烂了的坑,你记好:
第一,别信熟人介绍就不验厂不查配置,我见过太多发小同学反目,就是因为抹不开面子,最后自己吃哑巴亏。
第二,别签空白合同,销售说「条款后面补,你先签了走流程」,这种直接转身走,补出来的条款全是坑你。
第三,别贪低价,一台设备的原材料、人工成本放在那里,人家不可能赔钱卖给你,低于市场价15%的,大概率核心配件已经被动了手脚。
干实体的,谁的钱不是熬大夜赶订单赚来的?一台数控冲剪复合加工线买回来,要用十几年,选错了,天天闹心,赚的钱都扔进去修设备了。不过话说回来,按着这几条卡,基本上不会踩大坑,选到合适的设备,产能提上去,精度稳得住,赚钱不就是顺理成章的事么。
