上个月跟一个做石油井下工具的老板吃饭,酒过三巡拍桌子骂娘。花了三百八十万提的新数控深孔钻镗床,干了不到四十天,镗出来的连接孔公差超了八个丝,整批工件报废,赔甲方小一百万。找厂家售后,一开始说你操作不对,拖了半个月才来人,拆开一看主轴轴承是翻新的,换总成还要收十八万。
这不抢钱吗?
选厂先摸三个底,别光盯着报价比
很多老板买设备,第一反应就是比报价,谁便宜选谁。最后踩的坑,十个有八个都是这么来的。选厂家,先摸这三个底,比啥都靠谱。
第一个,摸自己的加工能力。很多小厂根本没有大型导轨磨、大型坐标镗,铸件浇完,拉出去找外协加工核心部件,回来拼一拼就卖你。公差谁来控?外协厂才不管你精度寿命,能装起来就行。说实话,你去厂家考察,别的不用先看,直接往加工车间走,看他有没有自己加工床身导轨、主轴孔的设备。没有的话,报价再低也扭头走。
第二个,摸核心配置的底。别听销售嘴里「进口配置」「优质零件」瞎忽悠,你直接让他把每个核心部件的品牌型号写在纸上,丝杠是上银还是THK?主轴轴承是SKF还是国产小厂翻新?敢不敢给你看原厂采购单?我见过太多厂家,报价表上写「进口主轴轴承」,实际用的拆机组装件,成本差十倍都不止,用半年就晃。
第三个,摸同行业案例的底。你做航空航天的高精度深孔零件,别找那种天天只做煤矿锚杆的厂家。加工要求差着十万八千里,他连深孔的高压排屑工艺参数都摸不对,卖给你你也用不了。去了直接要同行业客户的联系方式,打个电话问一句,用了三年精度怎么样,售后及时不,比啥宣传都管用。
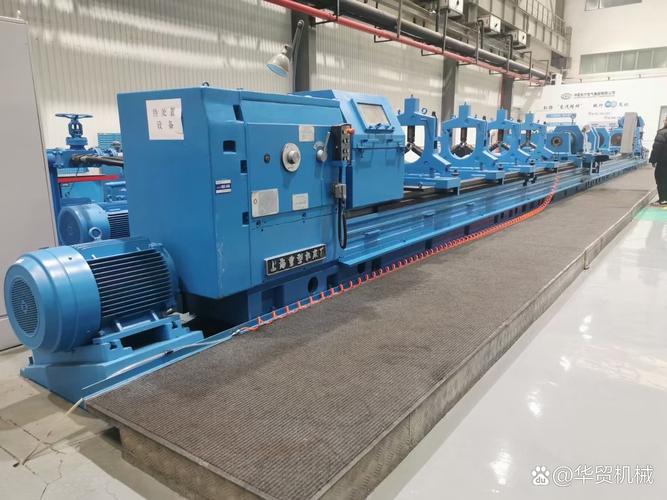
靠谱的数控深孔钻镗床厂家,都长这样
跑了快十年机械行业,我见过的靠谱厂家,没一个是啥都做的大杂烩。反而那些只盯着深孔设备做的专精小厂,比动不动就喊着千亿规模的大集团靠谱多了。
第一种,只做深孔设备的专精厂家。比如山东德州那边做了三十年的恒信深孔,就干数控深孔钻镗床这一件事,别的加工中心、龙门铣碰都不碰。这种厂家,吃饭的饭碗就是这个品类,口碑比啥都重要,不会给你瞎糊弄。反观那些什么设备都做的大集团,深孔钻镗床一年卖不了十台,属于边缘业务,你买完出问题,售后排队都排不到你,配件还要等总部调货,拖你半个月都是正常的。
第二种,敢开放试加工的厂家。你带自己的毛坯过去,人直接给你上机干,干完给你出三坐标精度检测报告,连续干十几个小时再测一次形位公差和变形量,合格了你再谈下一步。那种连试都不敢让你试,张口就说「我们精度肯定没问题」的,十有八九是虚的。
第三种,合同写的明明白白的厂家。每一个核心部件的品牌型号都写进合同,不会给你玩「配置以实际发货为准」这种文字游戏,售后响应时间、质保期限写的清清楚楚,不含含糊糊。坑人的厂家最喜欢玩模糊条款,等你签了字付了钱,换了便宜部件你都没地方说理。
不同采购规模的避坑清单,拿好不谢
如果你是中小厂,第一次采购,就买一台接订单,记住这三条,能避开80%的坑。
预付款绝对不能超过30%。很多小厂资金周转紧,上来就要你付50%,收了钱拖你三五个月交货,你急着开工也没用,主动权全在人家手里。必须留10%的质保金,满一年设备精度没毛病再给。别听销售说什么「留质保金就给你涨五个点」,涨五个点也得留,不然出问题你连制约人家的手段都没有。还有,一定要加延期交货赔付,一天赔合同额的千分之一,不多,但至少能约束人家不随便拖你工期,真拖了也能补点损失。
不过话说回来,如果你是批量采购,比如建全新的深孔加工生产线,一次订个三五台,要求就得更高。
首先,必须要求厂家做定制化适配,别拿标准机硬改凑数。你的工件长度、加工精度、排屑要求不一样,床身结构、进给系统都得调,将就的结果就是用起来天天出问题。其次,必须要求厂家派资深调试师傅驻厂至少一周,把你的操作工教会了再走。很多小厂卖完设备,调试完当天就走,工人不会调参数、不会排屑,干出来全是废件,找人人不来,坑死你。最后,一定要签年度维保协议,每年免费上门校准一次精度,易损件给你约定好优惠价,别等出了问题再找,那时候价格人家说多少就是多少。
说实话,我见过太多老板,买设备就盯着那十万八万的差价,省了小钱亏了大本。数控深孔钻镗床是吃饭的家伙,差一点精度,废一炉工件,那点差价就没了,还赔口碑。多跑两家,多摸点底,找对人比啥都强。
