老工程师聊硬齿面重载工业齿轮箱:那些纸面没说的实操干货

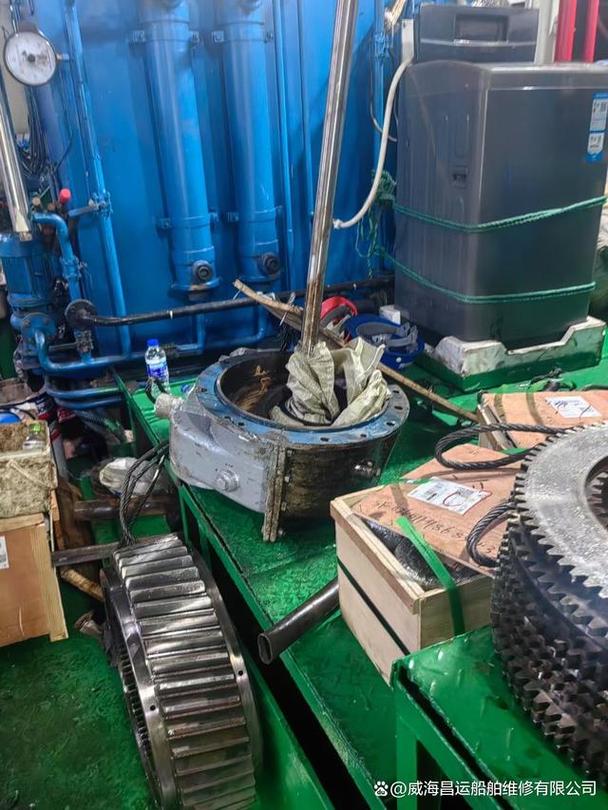
去年三伏天,我正在车间午休,门卫领着个穿满油垢工装的汉子闯进来。 话音带着哭腔,说他们钢厂的主传动齿轮箱炸了,整条生产线趴窝,就等着我们救急。 拆开一看,硬齿面整整齐齐裂了三道,齿根掉了半块。 不出事没人想起它,出了事就是倾家荡产的窟窿。这就是硬齿面重载工业齿轮箱的存在感。
机械车间拆解硬齿面重载工业齿轮箱故障现场

看着都是硬齿面,内里差十万八千里

看着都是硬齿面,内里差十万八千里
看着都是硬齿面,内里差十万八千里
很多人以为硬齿面就是把齿面烤硬了就行,哪有这么简单。 真正合格的硬齿面重载工业齿轮箱,三个硬指标卡得死。齿面硬度必须达到HRC58-62渗碳层深度控制在齿轮模数的15%到20%接触疲劳强度不低于1100MPa,差一点都不行。 现在行业里主流两条技术路线,渗碳淬火和感应淬火。 渗碳淬火硬度匀,硬层过渡平缓,基体韧性够,能连续扛冲击。缺点是加工变形大,磨齿留的吃刀量要足,成本比感应淬火高至少30%。 感应淬火快,变形小,价格低。但是硬层像刀切出来的,应力全堆在过渡区,重载工况用个三五年,很容易出现层状剥落。 说实话,行业内通常不说但实际在做的妥协是什么? 很多中小厂接低价单,明明是重载工况,偷偷换成感应淬火,对外也敢喊自己是硬齿面重载齿轮箱。 出了问题就推给客户使用不当,对吧? 不过话说回来,也不能全怪厂子,甲方压价压得太狠,一分钱一分货的道理,放到哪里都好使。

不同工况,要求完全不是一回事

第一个场景,露天矿山的刮板输送机。 去年内蒙一个矿上过来找我们,之前换的某厂齿轮箱,才用了18个月,整个齿面满是点蚀,连轴都晃得扶不住。 他们那边天天拉着几十吨矿石连续跑,环境里全是煤灰,散热还差,对渗碳层深度的要求比标准还得提两个点。 我们给做的模数22的齿轮,渗碳层3.5mm,刚好卡在16%的模数比,跑了快五年,上次回访说一点问题没有。 第二个场景,港口龙门吊的起升机构。 天津港那个项目我印象太深了。 一开始甲方图省钱,齿轮磨的时候只给到Ra1.6的粗糙度,我们当时提醒过,他们不听。 结果才跑了八个月,齿面磨损就超了0.3mm,每次启停都哐哐响,不得不拆回来重磨到Ra0.4,才解决问题。 港口龙门吊是反复启停,每次起吊都是冲击,齿面不够光,跑合的时候磨损就快,再好的硬度也扛不住。
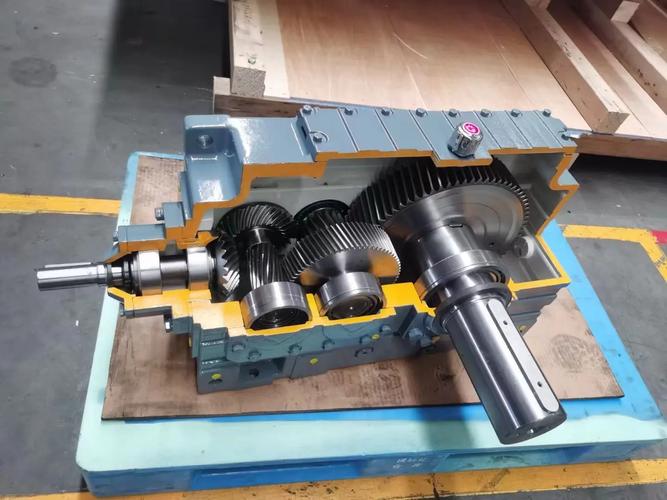
港口龙门吊配套硬齿面重载工业齿轮箱成品
港口龙门吊配套硬齿面重载工业齿轮箱成品

进口替代热下藏着暗礁

进口替代热下藏着暗礁
进口替代热下藏着暗礁
现在都在说进口替代,国内厂都在抢原来外资的单子,确实。 我们现在已经能做单台输出扭矩上千千牛米的大家伙了,很多工况下用起来不比进口的差,价格还便宜一半,这是好事。 但是有个行业不愿公开说的难题,没人敢摆到台面上。 现行的硬齿面重载齿轮箱寿命标准,还是快十五年前定的,台架试验只要求跑1000小时合格就能出厂。 现在很多新工况,要求二十年全寿命周期免维护,1000小时的试验根本测不出长期应力松弛和微点蚀的问题。 很多厂过了试验就敢出厂,实际用个七八年就出问题,到时候质保期都过了,锅全是客户接。 绿色制造现在喊得凶,要求降低传动损耗,很多厂子就在齿面涂层上做文章,号称能降10%损耗,实际涂层掉了之后磨损更快,全是赚快钱的噱头。 我现在每天转车间,都会蹲在待发货的齿轮箱边上,摸两下齿面,敲两下箱体。 干了二十二年,我常跟徒弟说一句土话:”齿硬心不硬,早晚出毛病”。 光堆齿面硬度没用,基体韧性够不够,渗碳层过渡匀不匀,齿根圆角磨得到位不到位,哪一个细节偷工,最后都得炸。 那些只想着堆参数打价格战的,早晚栽在看不见的地方。 话说回来,你们这些跑现场修设备的同行,这些年遇到过硬齿面齿轮箱最离谱的故障是什么?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊硬齿面重载工业齿轮箱:那些纸面没说的实操干货
文章链接:https://yxqcspc.com/16353/