三个月前的一个早班,刚换完工作服就听见车间门口吵。
温州那个做汽配的客户蹲在废料堆边抽烟,脚边堆着整批报废的传动轴毛坯。
带班的小李挠着头骂,昨天切还好好的,今天怎么10根有8根斜头差了快一个毫米?
没人会把下料锯床当核心设备对吧?老板们愿意砸几百万买进口加工中心,到下料这,能省则省。可真出了事,全车间都得跟着停工赔货。
别拿下料不当工序,这里的水比你想的深
说白了,数控圆钢下料锯床就是靠带锯条张紧之后,匀速进给把圆钢切断。但就这点事,参数错一点,差出去十万八千里。
就说三个入行就记住的数,到现在我还天天卡。
锯条张紧力必须卡在250-280N/mm²,低了晃,高了断。
切45号圆钢,进给速度得压在12-18cm/min,快了抖,慢了费刀。
端面垂直度误差,绝不能超过0.1mm每100mm直径,超了后面粗车精车全白干。
现在主流的就两种结构,双立柱和龙门式。
双立柱便宜,比同规格龙门便宜快两成,占地还小,新手用着也方便。但用个三五年,横梁配合间隙大了,切大直径料就晃,精度掉的快。
龙门刚性好,精度稳个十年都没问题,可造价摆在那,小厂真舍不得掏这个钱。
说实话,行业内通常不说但实际都在做的妥协就是,接散单、订单量波动大的小厂,大多选双立柱,大不了三年换一次横梁总成,算下来还是比一开始投龙门划算。
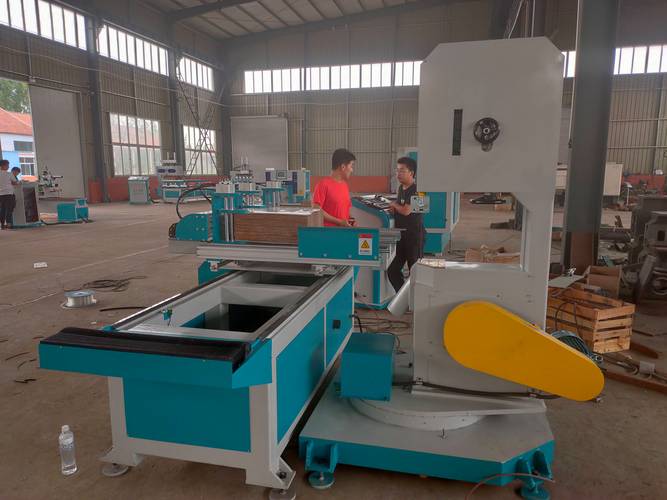
不过话说回来,真做固定批量大单的,咬咬牙上龙门,三五年就能省出设备钱。
不同行业用起来,差的不是一点半点
前年给东营一个做风电法兰的厂子改参数,他们切的都是直径400mm以上的Q355圆钢,做法兰毛坯。
原来用的旧数控锯,没人调参数,端面斜,每根圆钢得多留5mm的加工余量。
算一算,一吨圆钢就得多浪费30多公斤,他们一个月切两百多吨,一年下来,浪费的料够买半台新锯床了。后来我给重新调了张紧力和进给斜率,余量降到1mm,老板当年就给我包了个大红包。
另一个案例是宁波做汽车紧固件的,他们切的都是直径二三十毫米的小圆钢,批量大,一天要切十几吨。
他们要的不是极致精度,只要差不超过半毫米就行,核心就是快。原来用的手动送料的旧锯,一天最多切7吨,换了高速数控圆钢下料锯床,自动送料自动定尺,一天切11吨,还省了两个下料工。
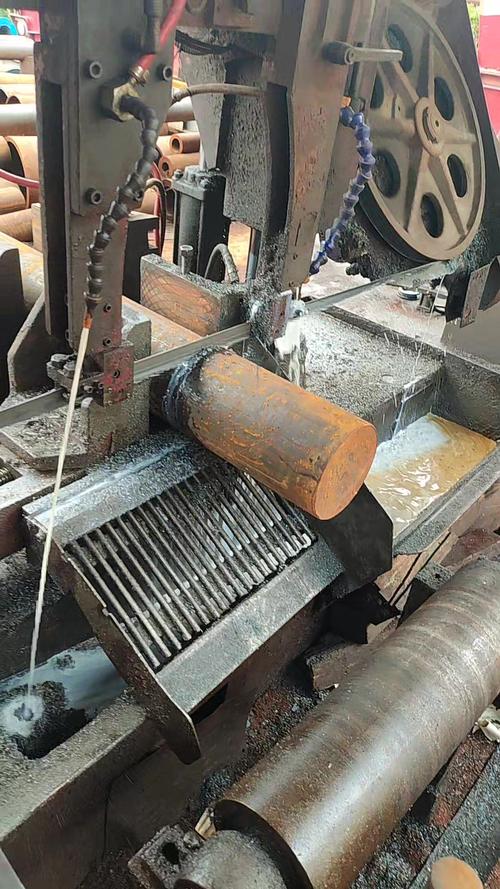
你看,选设备哪有什么万能款,适合自己行业的才是对的。
新风口底下藏着暗礁,行内人都不说
这两年进口替代炒的热,原来德国贝灵格的锯床,同规格卖大几十万,现在国内一线厂家做的数控款,性能差不了多少,价格只有三分之一,很多厂子都换了国产的,确实划算。
还有绿色制造,现在新出的锯床都带切屑收集装置,原来切屑到处撒,还混着切削液,卖都卖不上价,现在集中回收,干净还能多卖钱。
可行业有个不愿公开的难题,很少有人提。就是锯条的标准太滞后了。
现在国内只有锯条的硬度标准,压根没有统一的张紧疲劳寿命标准。市面上同规格的锯条,便宜的二十块钱一根,贵的八十块,你看着选便宜的省钱,结果三天就断,换的勤,成本反而翻一倍。可你说它不合格,连个检测的标准都没有,说理都没地方说。
太多小厂子在这上面吃过亏,我见多了。
今早我还在车间调一台用了六年的老数控锯。
干了这么多年,我最认的一句土话就是:下料松一寸,加工废十分。
别总盯着下游的精加工抠精度,源头下料就做好,能省太多烦心事。
你们车间有没有遇见过为了省几万块设备钱,最后亏了几十万的事儿?不妨出来唠唠。
