上个月后半夜三点,调度室的电话炸了我值班室的门。
磨工班退回来一百二十根凸轮轴,淬硬层深度差了0.4毫米,客户直接整批退。
工段长蹲在车间门口抽了半盒红塔山,脚边全是烟蒂。
原来那台用了十二年的电子管高频,上周刚说再凑活用半年,这下直接捅了娄子,光违约金就得小二十万。
谁都知道,该换了。
换设备,得先摸清内里门道
很多人觉得不就是加热淬火吗?哪来那么多讲究?
其实差远了。
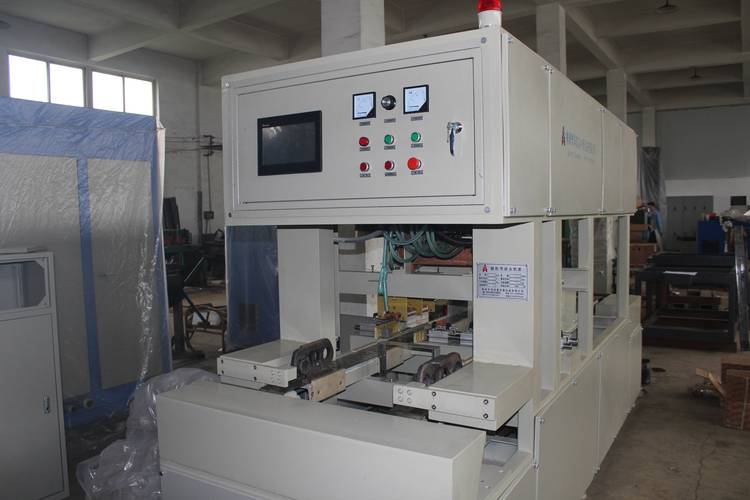
固态高频的核心,就是用IGBT模块代替原来的电子管做逆变。
我们车间后来换的160kW固态设备,逆变功率转化率能摸到92%,原来那台老电子管,满打满算才58%,一半多电都变成热量耗在机房里了。
连续开72小时,柜体的温升才不超过35℃,老电子管开机一个小时,外壳就能烫得放不住手,快70℃了。
对比两条路线,其实行业里都有数,电子管现在也就小作坊还在用,便宜是便宜,三个月换一次电子管,一次小两千,算下来比固态还贵。
不过话说回来,行业内通常不说但实际在做的妥协是什么?
很多小厂家卖设备,为了压价格抢单,用拆机翻新的IGBT模块,表面上比全新模块的设备便宜30%,你买回来用不到一年,模块炸了,他还说你工艺不对,冷却水不干净,赖你自己保养差。
你找第三方检测,光拆检费就够买半块新模块了,大多只能吃哑巴亏。
不同行业用,要求完全不是一回事
就说我们接触最多的两个行当。
第一个是汽车零部件配套。
去年给本地主机厂做转向节销,要求淬硬层必须卡在1.2到1.8毫米之间,差一丝都不行。
原来老设备功率控制抖,有时候差个10%都正常,淬深了容易断,淬浅了磨两刀就露软芯,整批废。
换了固态之后,功率控制精度能到±1%,每次加热时间差不超过0.1秒,干了快两万根,不合格率才千分之二。
另一个是农用五金工具。
隔壁镇一个做旋耕刀的厂子,之前用的淘汰下来的中频炉,整体加热淬火,刃口硬了刀身脆,下田用不了半个月就断,刃口软了磨两次就废。
换了固态高频之后,只走刃口那几毫米的加热区,刀身还是软的,保持韧性,刃口硬度能稳定在HRC55,刚好符合要求。
说出来你不信,原来做一把旋耕刀要耗8度电,现在只要2.3度,十万把订单做下来,省的电费直接买回半台设备。
风口之下,藏着没人说的暗礁
现在都喊进口替代,都讲绿色制造,国产固态高频做得确实不差,很多核心参数比进口的还贴合国内工厂的工况,价格才进口的三分之一。
但是有个事儿,行业里没人愿意公开说。
现行的感应加热设备国家标准,还是十多年前出的,对固态高频产生的电网谐波干扰根本没有明确的限值要求。
我知道好几个厂,换了新的固态高频之后,车间里的三坐标测量仪动不动就跳数,精度差好几个微米,质检全乱了。
找设备厂家,人家说我符合国家标准,找电网,人家说你设备自身滤波不好,两头踢皮球,最后只能自己掏几万块加装滤波装置,白白多花钱。
还有现在都往智能制造凑,很多厂家都给设备加了实时数据上传,说能自动调参数,可车间里全是淬火油雾,冷却水带着水垢,传感器用不了三个月就堵了坏了,换一个要大几千,维护起来够头疼。
昨天我去磨工班转,那批新的凸轮轴刚淬完,硬度检测全合格。
我干了快二十三年,总结出来一句土话:淬硬看层不看硬,选设备看稳不看贱。
说白了,就是别光盯着硬度够不够,得看淬硬层匀不匀,别光盯着价格便宜,得看设备稳不稳定。
你们车间换固态高频感应加热淬火设备的时候,踩过什么离谱的坑?
