2026-09-25 11:44:41 分类:商机
从一次几十万的召回说起
上个月早班刚换完工装,质检部老李就冲进来了。
脸黑得像刚从淬火池捞出来。说给头部车企供的那批保险杠高强钢,第三方复检全部不合格。
整批三千多吨要拉回来全检,光运费加误工,小几十万没了。
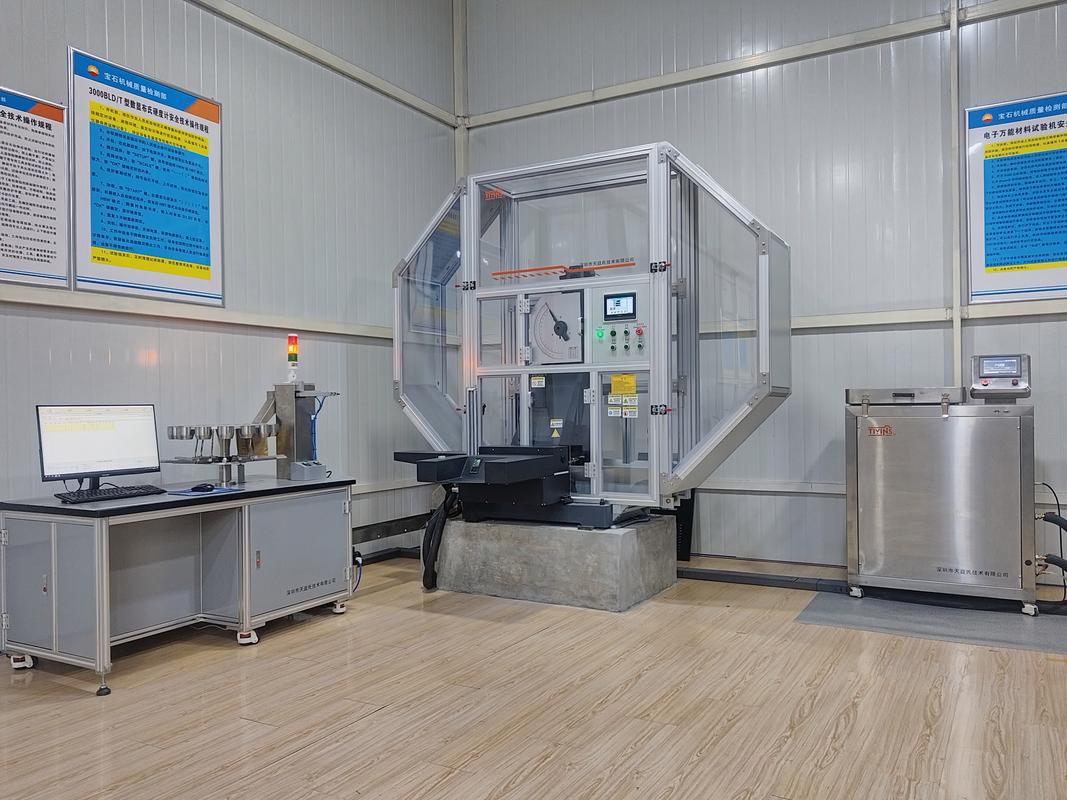 车间现场校准冲击试验机
全车间翻了三天记录,才找到根。
原来就是我们早年贪便宜,找小厂换的那台冲击试验机出的问题。
摆锤的初始角度校准,差了1.5度。就这么一点偏差,冲击功结果直接偏了12J。
本来合格的料,全给测成不合格,直接整批废掉一半。
说实话,这机器平时就是角落里落灰的货,谁能想到出问题直接咬你一口。
这里的弯弯绕,入行20年才摸透
 这里的弯弯绕,入行20年才摸透
冲击试验机原理说破了很简单,就是摆锤砸断试样,算吸收的能量。
真正见功夫的全在看不见的地方。
现在行业里底座分两种路数,一种是整体铸铁浇出来的,一种是钢板焊接拼接的。
整体铸铁底座刚性好,变形量小于0.02mm每千牛,砸十年精度都不飘。
但是成本高啊,光是浇出来放半年自然时效去应力,这成本就上去了。
焊接底座就不一样了,焊完喷个漆就能出厂,成本比整体的低一半还多。
但是应力没放干净,用个三五年变形量能到0.1mm,数据直接飘的没边。
刀口圆角也是个大坑,国标要求范围是R0.8到R2.5,差个0.2mm,冲击结果就能差出5%左右的误差。
小厂家图快,铣完就直接装,根本不花功夫研磨圆角,你拿到手根本看不出来,测出来的数据全是水。
不过话说回来,这就是行业内通常不说但实际在做的妥协。
很多客户上来就比价格,你报贵了人家直接找别家,你不做妥协就拿不到单。
好多号称整体底座的机器,其实就是中间拼了一块受力区,打磨喷完漆,谁能拆开来看看?
不同行业用,要求差得十万八千里
第一个场子就是汽车用高强钢。
去年帮长三角一家配套厂选机器,他们家一天要测至少十组样,高强度快节奏,对可靠性要求特别高。
有个小厂家报价比一线厂便宜两万,说性能都一样。
结果用了半年,换样的导轨磨偏了0.1mm,对中偏了,连续三个月的数据全错,差点又出了召回的事。
拆开一看,导轨没做淬火处理,用的普通碳钢,省了三千块钱的成本,害人家赔了十几万。
第二个场子是风电塔筒的厚钢板。
内蒙那边一个风电场项目,验收的时候零下40度低温冲击全不合格,甲方要退场。
最后查出来,是冲击试验机厂家做的低温箱偷了工。
好厂家做低温箱都配双循环风道,温度均匀度控制在±2度以内。
这家偷工减料,只装了一个加热管,箱里温度差了快8度,一边零下40一边零下32,出来的数据能对吗?
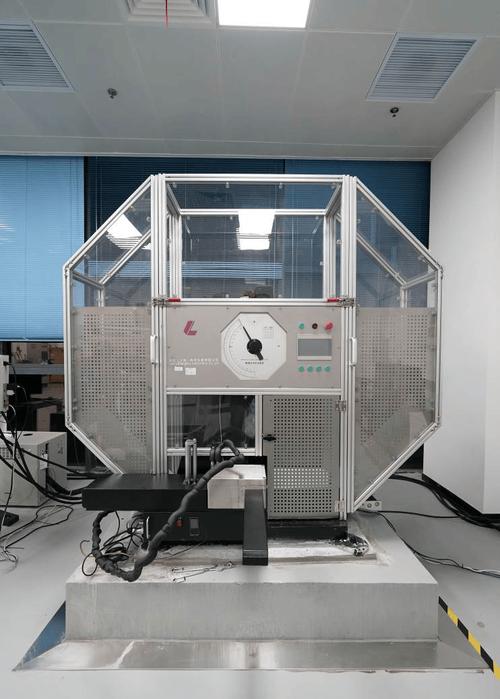 冲击试验机低温试样安装现场
现在好多人说国产冲击试验机起来了,进口替代做得不错。
说实话,我见过不少国内头部厂家,现在做的机器精度稳定性,真不比进口几十万的差,价格才一半不到,这是好事。
但是有个行业内不愿公开说的难题,就是标准滞后了。
现在新材料出得多快啊,超高强钢都做到2000MPa了,原来国标里根本没提这种超高强度材料做冲击试验的要求。
现在按老标准做的支座,试样还没断,支座先弯了,测出来的数据偏差能大到10%以上,谁敢用?
可你找谁说理去,标准没更新,厂家也只能照着老标准做,出了问题全是用户扛着。
昨天我还在车间调试新换的机器,是国内一线厂家做的,贵是贵了点,用了大半年,数据从来没飘超过1J,心里踏实。
我干这行二十年,总结出来一句土话:买冲击试验机,省一分,亏一寸。
你找厂家,别光盯着参数表上的数字好看,那些看不见的地方,才是真见功夫的地方。
你们车间有没有碰到过冲击试验机数据飘,查来查去查不出问题的经历?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:冲击试验机厂家:藏在车间角落的隐形关口
文章链接:https://yxqcspc.com/16472/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
